Pour les entreprises
Découpe et fraisage CNCcontreplaqué, MDF, HPL, plastiques · zone de travail 2070 × 4000 mmPièces industrielles et sériespièces sur plan, commandes renouvelées, ±0,5 mmPréparation des plans (CAO)du croquis au plan de fabricationPour l’agencement intérieur
Mobilier sur mesure et agencementpour designers et studiosBoutique : produits prêts à l’emploi →
Projets
Industrie et productionberceaux, coffrages, pièces de convoyeursTransport et véhiculesrayonnages adaptés à un modèle de fourgon donnéCommerce et présentoirsstands, présentoirs et enseignesIntérieurs et mobiliermobilier et objets d’intérieur
Comment commander
Matériaux26 matériaux en panneaux, avec leur niveau de prixGuide de préparation des fichiersformats, tolérances, chantsPas de plan ? Service CAOdu croquis au plan de fabricationNormes et tolérancesISO 2768, angles intérieurs, épaisseursAtelierdu plan à la pièce finie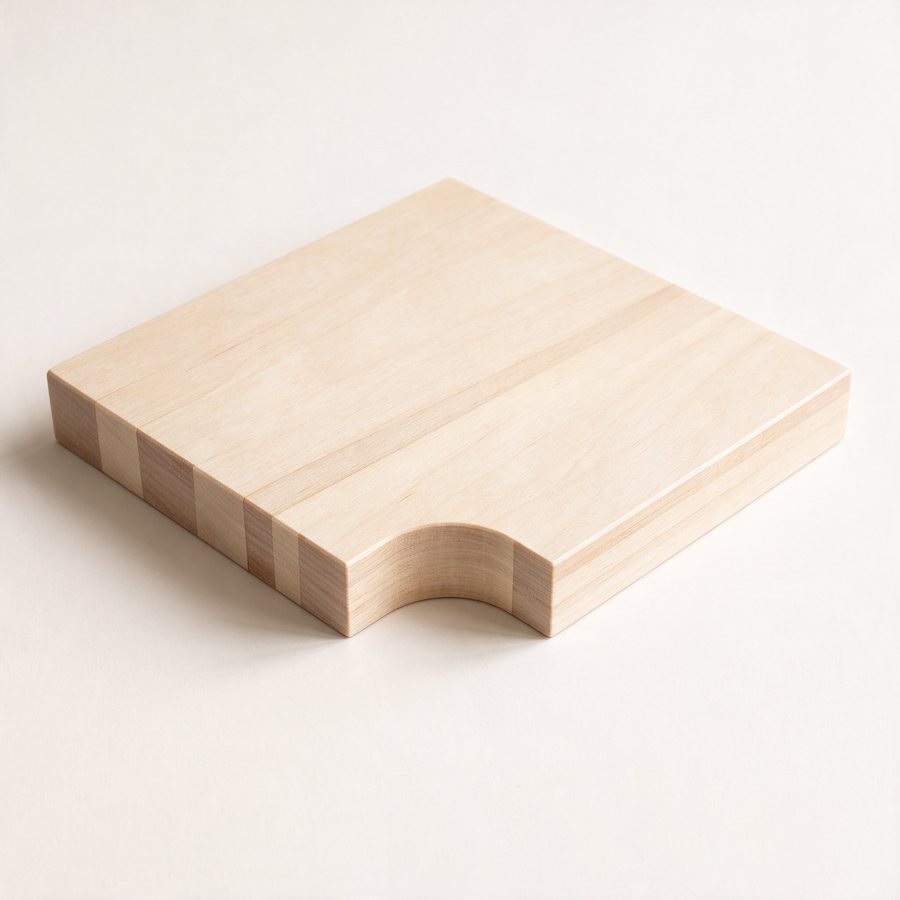
Gestion des cookies
Paramètres des cookies
Les cookies nécessaires au bon fonctionnement du site sont toujours activés.
Les autres cookies sont paramétrables.
Les autres cookies sont paramétrables.
Comment préparer un fichier pour la découpe et le fraisage CNC
Un guide pratique pour les designers et les makers qui travaillent le contreplaqué, le MDF et les autres panneaux à base de bois : formats de fichiers, angles intérieurs, options de qualité des chants et formats de panneaux standard
Un fichier bien préparé est le chemin le plus court de l’idée à la pièce finie. Quand votre plan arrive prêt pour la fabrication, nous en établissons le devis rapidement et le passons directement sur la machine. Ce guide couvre les quelques points qui comptent vraiment et explique les choix sur lesquels nous vous interrogerons, comme la finition des chants et le traitement des angles, pour que vous puissiez trancher dès le départ.
1. Format de fichier, unités, échelle
Pour les pièces planes, envoyez un .dxf, le standard du secteur pour la découpe 2D. Pour les pièces 3D et les assemblages, le .step est le meilleur choix. Nous acceptons aussi les formats .dwg, .ai, .f3d, .3mf et .stl, et si vous n’avez qu’un croquis ou une photo, cela convient aussi : nous préparons les fichiers CAO prêts pour l’usinage dans le cadre de la commande.
Trois règles qui évitent 90 % des problèmes de fichiers :
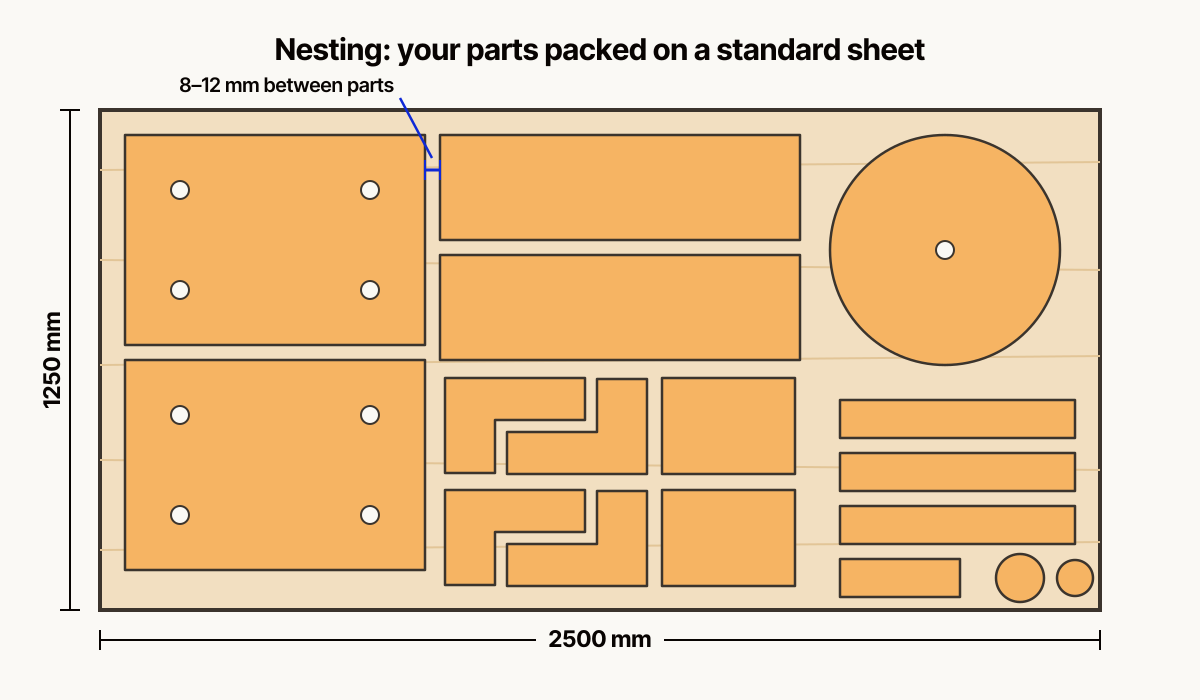
Envoyez chaque pièce séparément plutôt que déjà disposée sur un panneau : notre logiciel d’imbrication (nesting) les place sur le matériau de façon plus serrée qu’une disposition manuelle, ce qui réduit directement votre coût de matériau. Si le sens du fil compte pour une pièce visible, indiquez-le simplement.
Trois règles qui évitent 90 % des problèmes de fichiers :
- Exportez en millimètres, à l’échelle 1:1.
- Vérifiez que chaque forme est un contour fermé, sans interruption ni ligne en double. La machine découpe le long de tracés vectoriels, et un contour interrompu ne peut pas être converti en parcours d’outil.
- Vectorisez les textes avant l’export, sinon votre police sera remplacée de notre côté.
Envoyez chaque pièce séparément plutôt que déjà disposée sur un panneau : notre logiciel d’imbrication (nesting) les place sur le matériau de façon plus serrée qu’une disposition manuelle, ce qui réduit directement votre coût de matériau. Si le sens du fil compte pour une pièce visible, indiquez-le simplement.
2. Les angles intérieurs sont toujours arrondis : à quoi servent les dogbones
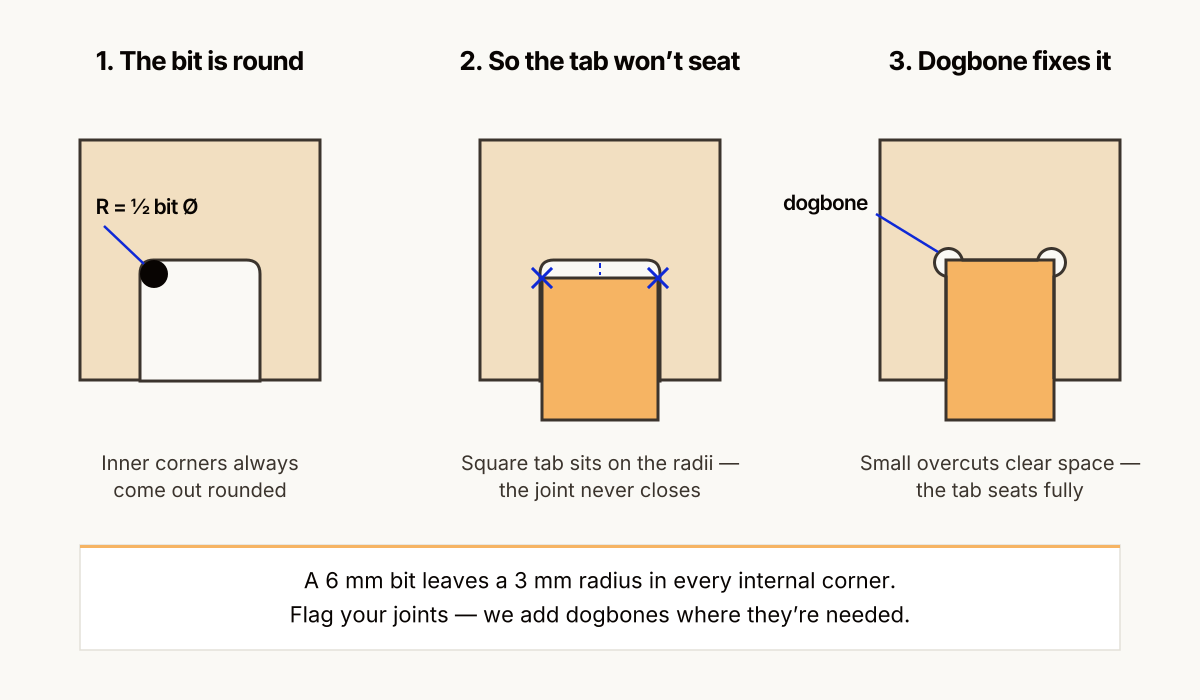
Une fraise est ronde, en général de 4–8 mm de diamètre. Cela a une conséquence importante : un angle intérieur ne peut jamais être parfaitement vif. Une fraise de 6 mm laisse un rayon de 3 mm dans chaque angle intérieur. Les angles extérieurs sortent vifs, aucun problème de ce côté.
Pour la plupart des pièces, ce petit rayon intérieur est invisible et sans importance. Il pose problème dans un cas précis : les assemblages. Si un tenon carré doit glisser dans une mortaise carrée, les angles arrondis de la mortaise le bloquent : le tenon repose sur les rayons et ne s’enfonce jamais complètement.
La solution est un dogbone : un petit dégagement d’angle circulaire placé dans chaque angle intérieur de la mortaise. La fraise va légèrement au-delà de l’angle et libère la place pour l’angle vif de la pièce qui s’y emboîte. Une variante appelée T-bone place le dégagement le long d’un seul côté, utile là où un dogbone visible serait disgracieux.
Vous n’avez pas à dessiner les dogbones vous-même. Indiquez-nous simplement quelles mortaises servent d’assemblage, et nous ajouterons les dégagements là où il le faut. Si vous les modélisez vous-même (beaucoup de designers de mobilier paramétrique le font), faites correspondre le rayon du dégagement à l’outil : nous usinons la plupart des assemblages avec une fraise de 6 mm.
Pour la plupart des pièces, ce petit rayon intérieur est invisible et sans importance. Il pose problème dans un cas précis : les assemblages. Si un tenon carré doit glisser dans une mortaise carrée, les angles arrondis de la mortaise le bloquent : le tenon repose sur les rayons et ne s’enfonce jamais complètement.
La solution est un dogbone : un petit dégagement d’angle circulaire placé dans chaque angle intérieur de la mortaise. La fraise va légèrement au-delà de l’angle et libère la place pour l’angle vif de la pièce qui s’y emboîte. Une variante appelée T-bone place le dégagement le long d’un seul côté, utile là où un dogbone visible serait disgracieux.
Vous n’avez pas à dessiner les dogbones vous-même. Indiquez-nous simplement quelles mortaises servent d’assemblage, et nous ajouterons les dégagements là où il le faut. Si vous les modélisez vous-même (beaucoup de designers de mobilier paramétrique le font), faites correspondre le rayon du dégagement à l’outil : nous usinons la plupart des assemblages avec une fraise de 6 mm.
3. Arêtes après découpe : vives par défaut, cassées en option
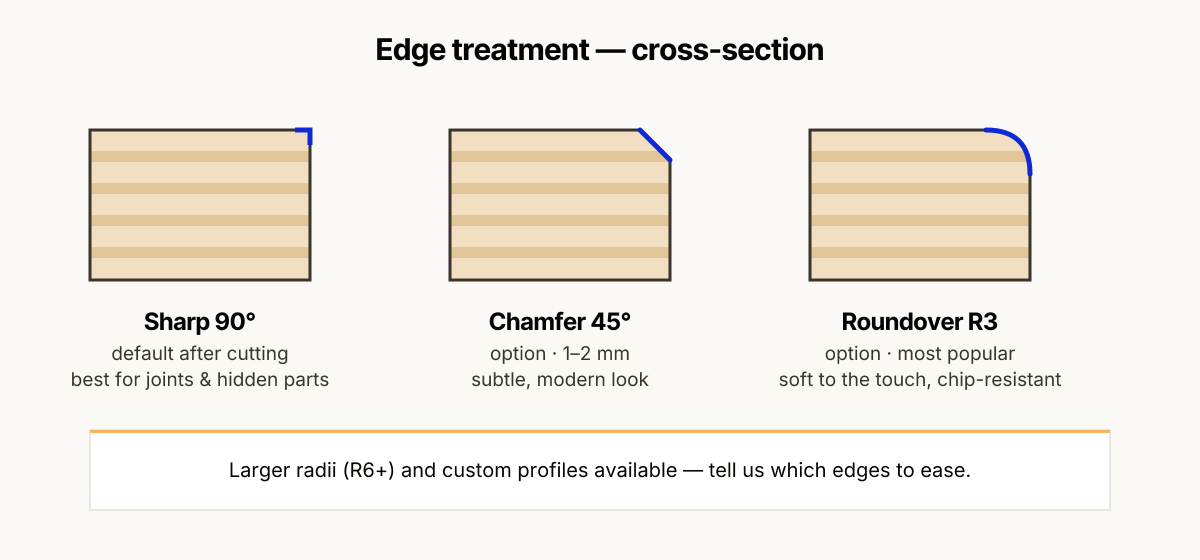
Un chant fraîchement fraisé sur du contreplaqué ou du MDF est net et d’équerre, vraiment vif au toucher. Pour les pièces structurelles et cachées, c’est exactement ce qu’il faut : surface de collage maximale, ajustement précis.
Pour les pièces que l’on touche (plateaux de table, chants avant d’étagères, mobilier pour enfants, poignées, plateaux de service), vous voudrez généralement casser les arêtes. C’est une opération en option, et vous pouvez choisir le profil :
Précisez sur quels chants casser les arêtes (souvent seulement sur la face supérieure du contour extérieur) : casser toutes les arêtes, y compris celles des encoches d’assemblage, ruinerait les ajustements. En cas de doute, décrivez l’usage de la pièce et nous vous proposerons un profil.
Pour les pièces que l’on touche (plateaux de table, chants avant d’étagères, mobilier pour enfants, poignées, plateaux de service), vous voudrez généralement casser les arêtes. C’est une opération en option, et vous pouvez choisir le profil :
- Petit chanfrein (par ex. 1–2 mm à 45°) : discret, moderne, il retire simplement le tranchant de l’arête.
- Arrondi R3 : le choix le plus demandé, un rayon doux, agréable à la main, qui rend aussi le chant bien plus résistant aux éclats à l’usage.
- Rayons plus grands (R6 et plus) ou profils sur mesure : pour un toucher plus doux, plus proche du meuble.
Précisez sur quels chants casser les arêtes (souvent seulement sur la face supérieure du contour extérieur) : casser toutes les arêtes, y compris celles des encoches d’assemblage, ruinerait les ajustements. En cas de doute, décrivez l’usage de la pièce et nous vous proposerons un profil.
4. Qualité des chants : trois niveaux, trois prix
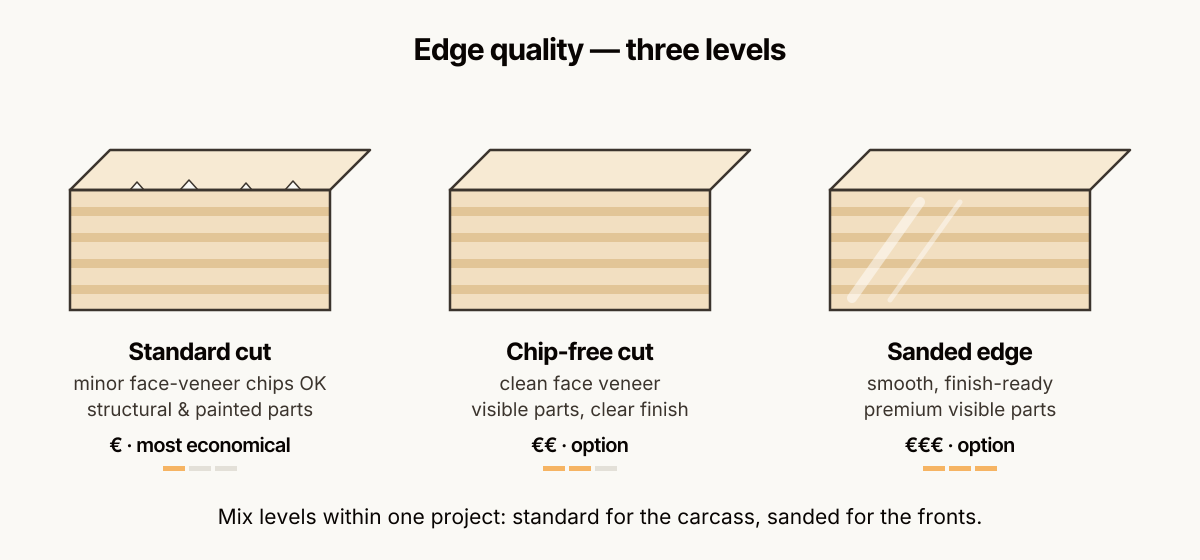
Le contreplaqué est un matériau en couches, et le pli de face peut éclater légèrement le long de la coupe : de petits éclats d’une fraction de millimètre de profondeur. Le niveau acceptable dépend entièrement de l’usage de la pièce, c’est pourquoi nous proposons trois niveaux :
- Coupe standard. De légers éclats sur le pli de face sont admis. Idéal pour les pièces structurelles, les composants internes, les prototypes et les pièces peintes dont les chants seront de toute façon rebouchés. L’option la plus économique.
- Coupe sans éclats. Nous adaptons les outils, le sens de coupe et les avances pour garder le pli de face net. Pour les pièces de mobilier visibles qui seront huilées ou vernies, quand le chant du contreplaqué fait partie du design.
- Chant poncé. En plus d’une coupe nette, les chants sont poncés pour une surface lisse, prêts pour la finition sans autre préparation. C’est le niveau des pièces visibles haut de gamme ; avec notre service d’huilage ou de vernissage, les pièces arrivent prêtes à monter.
Choisir le bon niveau compte pour votre budget : payer des chants poncés pour des pièces qui finissent à l’intérieur d’un caisson, c’est de l’argent perdu, et une coupe standard sur le chant d’un plateau de table verni sera décevante. Indiquez-nous quelles pièces sont visibles, et nous combinerons les niveaux au sein d’un même projet.
5. L’épaisseur du matériau est nominale : pour un ajustement précis, il faut l’épaisseur réelle du panneau
Un panneau de contreplaqué de bouleau « 18 mm » mesure en réalité environ 17,5–18,2 mm selon la marque et la livraison. Pour la plupart des pièces, cela n’a aucune importance. Pour les assemblages en ajustement serré et les montages à encoches, c’est déterminant : une encoche dessinée à exactement 18 mm peut se révéler trop lâche ou impossible à monter.
La solution est simple : signalez les encoches qui doivent s’ajuster au matériau, et nous les adaptons à l’épaisseur mesurée du panneau réel avant la découpe. En règle générale, une encoche égale à l’épaisseur réelle donne un ajustement serré, au maillet ; ajoutez 0,1–0,3 mm pour un ajustement glissant (et n’oubliez pas que la peinture ou le vernis ajoutent aussi de l’épaisseur).
6. Formats de panneaux standard : tenez-en compte dès la conception
Le matériau est souvent le premier poste de coût d’un usinage CNC, et il s’achète au panneau. Connaître les formats standard vous aide à concevoir des pièces qui s’imbriquent efficacement :
Formats de panneaux courants sur le marché
Contreplaqué de bouleau
1250 × 2500 mm (le plus courant), 1525 × 3050 mm, 1525 × 1525 mm
MDF
2800 × 2070 mm, also 2440 × 1220 mm and 1220 × 3050 mm
Panneau de particules / panneau mélaminé
2800 × 2070 mm
OSB
2500 × 1250 mm
Stratifié HPL / stratifié compact
4200 × 1300 mm
Trois conseils pratiques :
- Si votre pièce dépasse à peine la moitié ou le quart d’un panneau, la réduire de quelques centimètres peut nettement améliorer l’imbrication et réduire votre facture de matériau.
- Les très grandes pièces d’un seul tenant sont possibles (notre machine accepte des panneaux jusqu’à 2070 × 4000 mm), mais vérifiez que le matériau voulu existe bien dans ce format, ou prévoyez la pièce en deux pièces assemblées.
Dix pièces identiques s’imbriquent bien mieux qu’une seule : si vous réalisez le prototype d’un objet que vous produirez ensuite en série, demandez les deux prix en même temps.
Exemple : un tabouret en nervures de contreplaqué à encoches
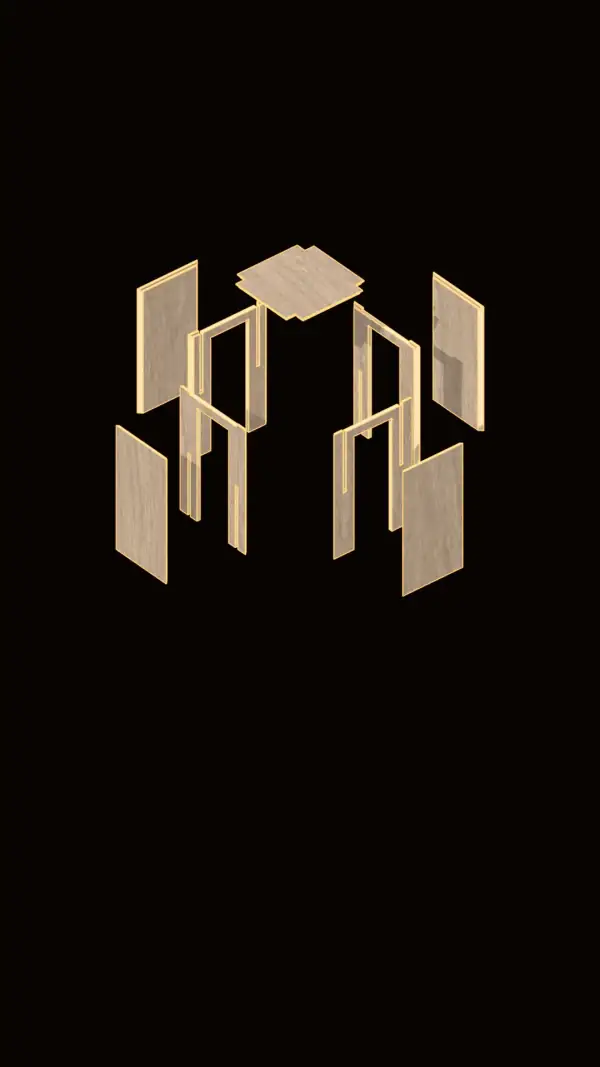
Quand les pièces s’emboîtent les unes dans les autres, ce sont les encoches qui font le travail. Dans ce tabouret, quatre nervures en contreplaqué de 12 mm se croisent par des encoches ; l’assise et quatre panneaux latéraux ferment l’ensemble. Voir le projet complet et la liste des pièces : Tabouret en contreplaqué en neuf pièces CNC. L’ajustement des encoches dépend de l’épaisseur réelle du panneau, voir la section 5.
Un exemple sur une commande réelle. Ce que nous vérifions sur un modèle de meuble avant son passage sur la machine : Conception en vue de la fabrication de meubles découpés en CNC.
Pas besoin d’un fichier parfait pour commencer. Envoyez ce que vous avez (un DXF, un modèle 3D ou un croquis) avec quelques phrases sur l’usage de la pièce. Nous nous chargeons de la préparation CAO, nous vous conseillons sur la qualité du matériau et les options de chant, et nous plaçons toutes les pièces sur le panneau pour utiliser au mieux la matière.
Envoyez votre fichier et recevez une estimation sous 1–2 jours ouvrés. Nous découpons le contreplaqué, le MDF, le bois massif et les plastiques à Tallinn et livrons les pièces finies dans toute l’UE.
Envoyez votre fichier et recevez une estimation sous 1–2 jours ouvrés. Nous découpons le contreplaqué, le MDF, le bois massif et les plastiques à Tallinn et livrons les pièces finies dans toute l’UE.
N’hésitez pas à nous poser vos questions !
Contact
Vous avez un projet ?
Nous sommes prêts à vous aider.
Nous sommes prêts à vous aider.
Aruküla tee 57d, Jüri, 75301 Harju maakond, Estonie
Téléphone : +372 5794 3754 EN
E-mail : hello@cutlab.ee
Téléphone : +372 5794 3754 EN
E-mail : hello@cutlab.ee