Dla firm
Frezowanie i wycinanie CNCsklejka, MDF, HPL, tworzywa sztuczne · pole robocze 2070 × 4000 mmElementy przemysłowe i serieelementy według rysunku, zamówienia powtórne, ±0,5 mmPrzygotowanie rysunków (CAD)od szkicu do rysunku wykonawczegoDla wnętrz
Meble na wymiar i zabudowa wnętrzdla projektantów i studiów projektowychSklep: gotowe produkty →
Projekty
Przemysł i produkcjałoża transportowe, szalunki, elementy przenośnikówTransport i pojazdyzabudowa regałowa dopasowana do konkretnego samochodu dostawczegoHandel i ekspozycjastojaki, ekspozytory i szyldyWnętrza i meblemeble i elementy wyposażenia wnętrz
Jak zamówić
Materiały26 materiałów płytowych z oznaczeniem poziomu cenPoradnik przygotowania plikówformaty, tolerancje, krawędzieBrak rysunku? Usługi CADod szkicu do rysunku wykonawczegoNormy i tolerancjeISO 2768, naroża wewnętrzne, grubościWarsztatod rysunku do gotowego elementu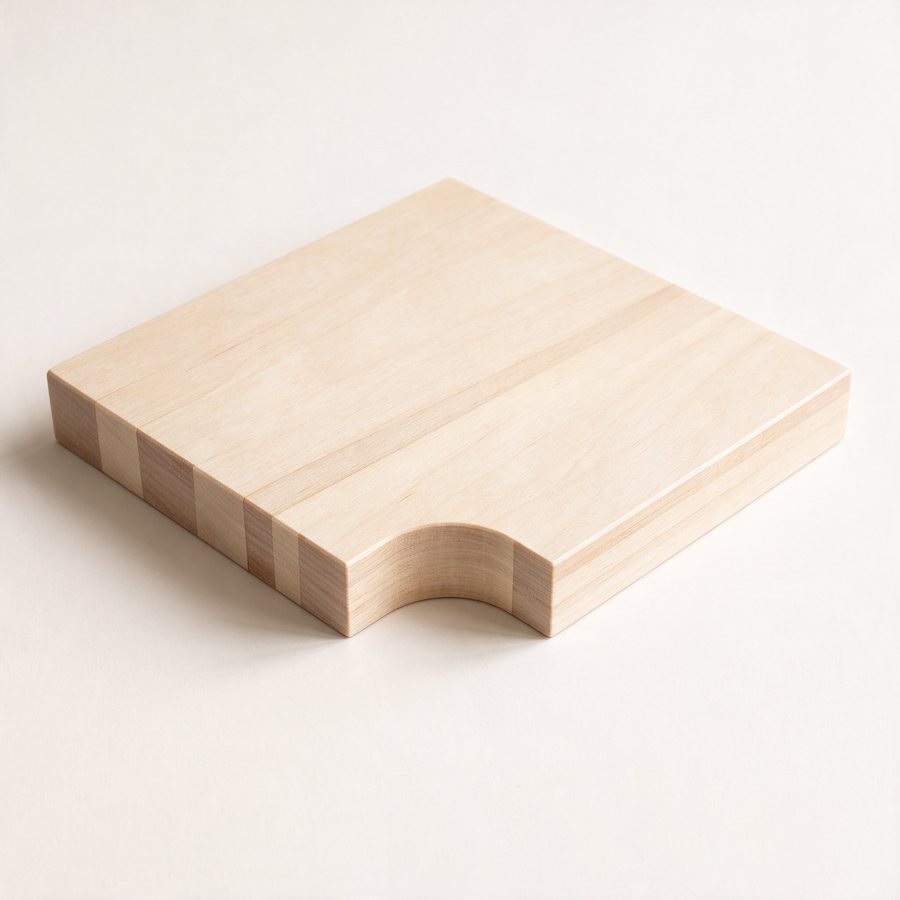
Zarządzanie plikami cookie
Ustawienia plików cookie
Pliki cookie niezbędne do prawidłowego działania strony są zawsze włączone.
Pozostałe pliki cookie można skonfigurować.
Pozostałe pliki cookie można skonfigurować.
Jak przygotować plik do frezowania CNC
Praktyczny poradnik dla projektantów i majsterkowiczów pracujących ze sklejką, płytą MDF i innymi materiałami płytowymi na bazie drewna – formaty plików, naroża wewnętrzne, warianty jakości krawędzi i standardowe formaty płyt
Dobrze przygotowany plik to najkrótsza droga od pomysłu do gotowego elementu. Gdy rysunek trafia do nas gotowy do produkcji, szybko przygotowujemy wycenę i od razu kierujemy go na maszynę. Ten poradnik omawia kilka rzeczy, które naprawdę mają znaczenie, i wyjaśnia kwestie do wyboru, o które zapytamy, np. wykończenie krawędzi i obróbkę naroży, aby mogli Państwo zdecydować o nich z góry.
1. Format pliku, jednostki, skala
W przypadku elementów płaskich prosimy przesłać plik .dxf – branżowy standard dla obróbki 2D. Dla elementów 3D i połączeń stolarskich najlepszy jest .step. Przyjmujemy też pliki .dwg, .ai, .f3d, .3mf, .stl, a jeśli mają Państwo tylko szkic lub zdjęcie, to również wystarczy: w ramach zlecenia przygotowujemy pliki CAD gotowe do produkcji.
Trzy zasady, które zapobiegają 90% problemów z plikami:
Elementy prosimy przesyłać jako osobne kształty, a nie rozmieszczone na płycie: nasze oprogramowanie do nestingu układa je na materiale ciaśniej niż ręczny rozkład, co bezpośrednio obniża koszt materiału. Jeśli w widocznym elemencie ważny jest kierunek włókien, wystarczy go zaznaczyć.
Trzy zasady, które zapobiegają 90% problemów z plikami:
- Eksportować w milimetrach, w skali 1:1.
- Sprawdzić, czy każdy kształt jest zamkniętym konturem – bez przerw i zdublowanych linii. Maszyna frezuje wzdłuż ścieżek wektorowych, a z przerwanego konturu nie da się utworzyć ścieżki narzędzia.
- Przed eksportem zamienić tekst na krzywe, w przeciwnym razie czcionka zostanie u nas zastąpiona inną.
Elementy prosimy przesyłać jako osobne kształty, a nie rozmieszczone na płycie: nasze oprogramowanie do nestingu układa je na materiale ciaśniej niż ręczny rozkład, co bezpośrednio obniża koszt materiału. Jeśli w widocznym elemencie ważny jest kierunek włókien, wystarczy go zaznaczyć.
2. Naroża wewnętrzne są zawsze zaokrąglone – i do czego służy dogbone
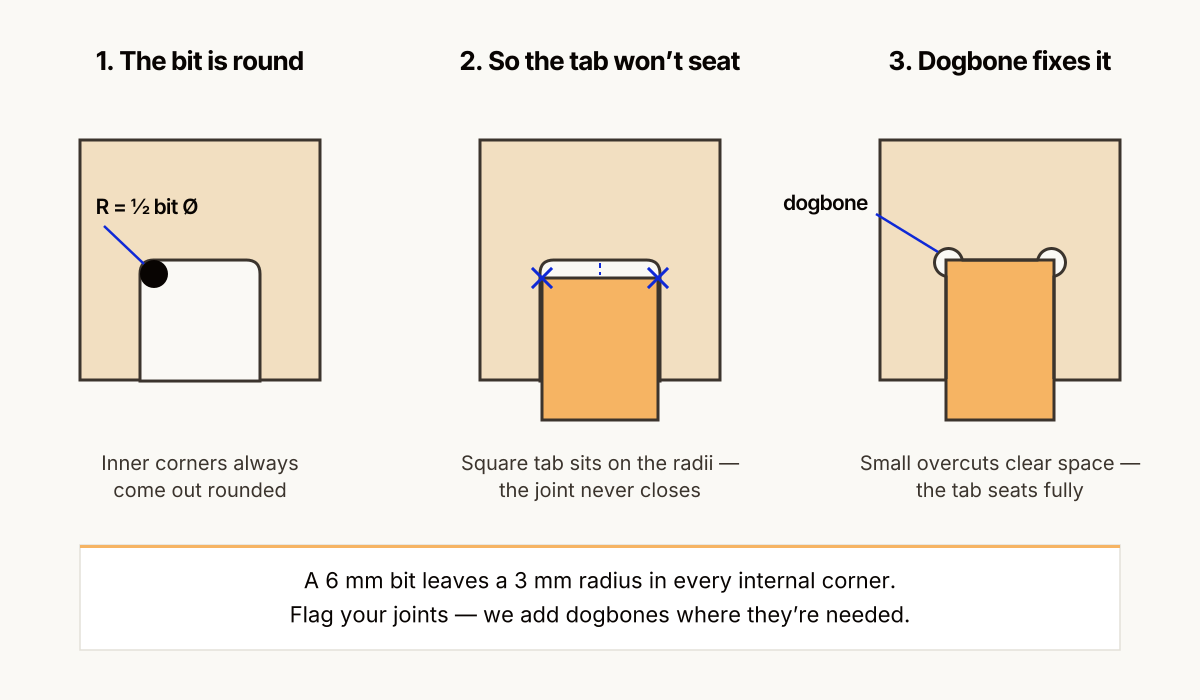
Frez jest okrągły, zazwyczaj o średnicy 4–8 mm. Ma to jedną ważną konsekwencję: naroże wewnętrzne nigdy nie będzie idealnie ostre. Frez 6 mm zostawia promień 3 mm w każdym narożu wewnętrznym. Naroża zewnętrzne wychodzą ostre – tu nie ma problemu.
W większości elementów niewielki promień wewnętrzny jest niewidoczny i bez znaczenia. Problemem staje się w jednym konkretnym przypadku: przy połączeniach stolarskich. Jeśli kwadratowy czop ma wejść w kwadratowe gniazdo, zaokrąglone naroża gniazda go zablokują – czop oprze się na promieniach i nigdy nie wejdzie do końca.
Rozwiązaniem jest dogbone: małe okrągłe wyfrezowanie w każdym narożu wewnętrznym gniazda. Frez wchodzi nieco za naroże i robi miejsce na ostre naroże współpracującego elementu. Wariant zwany T-bone umieszcza wyfrezowanie wzdłuż jednej krawędzi – przydaje się tam, gdzie widoczny dogbone wyglądałby źle.
Nie muszą Państwo rysować dogbone samodzielnie. Wystarczy wskazać, które gniazda są połączeniami, a dodamy wyfrezowania tam, gdzie są potrzebne. Jeśli jednak modelują je Państwo sami (robi tak wielu projektantów mebli parametrycznych), promień wyfrezowania powinien odpowiadać narzędziu – większość połączeń wykonujemy frezem 6 mm.
W większości elementów niewielki promień wewnętrzny jest niewidoczny i bez znaczenia. Problemem staje się w jednym konkretnym przypadku: przy połączeniach stolarskich. Jeśli kwadratowy czop ma wejść w kwadratowe gniazdo, zaokrąglone naroża gniazda go zablokują – czop oprze się na promieniach i nigdy nie wejdzie do końca.
Rozwiązaniem jest dogbone: małe okrągłe wyfrezowanie w każdym narożu wewnętrznym gniazda. Frez wchodzi nieco za naroże i robi miejsce na ostre naroże współpracującego elementu. Wariant zwany T-bone umieszcza wyfrezowanie wzdłuż jednej krawędzi – przydaje się tam, gdzie widoczny dogbone wyglądałby źle.
Nie muszą Państwo rysować dogbone samodzielnie. Wystarczy wskazać, które gniazda są połączeniami, a dodamy wyfrezowania tam, gdzie są potrzebne. Jeśli jednak modelują je Państwo sami (robi tak wielu projektantów mebli parametrycznych), promień wyfrezowania powinien odpowiadać narzędziu – większość połączeń wykonujemy frezem 6 mm.
3. Krawędzie po frezowaniu: domyślnie ostre, złamane na życzenie
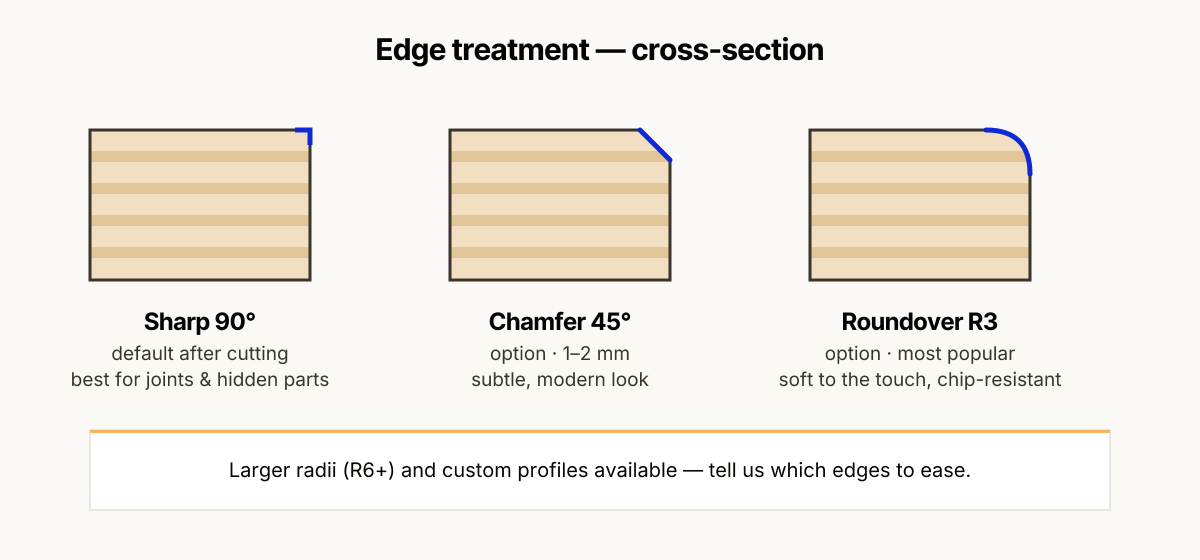
Świeżo wyfrezowana krawędź sklejki lub płyty MDF jest czysta, pod kątem prostym – naprawdę ostra w dotyku. W elementach konstrukcyjnych i ukrytych właśnie o to chodzi: maksymalna powierzchnia klejenia, dokładne pasowanie.
W elementach, których dotykają ludzie – blatach stołów, przednich krawędziach półek, meblach dziecięcych, uchwytach, tacach – krawędź zwykle warto złamać. To dodatkowa operacja, a profil można wybrać:
Prosimy wskazać, które krawędzie złamać (często tylko górną krawędź konturu zewnętrznego) – złamanie wszystkich, łącznie z gniazdami połączeń, zepsułoby pasowania. W razie wątpliwości wystarczy opisać, jak element będzie używany, a zaproponujemy profil.
W elementach, których dotykają ludzie – blatach stołów, przednich krawędziach półek, meblach dziecięcych, uchwytach, tacach – krawędź zwykle warto złamać. To dodatkowa operacja, a profil można wybrać:
- Mała faza (np. 1–2 mm pod kątem 45°) – subtelna, nowoczesna, po prostu usuwa ostrość.
- Zaokrąglenie R3 – najczęstszy wybór: łagodna, przyjemna w dłoni krawędź, która przy tym jest znacznie odporniejsza na odpryski w użytkowaniu.
- Większe promienie (R6 i więcej) lub profile indywidualne – dla łagodniejszego, bardziej meblowego charakteru.
Prosimy wskazać, które krawędzie złamać (często tylko górną krawędź konturu zewnętrznego) – złamanie wszystkich, łącznie z gniazdami połączeń, zepsułoby pasowania. W razie wątpliwości wystarczy opisać, jak element będzie używany, a zaproponujemy profil.
4. Jakość krawędzi: trzy poziomy, trzy ceny
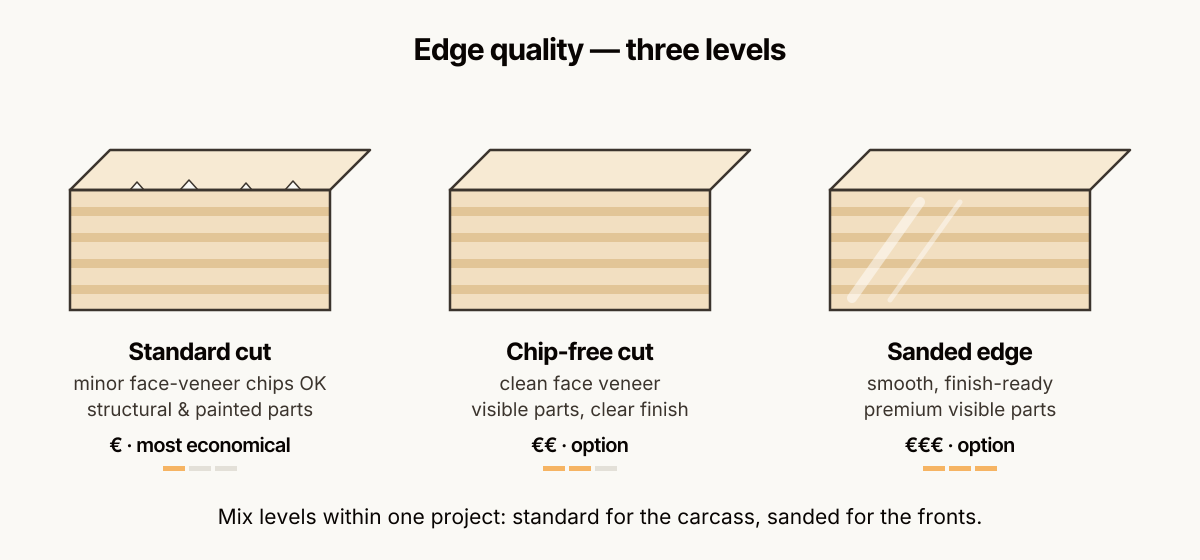
Sklejka jest materiałem warstwowym i na fornirze licowym wzdłuż cięcia mogą powstawać drobne wyrwania i odpryski o głębokości ułamka milimetra. To, ile z tego jest dopuszczalne, zależy wyłącznie od przeznaczenia elementu, dlatego oferujemy trzy poziomy:
- Standardowe cięcie. Dopuszczalne są drobne odpryski na fornirze licowym. Idealne do elementów konstrukcyjnych, elementów wewnętrznych, prototypów i elementów lakierowanych kryjąco, w których krawędzie i tak się szpachluje. Najbardziej ekonomiczna opcja.
- Cięcie bez odprysków. Stosujemy dobrane narzędzia, kierunek cięcia i posuwy, aby fornir licowy pozostał czysty. Do widocznych elementów meblowych, które będą olejowane lub lakierowane bezbarwnie i w których krawędź sklejki jest częścią projektu.
- Szlifowana krawędź. Po czystym cięciu krawędzie są dodatkowo gładko szlifowane – gotowe do wykończenia bez dodatkowego przygotowania. To poziom dla widocznych elementów premium; w połączeniu z naszą usługą olejowania lub lakierowania elementy docierają gotowe do montażu.
Właściwy wybór poziomu ma znaczenie dla budżetu: płacenie za szlifowane krawędzie elementów, które trafią do wnętrza korpusu szafki, to zmarnowane pieniądze, a standardowe cięcie na krawędzi blatu lakierowanego bezbarwnie rozczaruje. Wystarczy wskazać, które elementy są widoczne, a połączymy różne poziomy w jednym projekcie.
5. Grubość materiału jest nominalna – do dokładnego pasowania potrzebna jest rzeczywista grubość płyty
Sklejka brzozowa „18 mm” ma w rzeczywistości około 17,5–18,2 mm grubości, zależnie od producenta i partii materiału. Dla większości elementów to bez znaczenia. Dla połączeń na wcisk i połączeń wsuwanych to kwestia kluczowa – gniazdo narysowane dokładnie na 18 mm może okazać się luźne albo tak ciasne, że elementów nie da się złożyć.
Proste rozwiązanie: wystarczy zaznaczyć, które gniazda muszą pasować do materiału, a przed frezowaniem dopasujemy je do zmierzonej grubości konkretnej płyty. Orientacyjnie: gniazdo równe rzeczywistej grubości daje pasowanie ciasne (na dobicie); dla pasowania suwliwego należy dodać 0,1–0,3 mm (i pamiętać, że lakier, kryjący czy bezbarwny, też zwiększa grubość).
6. Standardowe formaty płyt – warto projektować pod nie
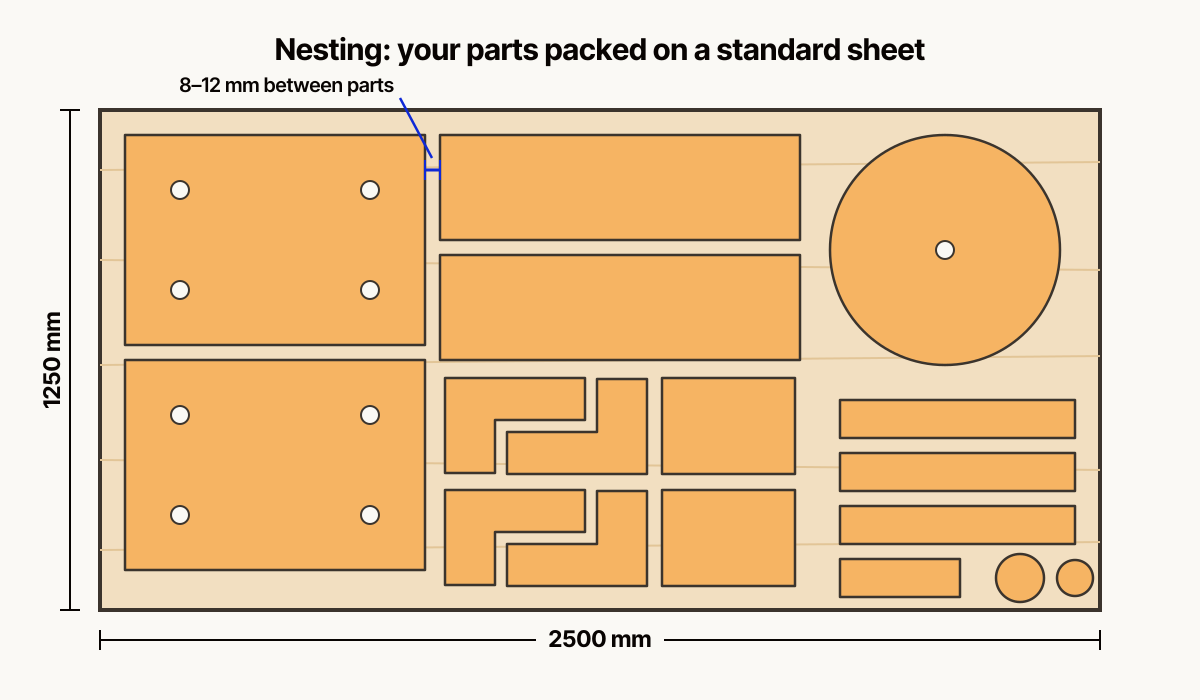
Materiał to często największy koszt w zleceniu CNC, a kupuje się go na całe płyty. Znajomość standardowych formatów pomaga projektować elementy, które dobrze rozmieszczają się na płycie:
Typowe formaty płyt dostępne na rynku
Sklejka brzozowa
1250 × 2500 mm (najczęściej), 1525 × 3050 mm, 1525 × 1525 mm
MDF
2800 × 2070 mm, also 2440 × 1220 mm and 1220 × 3050 mm
Płyta wiórowa / płyta wiórowa laminowana
2800 × 2070 mm
OSB
2500 × 1250 mm
HPL / płyta kompaktowa HPL
4200 × 1300 mm
Trzy praktyczne wnioski:
- Jeśli element jest tylko nieco większy niż połowa lub ćwierć płyty, zmniejszenie go o kilka centymetrów może wyraźnie poprawić nesting i obniżyć koszt materiału.
- Bardzo duże elementy z jednego kawałka są możliwe – nasza maszyna przyjmuje płyty do 2070 × 4000 mm – ale warto sprawdzić, czy wybrany materiał w ogóle występuje w tym formacie, albo zaprojektować element jako dwuczęściowy, z połączeniem stolarskim.
Dziesięć identycznych elementów rozmieszcza się na płycie znacznie lepiej niż jeden, więc jeśli powstaje prototyp czegoś, co później będzie produkowane w serii, warto od razu zapytać o obie ceny.
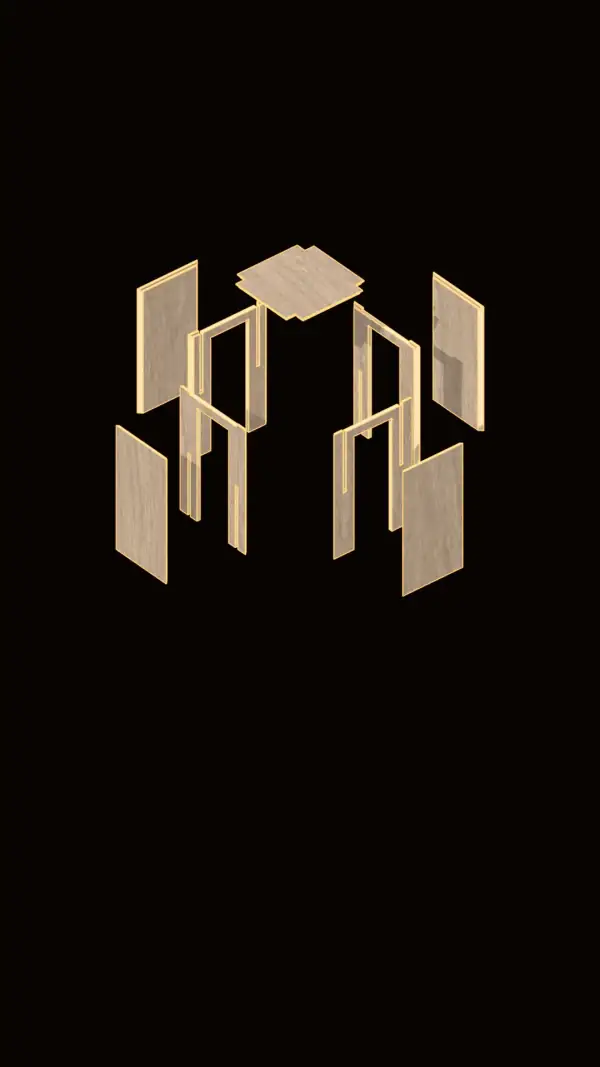
Przykład: taboret ze sklejki z żebrami łączonymi na wsuw
Tam, gdzie elementy łączą się ze sobą, całą pracę wykonują gniazda. W tym taborecie cztery żebra ze sklejki 12 mm krzyżują się w gniazdach, a siedzisko i cztery panele boczne zamykają bryłę. Pełny projekt i lista elementów: Taboret ze sklejki z dziewięciu elementów CNC. Pasowanie gniazd zależy od rzeczywistej grubości płyty, zob. punkt 5.
Na przykładzie prawdziwego zlecenia. Co sprawdzamy w modelu szafki, zanim trafi na maszynę: Projektowanie z myślą o produkcji szafek frezowanych CNC.
Do rozpoczęcia nie jest potrzebny idealny plik. Wystarczy przesłać to, co Państwo mają – plik DXF, model 3D lub szkic – i kilka zdań o przeznaczeniu elementu. Zajmiemy się przygotowaniem plików CAD, doradzimy klasę materiału i wykończenie krawędzi, a wszystkie elementy rozmieścimy na płycie tak, aby jak najlepiej wykorzystać materiał (nesting).
Wystarczy przesłać plik, a wstępną wycenę otrzymają Państwo w ciągu 1–2 dni roboczych. Frezujemy sklejkę, płyty MDF, drewno lite i tworzywa sztuczne w Tallinie i dostarczamy gotowe elementy do całej UE.
Wystarczy przesłać plik, a wstępną wycenę otrzymają Państwo w ciągu 1–2 dni roboczych. Frezujemy sklejkę, płyty MDF, drewno lite i tworzywa sztuczne w Tallinie i dostarczamy gotowe elementy do całej UE.
Chętnie odpowiemy na pytania!
Kontakt
Mają Państwo pomysł na projekt?
Chętnie pomożemy.
Chętnie pomożemy.
Aruküla tee 57d, Jüri, 75301 Harju maakond, Estonia
Telefon: +372 5794 3754 EN
E-mail: hello@cutlab.ee
Telefon: +372 5794 3754 EN
E-mail: hello@cutlab.ee