For virksomheder
CNC-fræsning og konturfræsningkrydsfiner, MDF, HPL, plast · arbejdsområde 2070 × 4000 mmIndustrielle dele og serierdele efter tegning, genbestillinger, ±0,5 mmKlargøring af tegninger (CAD)fra skitse til produktionstegningTil indretning
Møbler efter mål og indretningtil designere og designstudierButik: færdige produkter →
Projekter
Industri og produktiontransportvugger, forskalling, dele til transportbåndTransport og køretøjerbilindretning tilpasset en bestemt varebilButik og displaystandere, displays og skilteIndretning og møblermøbler og indretningsobjekter
Sådan bestiller du
Materialer26 pladematerialer med prisniveauVejledning i klargøring af filerformater, tolerancer, kanterIngen tegning? CAD-servicefra skitse til produktionstegningStandarder og tolerancerISO 2768, indvendige hjørner, tykkelserVærkstedfra tegning til færdig del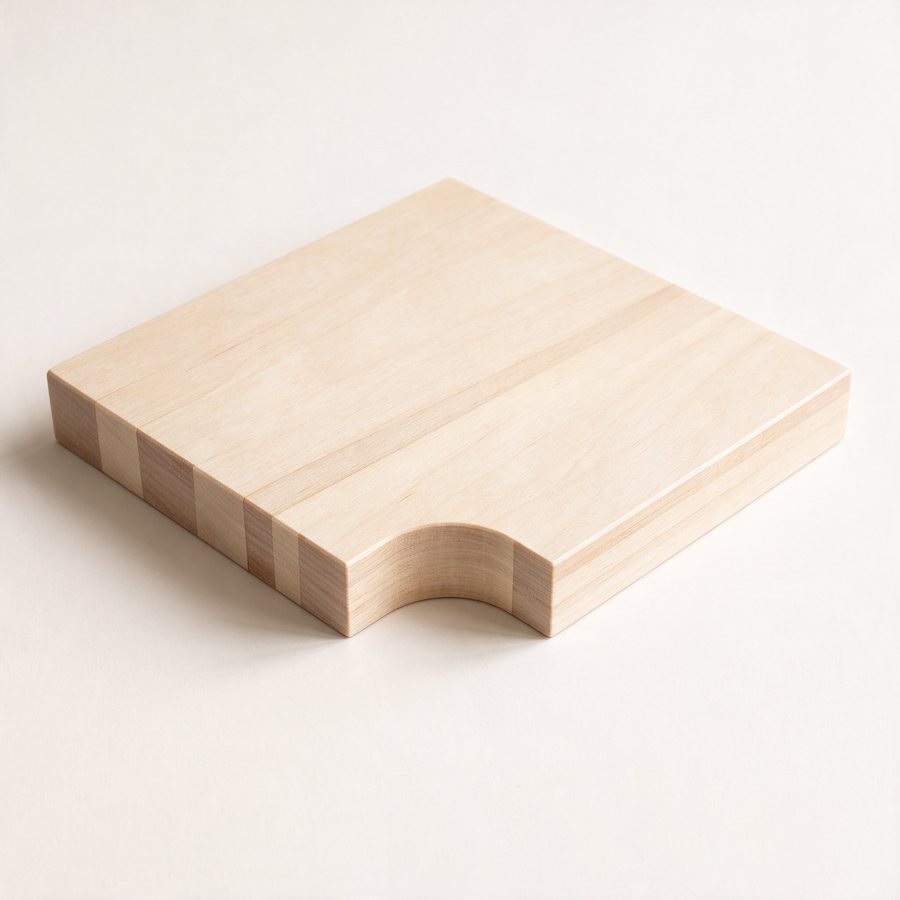
Administration af cookies
Cookieindstillinger
Cookies, der er nødvendige for, at siden fungerer korrekt, er altid slået til.
Andre cookies kan du selv indstille.
Andre cookies kan du selv indstille.
Sådan klargør du en fil til CNC-fræsning
En praktisk vejledning for designere og gør-det-selv-folk, der arbejder med krydsfiner, MDF og andre træbaserede pladematerialer – filformater, indvendige hjørner, valg af kantkvalitet og standardpladeformater
En velforberedt fil er den hurtigste vej fra idé til færdig del. Når din tegning er produktionsklar fra starten, giver vi hurtigt et tilbud og sætter den direkte på maskinen. Denne vejledning gennemgår de få ting, der reelt betyder noget – og forklarer de valg, du vil blive spurgt om, som kantbehandling og udformning af hjørner, så du kan tage stilling til dem på forhånd.
1. Filformat, enheder, målestok
Til flade dele sender du en .dxf – branchestandarden for 2D-fræsning. Til 3D-dele og samlinger er .step bedst. Vi tager også imod .dwg, .ai, .f3d, .3mf og .stl – og har du kun en skitse eller et foto, går det også: vi laver produktionsklare CAD-filer som en del af opgaven.
Tre regler, der forebygger 90 % af filproblemerne:
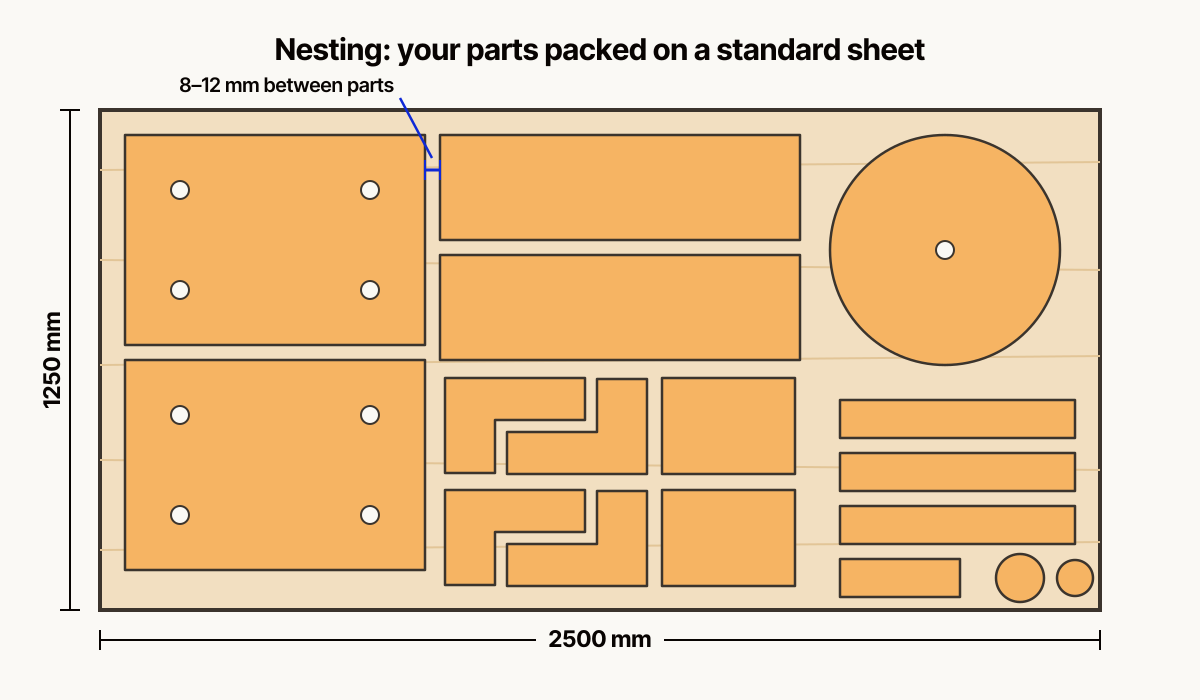
Send delene som separate former i stedet for at placere dem på en plade på forhånd – vores nesting-software placerer dem tættere sammen på pladen end en manuel opstilling, og det sænker direkte din materialeudgift. Hvis fiberretningen betyder noget for en synlig del, så markér den bare.
Tre regler, der forebygger 90 % af filproblemerne:
- Eksportér i millimeter, i målestok 1:1.
- Sørg for, at hver form er en lukket kontur – ingen åbninger og ingen dobbelte linjer. Maskinen fræser langs vektorbaner, og en brudt kontur kan ikke omsættes til en værktøjsbane.
- Konvertér tekst til kurver før eksport, ellers bliver din skrifttype erstattet hos os.
Send delene som separate former i stedet for at placere dem på en plade på forhånd – vores nesting-software placerer dem tættere sammen på pladen end en manuel opstilling, og det sænker direkte din materialeudgift. Hvis fiberretningen betyder noget for en synlig del, så markér den bare.
2. Indvendige hjørner er altid afrundede – og hvad dogbones bruges til
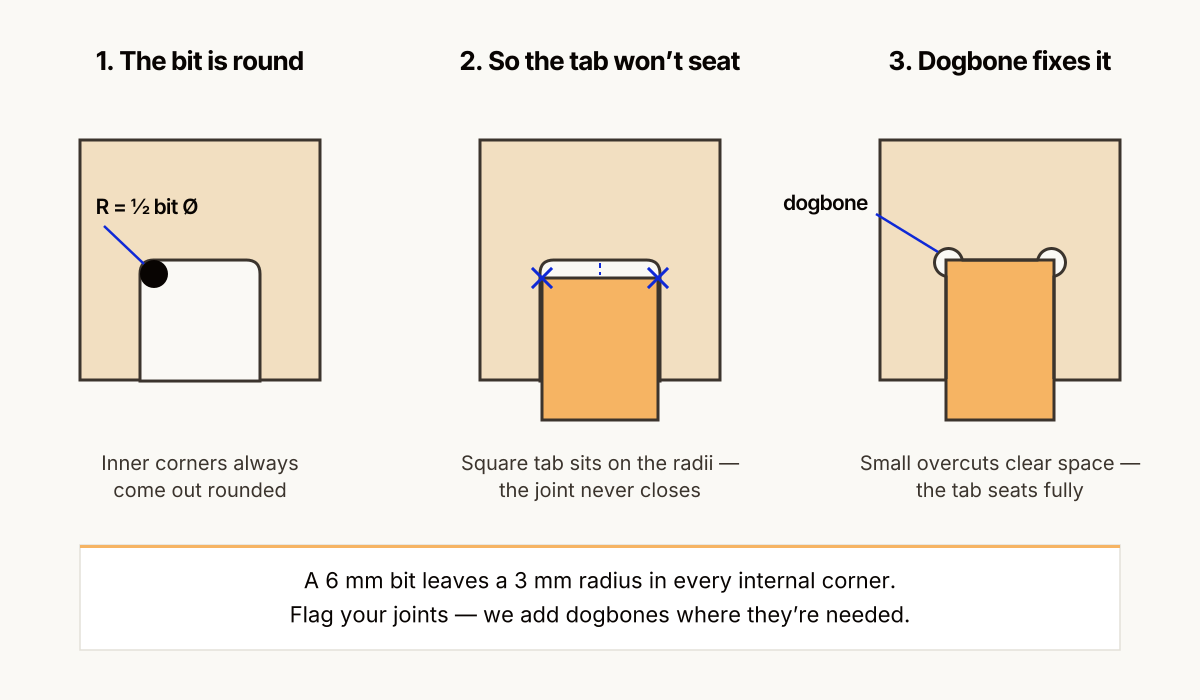
En fræser er rund, typisk 4–8 mm i diameter. Det har én vigtig konsekvens: et indvendigt hjørne kan aldrig blive helt skarpt. En fræser på 6 mm efterlader en radius på 3 mm i hvert indvendigt hjørne. Udvendige hjørner bliver skarpe – dér er der ingen problemer.
For de fleste dele er den lille indvendige radius usynlig og uden betydning. Den bliver et problem i ét bestemt tilfælde: samlinger. Skal en firkantet tap glide ind i en firkantet slids, vil slidsens afrundede hjørner blokere – tappen hviler på radierne og kommer aldrig helt på plads.
Løsningen er en dogbone: en lille cirkulær hjørneudfræsning i hvert indvendigt hjørne af slidsen. Fræseren går en anelse forbi hjørnet og giver plads til det skarpe hjørne på den modsvarende del. En variant kaldet T-bone placerer udfræsningen langs den ene kant i stedet – nyttigt, hvor en synlig dogbone ville se forkert ud.
Du behøver ikke selv tegne dogbones. Fortæl os bare, hvilke slidser der er samlinger, så tilføjer vi udfræsningerne, hvor der er brug for dem. Hvis du selv modellerer dem (det gør mange designere af parametriske møbler), så lad udfræsningens radius svare til værktøjet – vi fræser de fleste samlinger med en fræser på 6 mm.
For de fleste dele er den lille indvendige radius usynlig og uden betydning. Den bliver et problem i ét bestemt tilfælde: samlinger. Skal en firkantet tap glide ind i en firkantet slids, vil slidsens afrundede hjørner blokere – tappen hviler på radierne og kommer aldrig helt på plads.
Løsningen er en dogbone: en lille cirkulær hjørneudfræsning i hvert indvendigt hjørne af slidsen. Fræseren går en anelse forbi hjørnet og giver plads til det skarpe hjørne på den modsvarende del. En variant kaldet T-bone placerer udfræsningen langs den ene kant i stedet – nyttigt, hvor en synlig dogbone ville se forkert ud.
Du behøver ikke selv tegne dogbones. Fortæl os bare, hvilke slidser der er samlinger, så tilføjer vi udfræsningerne, hvor der er brug for dem. Hvis du selv modellerer dem (det gør mange designere af parametriske møbler), så lad udfræsningens radius svare til værktøjet – vi fræser de fleste samlinger med en fræser på 6 mm.
3. Kanter efter fræsning: skarpe som standard, brudte som tilvalg
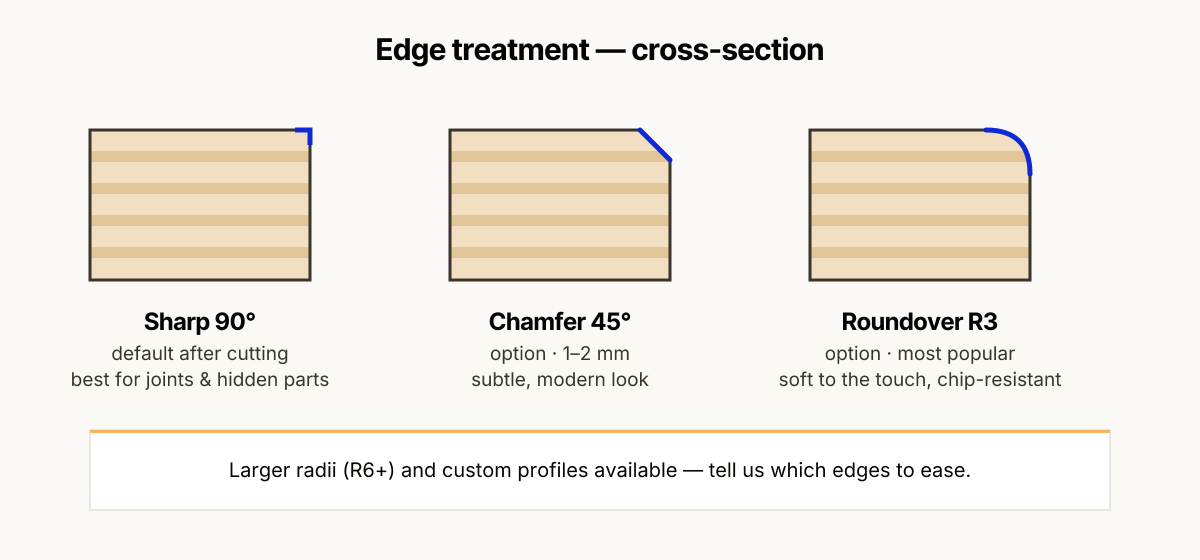
En nyfræset kant på krydsfiner eller MDF er skarp og retvinklet – den føles virkelig skarp. Til konstruktive og skjulte dele er det præcis, hvad du vil have: maksimal limflade og præcis pasning.
Til dele, som folk rører ved – bordplader, forkanter på hylder, børnemøbler, håndtag, bakker – vil du normalt gerne have kanten brudt. Det er en ekstra operation, og du kan vælge profilen:
Angiv, hvilke kanter der skal brydes (ofte kun oversiden af den udvendige kontur) – bryder man alle kanter, også slidserne til samlinger, ødelægger det pasningerne. Er du i tvivl, så beskriv, hvordan delen bruges, så foreslår vi en profil.
Til dele, som folk rører ved – bordplader, forkanter på hylder, børnemøbler, håndtag, bakker – vil du normalt gerne have kanten brudt. Det er en ekstra operation, og du kan vælge profilen:
- Lille fas (f.eks. 1–2 mm ved 45°) – diskret og moderne, fjerner blot skarpheden.
- Afrunding R3 – det mest populære valg: en blød radius, der er rar at røre ved og samtidig gør kanten langt mere modstandsdygtig over for udrivninger i brug.
- Større radier (R6 og opefter) eller kantprofiler efter ønske – for et blødere, mere møbelagtigt udtryk.
Angiv, hvilke kanter der skal brydes (ofte kun oversiden af den udvendige kontur) – bryder man alle kanter, også slidserne til samlinger, ødelægger det pasningerne. Er du i tvivl, så beskriv, hvordan delen bruges, så foreslår vi en profil.
4. Kantkvalitet: tre niveauer, tre prisniveauer
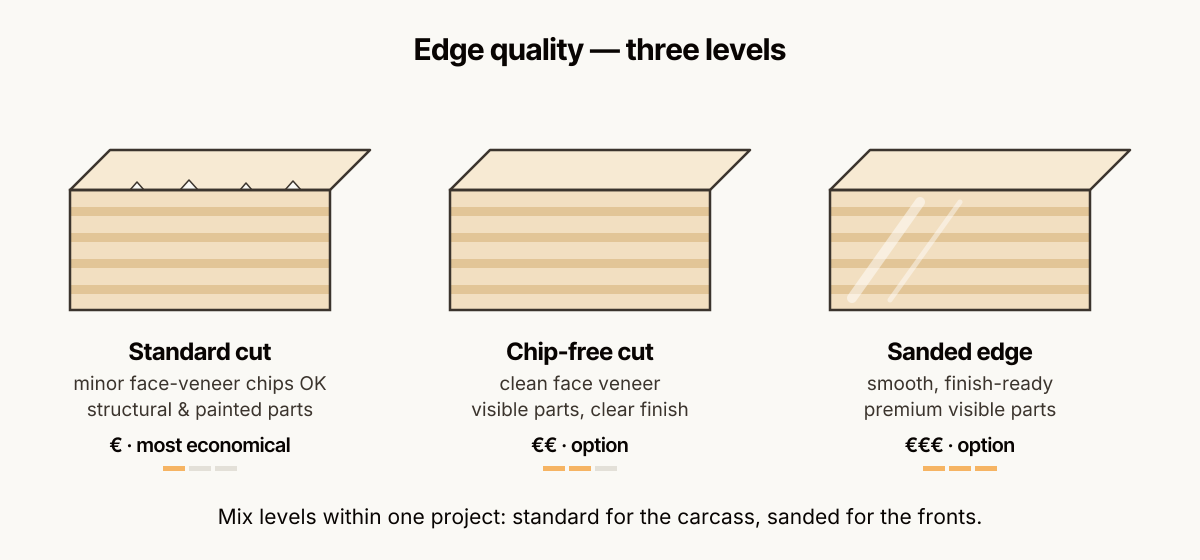
Krydsfiner er et lagdelt materiale, og dækfineren kan give små udrivninger langs snittet – små fragmenter, en brøkdel af en millimeter dybe. Hvor meget af det, der er acceptabelt, afhænger helt af, hvad delen skal bruges til, så vi tilbyder tre niveauer:
- Standardsnit. Mindre udrivninger i dækfineren er tilladt. Perfekt til konstruktive dele, indvendige dele, prototyper og dækkende lakerede dele, hvor kanterne alligevel spartles. Den mest økonomiske løsning.
- Snit uden udrivninger. Vi bruger optimeret værktøj, fræseretning og tilspænding for at holde dækfineren ren. Til synlige møbeldele, der skal olieres eller lakeres med klar lak, hvor krydsfinerkanten er en del af designet.
- Slebet kant. Ud over et rent snit bliver kanterne slebet glatte – klar til overfladebehandling uden yderligere forbehandling. Det er niveauet til synlige dele i topkvalitet; kombineret med vores olie- eller lakservice kommer delene klar til montage.
Det rigtige niveau betyder noget for dit budget: at betale for slebne kanter på dele, der ender inde i en skabskorpus, er spildte penge, og et standardsnit på kanten af en klarlakeret bordplade vil skuffe. Fortæl os, hvilke dele der er synlige, så kombinerer vi niveauerne i ét projekt.
5. Materialetykkelsen er nominel – en præcis pasning kræver pladens faktiske tykkelse
En “18 mm” birkekrydsfinerplade måler i virkeligheden et sted omkring 17,5–18,2 mm afhængigt af mærke og produktionsparti. For de fleste dele er det uden betydning. For pressepasninger og stiksamlinger er det afgørende – en slids tegnet til præcis 18 mm kan ende med at være løs eller umuligt stram.
Den enkle løsning: markér, hvilke slidser der skal passe til materialet, så tilpasser vi dem til den målte tykkelse af den faktiske plade inden fræsning. Som tommelfingerregel giver en slids, der er præcis lige så bred som den faktiske tykkelse, en stram pasning; læg 0,1–0,3 mm til for en glidepasning (og husk, at dækkende lak eller klarlak også giver tykkelse).
6. Standardpladeformater – design efter dem
Materialet er ofte den største udgift i en CNC-opgave, og det købes pr. plade. Kender du standardformaterne, kan du designe dele, der kan nestes effektivt:
Typiske pladeformater på markedet
Birkekrydsfiner
1250 × 2500 mm (mest almindeligt), 1525 × 3050 mm, 1525 × 1525 mm
MDF
2800 × 2070 mm, also 2440 × 1220 mm and 1220 × 3050 mm
Spånplade / melaminbelagt spånplade
2800 × 2070 mm
OSB
2500 × 1250 mm
HPL / kompaktlaminat
4200 × 1300 mm
Tre praktiske pointer:
- Er din del bare en anelse større end en halv eller en kvart plade, kan det forbedre nestingen markant og sænke din materialeregning at gøre den nogle få centimeter mindre.
- Meget store dele i ét stykke er mulige – vores maskine tager plader op til 2070 × 4000 mm – men tjek, at det materiale, du ønsker, faktisk findes i det format, eller planlæg delen i to dele, der samles med træsamlinger.
Ti ens dele kan nestes langt bedre end én. Laver du en prototype på noget, som du senere vil producere i serie, så bed om begge priser på én gang.
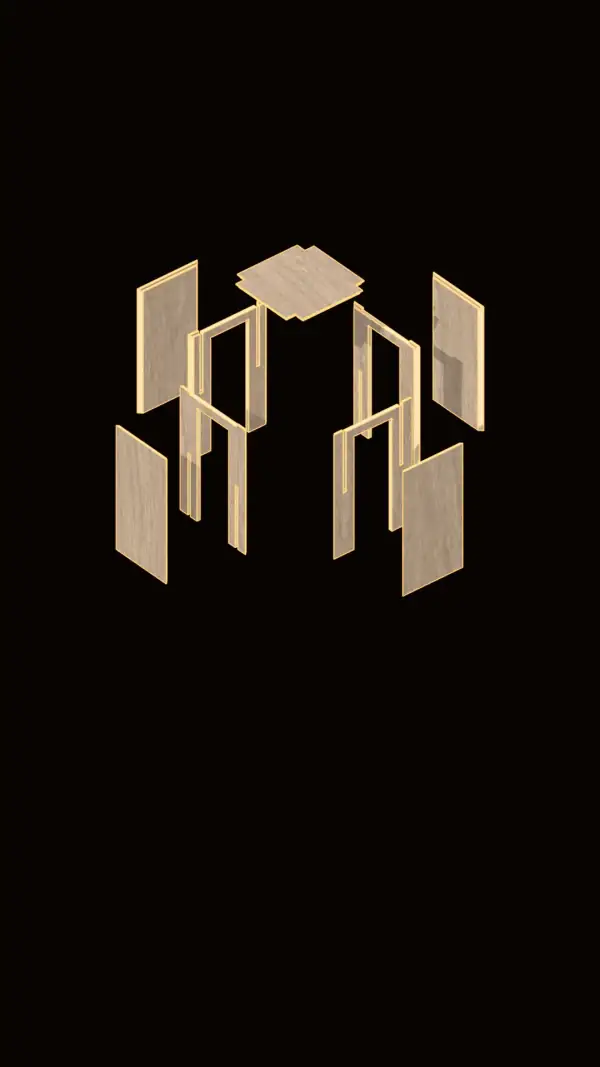
Eksempel: en skammel af krydsfinerribber med stiksamlinger
Hvor delene låser i hinanden, er det slidserne, der gør arbejdet. I denne skammel krydser fire ribber af 12 mm krydsfiner hinanden gennem slidser, og sædet og fire sidepaneler lukker kassen. Se hele projektet og styklisten: Krydsfinerskammel af ni CNC-dele. Slidsernes pasning afhænger af pladens faktiske tykkelse, se afsnit 5.
Se det på en rigtig opgave. Hvad vi tjekker på en skabsmodel, før den kommer på maskinen: Produktionsvenligt design af CNC-fræsede skabe.
Du behøver ikke en perfekt fil for at komme i gang. Send det, du har – en DXF-fil, en 3D-model eller en skitse – sammen med et par sætninger om, hvad delen skal bruges til. Vi klarer CAD-forberedelsen, anbefaler materialekvalitet og kantbehandling og placerer delene på pladen med mindst muligt spild (nesting).
Upload din fil, og få et prisoverslag inden for 1–2 arbejdsdage. Vi fræser krydsfiner, MDF, massivt træ og plast i Tallinn og leverer færdige dele i hele EU.
Upload din fil, og få et prisoverslag inden for 1–2 arbejdsdage. Vi fræser krydsfiner, MDF, massivt træ og plast i Tallinn og leverer færdige dele i hele EU.
Du er velkommen til at stille spørgsmål!
Kontakt
Har du et projekt i tankerne?
Vi er klar til at hjælpe.
Vi er klar til at hjælpe.
Aruküla tee 57d, Jüri, 75301 Harju maakond, Estonia
Telefon: +372 5794 3754 EN
E-mail: hello@cutlab.ee
Telefon: +372 5794 3754 EN
E-mail: hello@cutlab.ee