Für Unternehmen
CNC-Zuschnitt und CNC-FräsenSperrholz, MDF, HPL, Kunststoffe · Bearbeitungsfläche 2070 × 4000 mmIndustrieteile und SerienTeile nach Zeichnung, Wiederholaufträge, ±0,5 mmZeichnungserstellung (CAD)von der Skizze zur Fertigungszeichnung
Projekte
Industrie und ProduktionTransportgestelle, Schalungen, Teile für FörderanlagenTransport und FahrzeugeFahrzeugeinrichtung, angepasst an einen bestimmten TransporterEinzelhandel und DisplaysStänder, Displays und SchilderInnenausbau und MöbelMöbel und Einrichtungsgegenstände
Ablauf
Materialien26 Plattenwerkstoffe mit PreisstufeLeitfaden zur DateivorbereitungFormate, Toleranzen, KantenKeine Zeichnung? CAD-Servicevon der Skizze zur FertigungszeichnungNormen und ToleranzenISO 2768, Innenecken, MaterialstärkenWerkstattvon der Zeichnung zum fertigen Teil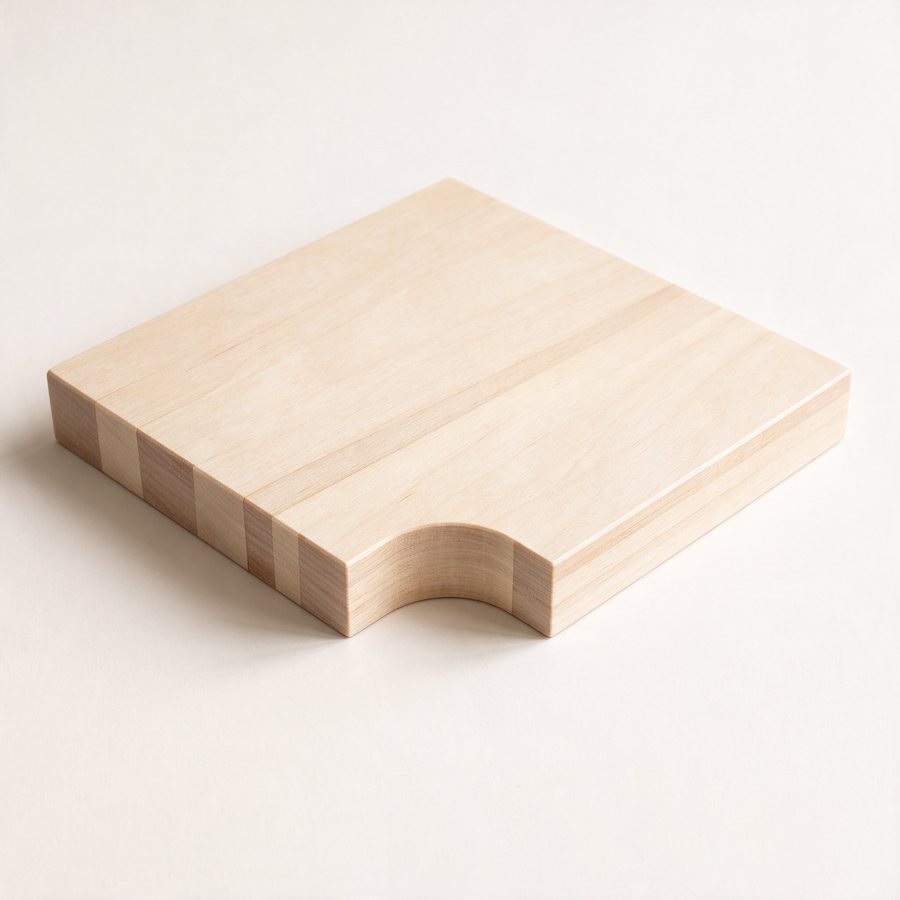
Cookie-Verwaltung
Cookie-Einstellungen
Cookies, die für den korrekten Betrieb der Website erforderlich sind, sind immer aktiviert.
Andere Cookies können Sie selbst einstellen.
Andere Cookies können Sie selbst einstellen.
So bereiten Sie eine Datei für das CNC-Fräsen vor
Ein praktischer Leitfaden für Designer und Maker, die mit Sperrholz, MDF und anderen Holzwerkstoffplatten arbeiten – Dateiformate, Innenecken, Kantenausführungen und Standard-Plattenformate
Eine gut vorbereitete Datei ist der schnellste Weg von der Idee zum fertigen Teil. Kommt Ihre Zeichnung fertigungsreif bei uns an, erstellen wir das Angebot schnell und bringen sie direkt auf die Maschine. Dieser Leitfaden behandelt die wenigen Punkte, auf die es wirklich ankommt – und erklärt die Entscheidungen, nach denen wir Sie fragen werden, etwa Kantenausführung und Eckenausführung, damit Sie sie vorab treffen können.
1. Dateiformat, Einheiten, Maßstab
Für flache Teile senden Sie eine .dxf – den Industriestandard für den 2D-Zuschnitt. Für 3D-Teile und Holzverbindungen eignet sich .step am besten. Wir nehmen auch .dwg, .ai, .f3d, .3mf, .stl an – und wenn Sie nur eine Skizze oder ein Foto haben, geht auch das: Fertigungsreife CAD-Dateien erstellen wir als Teil des Auftrags.
Drei Regeln, die 90 % der Dateiprobleme verhindern:
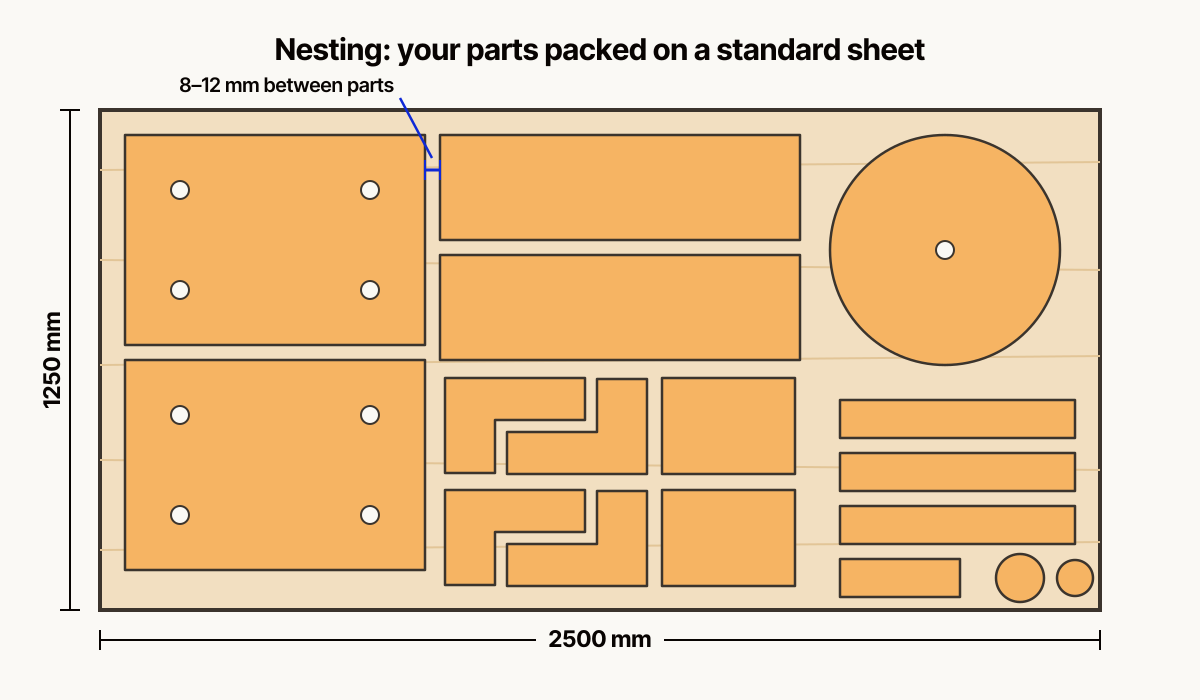
Senden Sie die Teile als einzelne Formen und nicht fertig auf einer Platte angeordnet – unsere Nesting-Software verschachtelt sie dichter auf dem Material als ein manuelles Layout, und das senkt direkt Ihre Materialkosten. Wenn bei einem sichtbaren Teil die Faserrichtung wichtig ist, markieren Sie sie einfach.
Drei Regeln, die 90 % der Dateiprobleme verhindern:
- Exportieren Sie in Millimetern, im Maßstab 1:1.
- Achten Sie darauf, dass jede Form eine geschlossene Kontur ist – ohne Lücken, ohne doppelte Linien. Die Maschine fährt entlang von Vektorpfaden, und aus einem unterbrochenen Umriss lässt sich keine Fräsbahn erzeugen.
- Wandeln Sie Text in Pfade um, bevor Sie exportieren – sonst wird Ihre Schrift bei uns ersetzt.
Senden Sie die Teile als einzelne Formen und nicht fertig auf einer Platte angeordnet – unsere Nesting-Software verschachtelt sie dichter auf dem Material als ein manuelles Layout, und das senkt direkt Ihre Materialkosten. Wenn bei einem sichtbaren Teil die Faserrichtung wichtig ist, markieren Sie sie einfach.
2. Innenecken sind immer gerundet – und wozu Dogbones dienen
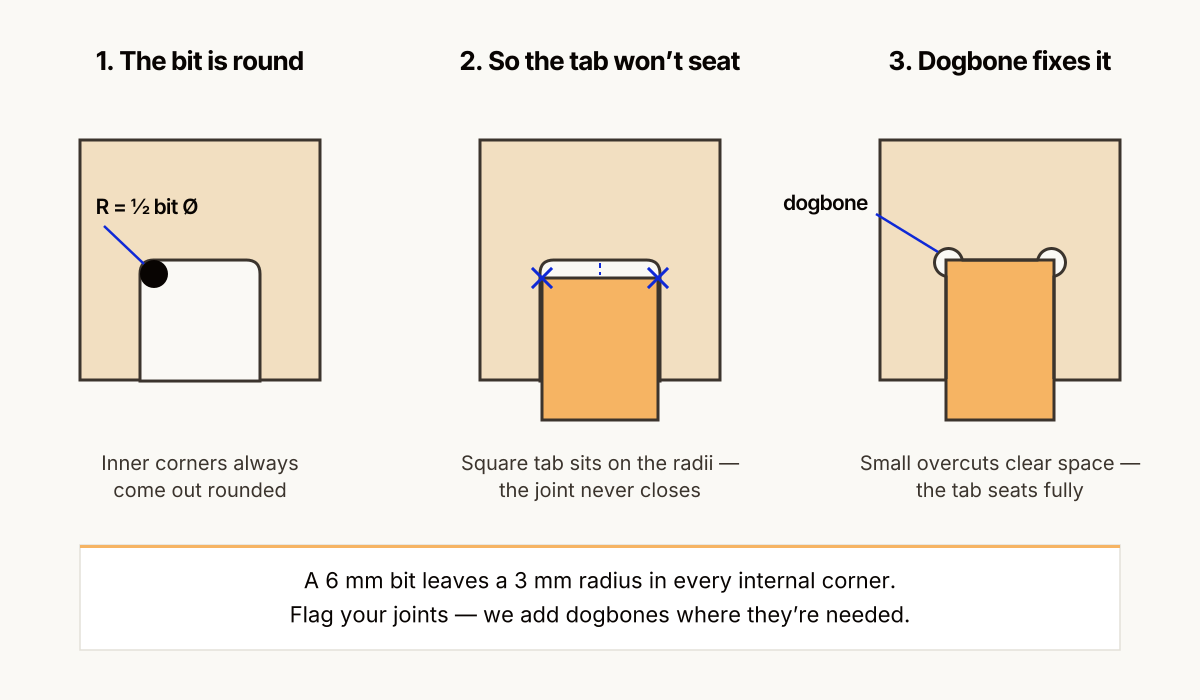
Ein Fräser ist rund, in der Regel mit 4–8 mm Durchmesser. Das hat eine wichtige Folge: Eine Innenecke kann nie ganz scharf sein. Ein 6-mm-Fräser hinterlässt in jeder Innenecke einen Radius von 3 mm. Außenecken werden scharf – da gibt es kein Problem.
Bei den meisten Teilen ist der kleine Innenradius unsichtbar und ohne Bedeutung. Zum Problem wird er in einem bestimmten Fall: bei Holzverbindungen. Soll ein rechtwinkliger Zapfen in einen rechtwinkligen Schlitz gleiten, blockieren ihn die gerundeten Ecken des Schlitzes – der Zapfen liegt auf den Radien auf und lässt sich nie vollständig einstecken.
Die Lösung ist ein Dogbone: eine kleine kreisförmige Freifräsung in jeder Innenecke des Schlitzes. Der Fräser fährt etwas über die Ecke hinaus und schafft Platz für die scharfe Ecke des Gegenstücks. Bei einer Variante, dem T-Bone, liegt die Freifräsung stattdessen entlang einer Kante – sinnvoll dort, wo ein sichtbarer Dogbone unpassend aussähe.
Sie müssen Dogbones nicht selbst zeichnen. Sagen Sie uns einfach, welche Schlitze Verbindungen sind, und wir setzen die Freifräsungen dort, wo sie nötig sind. Wenn Sie sie doch selbst modellieren (viele Designer parametrischer Möbel tun das), stimmen Sie den Radius der Freifräsung auf das Werkzeug ab – die meisten Verbindungen fräsen wir mit einem 6-mm-Fräser.
Bei den meisten Teilen ist der kleine Innenradius unsichtbar und ohne Bedeutung. Zum Problem wird er in einem bestimmten Fall: bei Holzverbindungen. Soll ein rechtwinkliger Zapfen in einen rechtwinkligen Schlitz gleiten, blockieren ihn die gerundeten Ecken des Schlitzes – der Zapfen liegt auf den Radien auf und lässt sich nie vollständig einstecken.
Die Lösung ist ein Dogbone: eine kleine kreisförmige Freifräsung in jeder Innenecke des Schlitzes. Der Fräser fährt etwas über die Ecke hinaus und schafft Platz für die scharfe Ecke des Gegenstücks. Bei einer Variante, dem T-Bone, liegt die Freifräsung stattdessen entlang einer Kante – sinnvoll dort, wo ein sichtbarer Dogbone unpassend aussähe.
Sie müssen Dogbones nicht selbst zeichnen. Sagen Sie uns einfach, welche Schlitze Verbindungen sind, und wir setzen die Freifräsungen dort, wo sie nötig sind. Wenn Sie sie doch selbst modellieren (viele Designer parametrischer Möbel tun das), stimmen Sie den Radius der Freifräsung auf das Werkzeug ab – die meisten Verbindungen fräsen wir mit einem 6-mm-Fräser.
3. Kanten nach dem Zuschnitt: standardmäßig scharf, auf Wunsch gebrochen
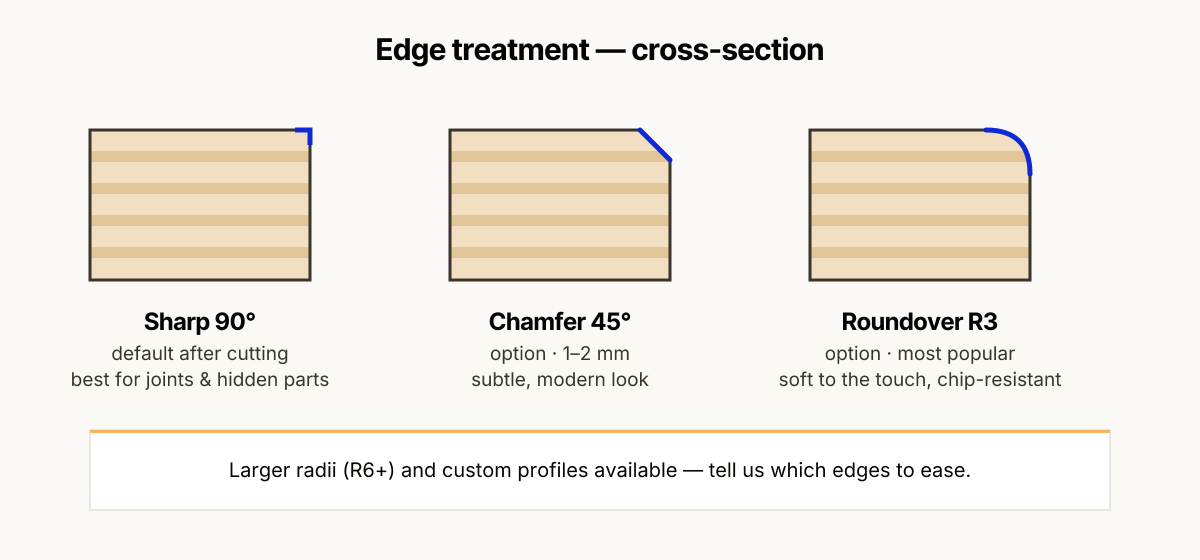
Eine frisch gefräste Kante an Sperrholz oder MDF ist scharfkantig und rechtwinklig – beim Anfassen tatsächlich scharf. Für konstruktive und verdeckte Teile ist genau das richtig: maximale Leimfläche, präzise Passung.
Bei Teilen, die angefasst werden – Tischplatten, Regalvorderkanten, Kindermöbel, Griffe, Tabletts – sollte die Kante in der Regel gebrochen werden. Das ist ein zusätzlicher Arbeitsgang, und Sie können das Profil wählen:
Geben Sie an, welche Kanten gebrochen werden sollen (oft nur die Außenkontur an der Oberseite) – alle Kanten zu brechen, auch an den Schlitzen der Steckverbindungen, würde die Passungen ruinieren. Wenn Sie unsicher sind, beschreiben Sie, wie das Teil verwendet wird, und wir schlagen ein Profil vor.
Bei Teilen, die angefasst werden – Tischplatten, Regalvorderkanten, Kindermöbel, Griffe, Tabletts – sollte die Kante in der Regel gebrochen werden. Das ist ein zusätzlicher Arbeitsgang, und Sie können das Profil wählen:
- Kleine Fase (z. B. 1–2 mm unter 45°) – dezent, modern, nimmt nur die Schärfe.
- Rundung R3 – die beliebteste Wahl: ein weicher, angenehm zu greifender Radius, der die Kante im Gebrauch zudem deutlich widerstandsfähiger gegen Absplittern macht.
- Größere Radien (ab R6) oder individuelle Profile – für eine weichere Anmutung, eher wie bei einem Möbelstück.
Geben Sie an, welche Kanten gebrochen werden sollen (oft nur die Außenkontur an der Oberseite) – alle Kanten zu brechen, auch an den Schlitzen der Steckverbindungen, würde die Passungen ruinieren. Wenn Sie unsicher sind, beschreiben Sie, wie das Teil verwendet wird, und wir schlagen ein Profil vor.
4. Kantenqualität: drei Stufen, drei Preisniveaus
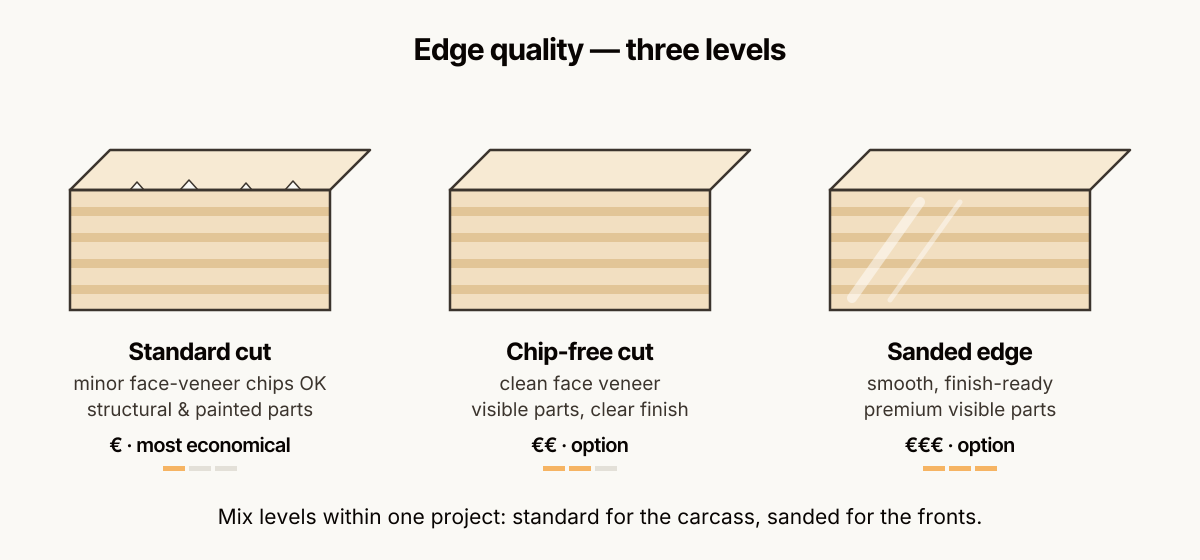
Sperrholz ist ein Schichtwerkstoff, und das Deckfurnier kann entlang des Schnitts leicht ausreißen – kleine Ausrisse, Bruchteile eines Millimeters tief. Wie viel davon akzeptabel ist, hängt ganz vom Verwendungszweck des Teils ab, deshalb bieten wir drei Stufen an:
- Standardschnitt. Leichter Ausriss am Deckfurnier ist zulässig. Ideal für konstruktive Teile, innenliegende Bauteile, Prototypen und farbig lackierte Teile, bei denen die Kanten ohnehin gespachtelt werden. Die wirtschaftlichste Variante.
- Ausrissfreier Schnitt. Wir stimmen Werkzeuge, Schnittrichtung und Vorschübe so ab, dass das Deckfurnier sauber bleibt. Für sichtbare Möbelteile, die geölt oder klar lackiert werden und bei denen die Sperrholzkante Teil der Gestaltung ist.
- Geschliffene Kante. Zusätzlich zum sauberen Schnitt werden die Kanten glatt geschliffen – bereit für die Oberflächenbehandlung, ohne weitere Vorarbeit. Das ist die Stufe für hochwertige Sichtteile; zusammen mit unserem Öl- oder Lackierservice kommen die Teile montagefertig an.
Die richtige Stufe zu wählen, zahlt sich für Ihr Budget aus: Geschliffene Kanten an Teilen, die im Inneren eines Schrankkorpus verschwinden, sind hinausgeworfenes Geld, und ein Standardschnitt an der klar lackierten Kante einer Tischplatte wird enttäuschen. Sagen Sie uns, welche Teile sichtbar sind, und wir kombinieren die Stufen innerhalb eines Projekts.
5. Die Materialstärke ist ein Nennmaß – für passgenaue Verbindungen zählt das gemessene Maß
Eine Birkensperrholzplatte mit „18 mm“ misst tatsächlich etwa 17,5–18,2 mm, je nach Hersteller und Lieferung. Für die meisten Teile spielt das keine Rolle. Für Presspassungen und Steckverbindungen ist es entscheidend – ein Schlitz, der mit exakt 18 mm gezeichnet ist, kann am Ende zu locker oder viel zu stramm sein.
Die einfache Lösung: Kennzeichnen Sie, welche Schlitze zum Material passen müssen, und wir passen sie vor dem Zuschnitt an die gemessene Stärke der tatsächlichen Platte an. Als Faustregel gilt: Ein Schlitz in der realen Materialstärke ergibt einen strammen Sitz; für einen Schiebesitz geben Sie 0,1–0,3 mm zu (und denken Sie daran, dass auch Farblack oder Klarlack aufträgt).
6. Standard-Plattenformate – richten Sie Ihre Konstruktion danach aus
Das Material ist bei einem CNC-Auftrag oft der größte Kostenfaktor, und es wird plattenweise eingekauft. Wer die Standardformate kennt, kann Teile so auslegen, dass sie sich effizient verschachteln lassen:
Marktübliche Plattenformate
Birkensperrholz
1250 × 2500 mm (am gängigsten), 1525 × 3050 mm, 1525 × 1525 mm
MDF
2800 × 2070 mm, also 2440 × 1220 mm and 1220 × 3050 mm
Spanplatte / melaminbeschichtete Platte
2800 × 2070 mm
OSB
2500 × 1250 mm
HPL / HPL-Kompaktplatte
4200 × 1300 mm
Drei Punkte für die Praxis:
- Ist Ihr Teil nur wenig größer als eine halbe oder eine Viertelplatte, kann eine Verkleinerung um wenige Zentimeter das Nesting deutlich verbessern und Ihre Materialkosten senken.
- Sehr große einteilige Teile sind möglich – unsere Maschine verarbeitet Platten bis 2070 × 4000 mm –, prüfen Sie aber, ob es das gewünschte Material in diesem Format tatsächlich gibt, oder planen Sie das Teil zweiteilig mit Holzverbindung.
Zehn identische Teile lassen sich weit besser verschachteln als eines. Wenn Sie also einen Prototyp bauen, den Sie später in Serie fertigen, fragen Sie beide Preise gleichzeitig an.
Beispiel: ein Hocker aus gesteckten Sperrholzrippen
Wo Teile ineinandergreifen, übernehmen die Schlitze die Arbeit. Bei diesem Hocker sind vier Rippen aus 12 mm starkem Sperrholz über Schlitze kreuzweise ineinandergesteckt, Sitzfläche und vier Seitenteile schließen den Kasten. Das vollständige Projekt mit Teileliste: Sperrholzhocker aus neun CNC-Teilen. Die Passung der Schlitze hängt von der realen Plattenstärke ab, siehe Abschnitt 5.
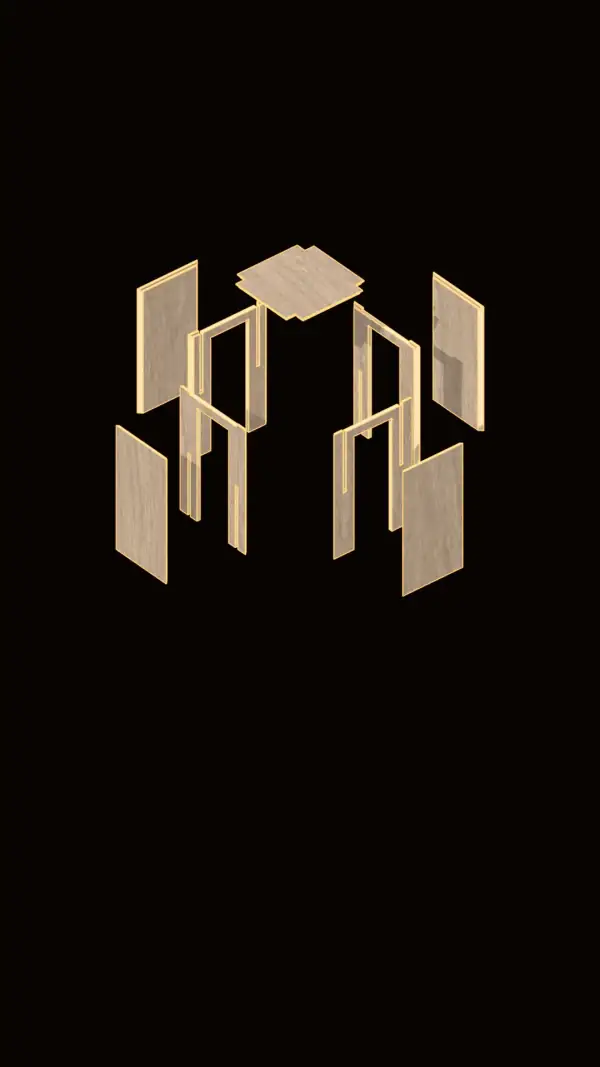
So sieht es bei einem echten Auftrag aus. Was wir an einem Schrankmodell prüfen, bevor es an die Maschine geht: Fertigungsgerechte Konstruktion für CNC-gefertigte Schränke.
Für den Anfang brauchen Sie keine perfekte Datei. Senden Sie, was Sie haben – eine DXF-Datei, ein 3D-Modell oder eine Skizze – zusammen mit ein paar Sätzen dazu, wofür das Teil gedacht ist. Wir übernehmen die CAD-Aufbereitung, empfehlen Materialqualität und Kantenausführung und verschachteln alles für die beste Materialausnutzung.
Laden Sie Ihre Datei hoch und erhalten Sie innerhalb von 1–2 Arbeitstagen einen Richtpreis. Wir fräsen Sperrholz, MDF, Massivholz und Kunststoffe in Tallinn und liefern fertige Teile in die gesamte EU.
Laden Sie Ihre Datei hoch und erhalten Sie innerhalb von 1–2 Arbeitstagen einen Richtpreis. Wir fräsen Sperrholz, MDF, Massivholz und Kunststoffe in Tallinn und liefern fertige Teile in die gesamte EU.
Fragen Sie uns gern!
Kontakt
Sie planen ein Projekt?
Wir helfen gern.
Wir helfen gern.
Aruküla tee 57d, Jüri, 75301 Harju maakond, Estland
Telefon: +372 5794 3754 EN
E-Mail: hello@cutlab.ee
Telefon: +372 5794 3754 EN
E-Mail: hello@cutlab.ee