For bedrifter
CNC-fresing og -skjæringkryssfiner, MDF, HPL, plast · arbeidsområde 2070 × 4000 mmIndustrideler og serierdeler etter tegning, gjentatte partier, ±0,5 mmKlargjøring av tegninger (CAD)fra skisse til produksjonstegningFor interiør
Spesialtilpassede møbler og innredningfor designere og studioerButikk: ferdige produkter →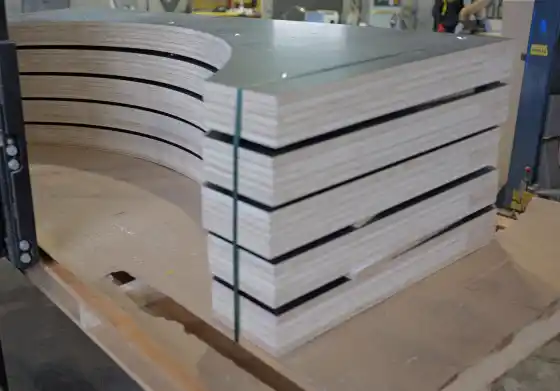
Prosjekter
Industri og produksjonvugger, forskaling, deler til transportbåndTransport og kjøretøybilinnredning tilpasset en bestemt varebilButikk og utstillingstativer, displayer og skiltInteriør og møblermøbler og interiørobjekter
Slik bestiller du
Materialer26 platematerialer med prisnivåVeiledning for filklargjøringformater, toleranser, kanterMangler du tegning? CAD-tjenestefra skisse til produksjonstegningStandarder og toleranserISO 2768, innvendige hjørner, tykkelserVerkstedfra tegning til ferdig del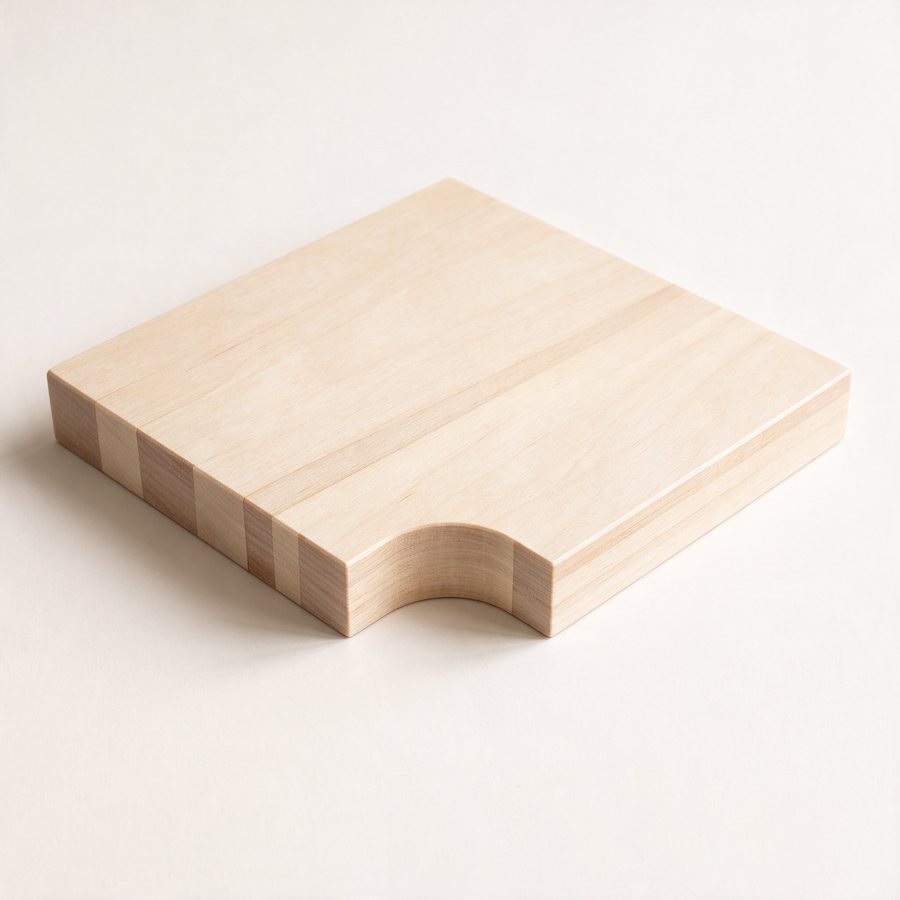
Administrer informasjonskapsler
Innstillinger for informasjonskapsler
Informasjonskapsler som er nødvendige for at nettstedet skal fungere riktig, er alltid aktivert.
Andre informasjonskapsler kan du stille inn selv.
Andre informasjonskapsler kan du stille inn selv.
Slik klargjør du en fil for CNC-skjæring
En praktisk veiledning for designere og makere som jobber med kryssfiner, MDF og andre trebaserte platematerialer – filformater, innvendige hjørner, alternativer for kantkvalitet og standard plateformater
En godt klargjort fil er den raskeste veien fra idé til ferdig del. Er tegningen din produksjonsklar når vi får den, gir vi tilbud raskt og setter den rett på maskinen. Denne veiledningen dekker de få tingene som faktisk betyr noe – og forklarer valgene du blir spurt om, som kantutførelse og hjørnebehandling, slik at du kan ta dem på forhånd.
1. Filformat, enheter, målestokk
For flate deler sender du en .dxf – bransjestandarden for 2D-skjæring. For 3D-deler og sammenføyninger er .step best. Vi tar også imot .dwg, .ai, .f3d, .3mf, .stl – og hvis alt du har er en skisse eller et bilde, går det også: vi klargjør CNC-klare CAD-filer som en del av jobben.
Tre regler som forhindrer 90 % av filproblemene:
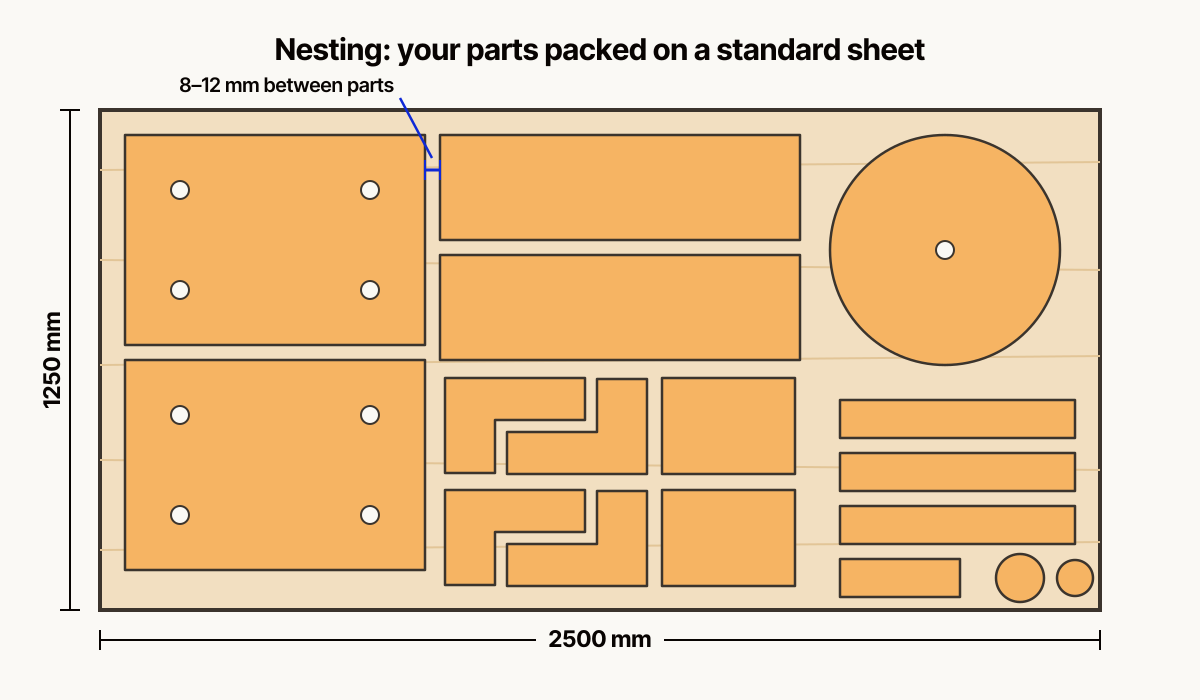
Send delene som separate former i stedet for ferdig plassert på en plate – nestingprogramvaren vår pakker dem tettere på materialet enn manuell plassering, noe som direkte senker materialkostnaden din. Hvis fiberretningen betyr noe for en synlig del, er det bare å merke den.
Tre regler som forhindrer 90 % av filproblemene:
- Eksporter i millimeter, i målestokk 1:1.
- Sørg for at hver form er en lukket kontur – ingen glipper, ingen doble linjer. Maskinen skjærer langs vektorbaner, og et brutt omriss kan ikke gjøres om til en verktøybane.
- Konverter tekst til kurver før du eksporterer, ellers blir skrifttypen din erstattet hos oss.
Send delene som separate former i stedet for ferdig plassert på en plate – nestingprogramvaren vår pakker dem tettere på materialet enn manuell plassering, noe som direkte senker materialkostnaden din. Hvis fiberretningen betyr noe for en synlig del, er det bare å merke den.
2. Innvendige hjørner er alltid avrundet – og hva dogbones er til for
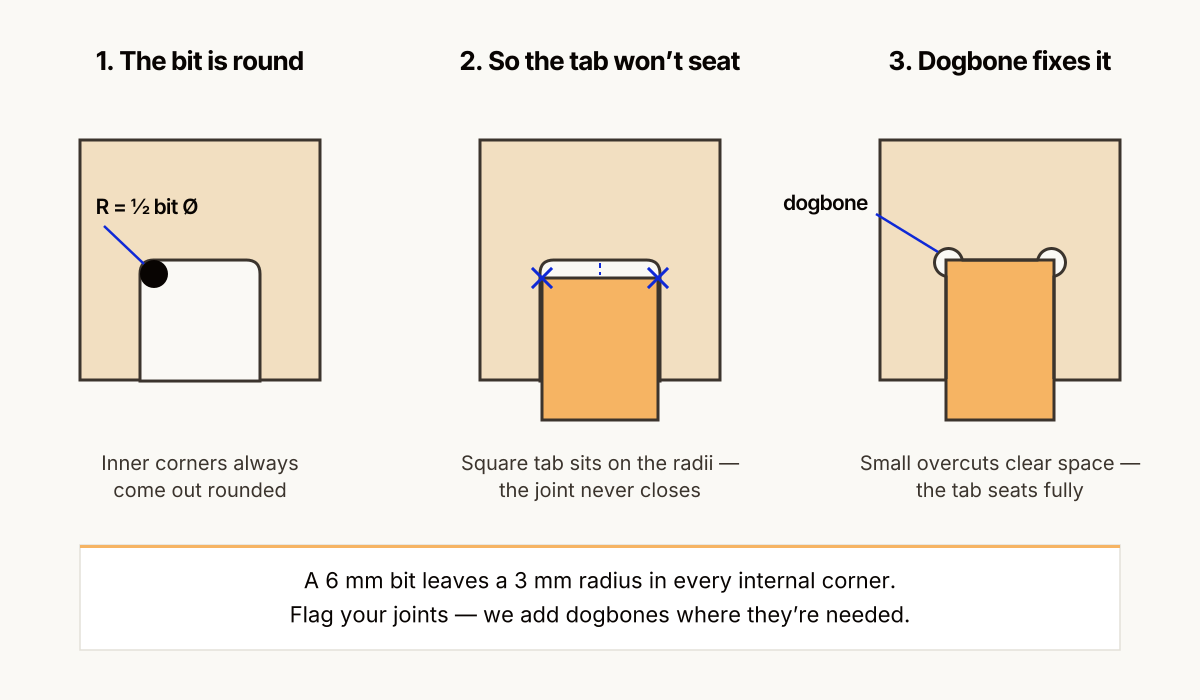
Et freseverktøy er rundt, vanligvis 4–8 mm i diameter. Det har én viktig konsekvens: et innvendig hjørne kan aldri bli helt skarpt. En fres på 6 mm etterlater en radius på 3 mm i hvert innvendige hjørne. Utvendige hjørner blir skarpe – ingen problemer der.
For de fleste deler er den lille innvendige radiusen usynlig og uten betydning. Den blir et problem i ett bestemt tilfelle: sammenføyninger. Hvis en firkantet tapp skal gli inn i et firkantet spor, vil de avrundede hjørnene i sporet stoppe den – tappen blir liggende på radiene og kommer aldri helt på plass.
Løsningen er en dogbone: en liten sirkelformet overfresing i hvert innvendige hjørne av sporet. Fresen går litt forbi hjørnet og gir plass til det skarpe hjørnet på motstykket. En variant som kalles T-bone, legger overfresingen langs den ene kanten i stedet – nyttig der en synlig dogbone ville sett feil ut.
Du trenger ikke å tegne dogbones selv. Bare fortell oss hvilke spor som er sammenføyninger, så legger vi til utfresingene der de trengs. Hvis du likevel modellerer dem selv (det gjør mange som designer parametriske møbler), sørger du for at radiusen på overfresingen passer til verktøyet – vi freser de fleste sammenføyninger med en fres på 6 mm.
For de fleste deler er den lille innvendige radiusen usynlig og uten betydning. Den blir et problem i ett bestemt tilfelle: sammenføyninger. Hvis en firkantet tapp skal gli inn i et firkantet spor, vil de avrundede hjørnene i sporet stoppe den – tappen blir liggende på radiene og kommer aldri helt på plass.
Løsningen er en dogbone: en liten sirkelformet overfresing i hvert innvendige hjørne av sporet. Fresen går litt forbi hjørnet og gir plass til det skarpe hjørnet på motstykket. En variant som kalles T-bone, legger overfresingen langs den ene kanten i stedet – nyttig der en synlig dogbone ville sett feil ut.
Du trenger ikke å tegne dogbones selv. Bare fortell oss hvilke spor som er sammenføyninger, så legger vi til utfresingene der de trengs. Hvis du likevel modellerer dem selv (det gjør mange som designer parametriske møbler), sørger du for at radiusen på overfresingen passer til verktøyet – vi freser de fleste sammenføyninger med en fres på 6 mm.
3. Kanter etter fresing: skarpe som standard, fas eller avrunding som tilvalg
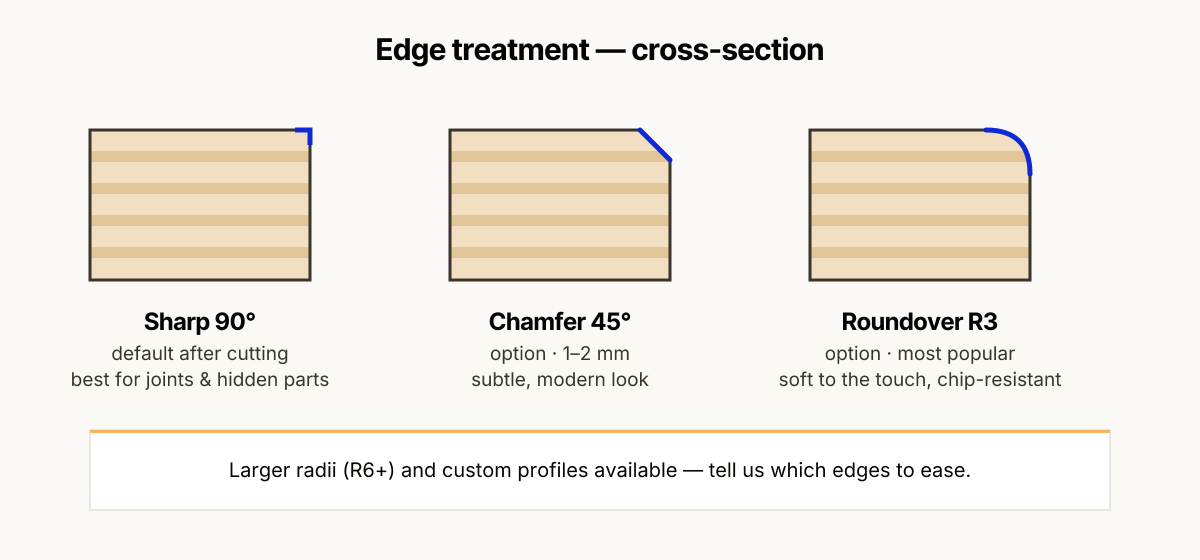
En nyfrest kant på kryssfiner eller MDF er skarp og rettvinklet – faktisk skarp å ta på. For konstruksjonsdeler og skjulte deler er det akkurat det du vil ha: størst mulig limflate og presis pasning.
For deler som folk tar på – bordplater, hyllefronter, barnemøbler, håndtak, brett – vil du som regel ha kanten brukket (faset eller avrundet). Dette er en tilleggsoperasjon, og du kan velge profil:
Angi hvilke kanter som skal brekkes (ofte bare oversiden av ytterkonturen) – å brekke alle kanter, også i sporene til sammenføyningene, ville ødelegge pasningene. Er du usikker, beskriv hvordan delen skal brukes, så foreslår vi en profil.
For deler som folk tar på – bordplater, hyllefronter, barnemøbler, håndtak, brett – vil du som regel ha kanten brukket (faset eller avrundet). Dette er en tilleggsoperasjon, og du kan velge profil:
- Liten fas (f.eks. 1–2 mm i 45°) – diskret og moderne, fjerner bare skarpheten.
- Avrunding R3 – det mest populære valget: en myk radius som er god å ta i, og som også gjør kanten langt mer motstandsdyktig mot oppflising i bruk.
- Større radier (R6 og oppover) eller spesialprofiler – for et mykere, mer møbelaktig uttrykk.
Angi hvilke kanter som skal brekkes (ofte bare oversiden av ytterkonturen) – å brekke alle kanter, også i sporene til sammenføyningene, ville ødelegge pasningene. Er du usikker, beskriv hvordan delen skal brukes, så foreslår vi en profil.
4. Kantkvalitet: tre nivåer, tre prisklasser
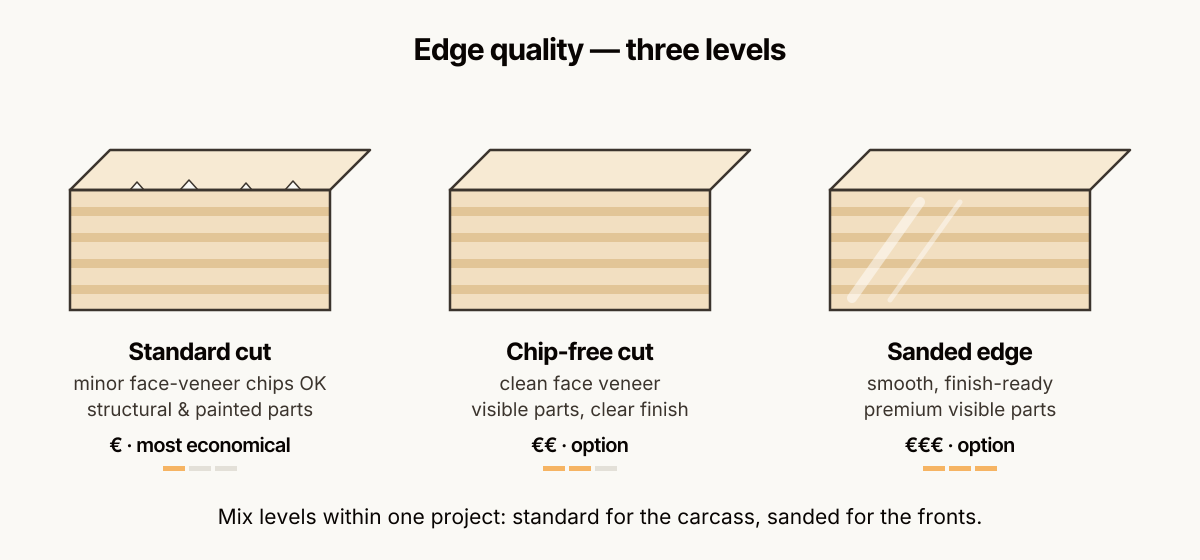
Kryssfiner er et lagdelt materiale, og toppfineren kan flise seg litt opp langs snittet – små oppflisinger på en brøkdel av en millimeter i dybden. Hvor mye av dette som er akseptabelt, avhenger helt av hva delen skal brukes til, så vi tilbyr tre nivåer:
- Standardsnitt. Små oppflisinger i toppfineren er tillatt. Passer perfekt til konstruksjonsdeler, innvendige deler, prototyper og malte deler der kantene uansett sparkles. Det rimeligste alternativet.
- Flisfritt snitt. Vi bruker optimalisert verktøy, skjæreretning og mating for å holde toppfineren ren. For synlige møbeldeler som skal oljes eller klarlakkeres, der kryssfinerkanten er en del av designet.
- Slipt kant. I tillegg til et rent snitt slipes kantene glatte – klare for overflatebehandling uten mer forarbeid. Dette er nivået for synlige deler i toppklasse; kombinert med oljing eller lakkering hos oss kommer delene klare til montering.
Riktig nivå har betydning for budsjettet: å betale for slipte kanter på deler som ender inne i et skapskrog, er bortkastede penger, og et standardsnitt på kanten av en klarlakkert bordplate vil skuffe. Fortell oss hvilke deler som er synlige, så kombinerer vi nivåer i ett og samme prosjekt.
5. Materialtykkelsen er nominell – reelle pasninger krever reelle tall
En bjørkekryssfinerplate på «18 mm» måler i virkeligheten et sted rundt 17,5–18,2 mm, avhengig av merke og parti. For de fleste deler spiller det ingen rolle. For presspasninger og sammenføyninger med spor er det kritisk – et spor tegnet på nøyaktig 18 mm kan ende opp løst eller umulig trangt.
Den enkle løsningen: merk hvilke spor som må passe til materialet, så justerer vi dem etter den målte tykkelsen på den faktiske platen før skjæring. Som tommelfingerregel gir et spor lik reell tykkelse en trang pasning som må bankes sammen; legg til 0,1–0,3 mm for glidepasning (og husk at maling eller lakk også bygger tykkelse).
6. Standard plateformater – tegn ut fra dem
Materialet er ofte den største kostnaden i en CNC-jobb, og det kjøpes i hele plater. Kjenner du standardformatene, er det lettere å tegne deler som kan nestes effektivt:
Vanlige plateformater på markedet
Bjørkekryssfiner
1250 × 2500 mm (vanligst), 1525 × 3050 mm, 1525 × 1525 mm
MDF
2800 × 2070 mm, also 2440 × 1220 mm and 1220 × 3050 mm
Sponplate / melaminbelagt plate
2800 × 2070 mm
OSB
2500 × 1250 mm
HPL / kompaktlaminat
4200 × 1300 mm
Tre praktiske råd:
- Hvis delen bare er litt større enn en halv eller en kvart plate, kan noen centimeter mindre gi mye bedre nesting og lavere materialkostnad.
- Svært store deler i ett stykke er mulig – maskinen vår tar plater opptil 2070 × 4000 mm – men sjekk at materialet du ønsker, faktisk finnes i det formatet, eller planlegg delen som to deler med sammenføyning.
Ti like deler nestes langt bedre enn én, så hvis du lager en prototype av noe du senere skal produsere som et parti, be om begge prisene samtidig.
Eksempel: en krakk av kryssfinerribber med spor
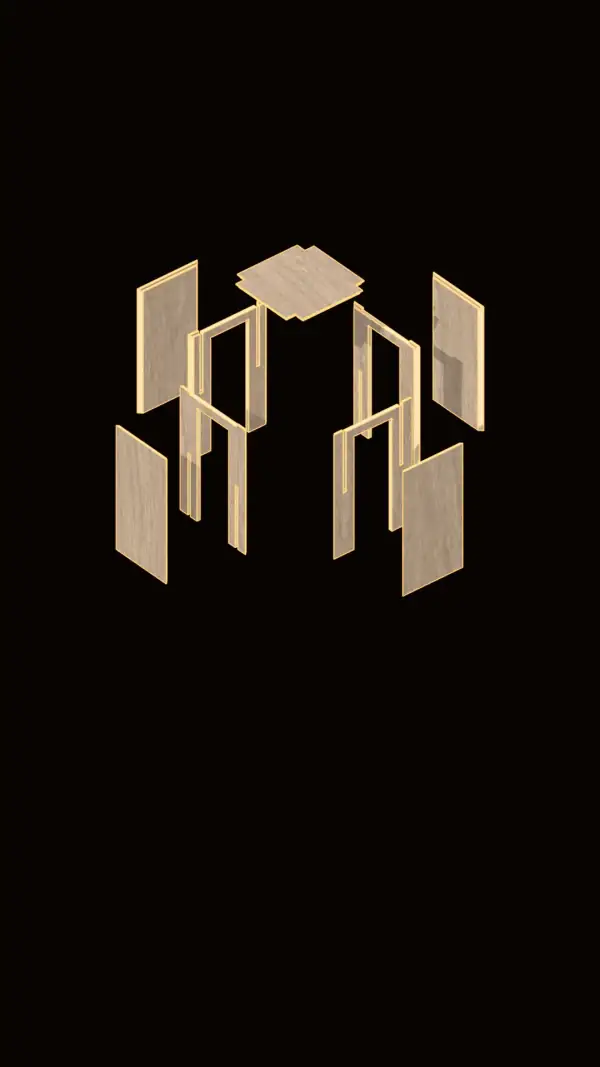
Der delene låses i hverandre, er det sporene som gjør jobben. I denne krakken krysser fire ribber i 12 mm kryssfiner hverandre gjennom spor, og setet og fire sidepaneler fullfører kassen. Se hele prosjektet og delelisten: Krakk i kryssfiner av ni CNC-deler. Pasningen i sporene avhenger av platens reelle tykkelse, se punkt 5.
Se det i en virkelig jobb. Dette sjekker vi på en skapmodell før den går til maskinen: Produksjonsvennlig design for CNC-freste skap.
Du trenger ikke en perfekt fil for å komme i gang. Send det du har – en DXF-fil, en 3D-modell eller en skisse – sammen med et par setninger om hva delen skal brukes til. Vi tar oss av CAD-klargjøringen, anbefaler materialkvalitet og kantutførelse, og nester alt for best mulig materialutnyttelse.
Last opp filen din og få et prisoverslag innen 1–2 virkedager. Vi skjærer kryssfiner, MDF, heltre og plast i Tallinn og leverer ferdige deler i hele EU.
Last opp filen din og få et prisoverslag innen 1–2 virkedager. Vi skjærer kryssfiner, MDF, heltre og plast i Tallinn og leverer ferdige deler i hele EU.
Bare spør hvis du lurer på noe!
Kontakt
Har du et prosjekt i tankene?
Vi er klare til å hjelpe.
Vi er klare til å hjelpe.
Aruküla tee 57d, Jüri, 75301 Harju maakond, Estland
Telefon: +372 5794 3754 EN
E-post: hello@cutlab.ee
Telefon: +372 5794 3754 EN
E-post: hello@cutlab.ee