För företag
CNC-fräsning och skärningplywood, MDF, HPL, plast · arbetsyta 2070 × 4000 mmIndustridetaljer och serierdetaljer efter ritning, återkommande serier, ±0,5 mmRitningsframtagning (CAD)från skiss till tillverkningsritningFör inredning
Specialtillverkade möbler och inredningför designer och designbyråerButik: färdiga produkter →
Projekt
Industri och produktiontransportvaggor, gjutformar, detaljer till transportbandTransport och fordoninredning anpassad till en specifik skåpbilButik och exponeringställ, displayer och skyltarInredning och möblermöbler och inredningsföremål
Så beställer du
Material26 skivmaterial med prisnivåGuide för filförberedelseformat, toleranser, kanterIngen ritning? CAD-tjänstfrån skiss till tillverkningsritningStandarder och toleranserISO 2768, innerhörn, tjocklekarVerkstadfrån ritning till färdig detalj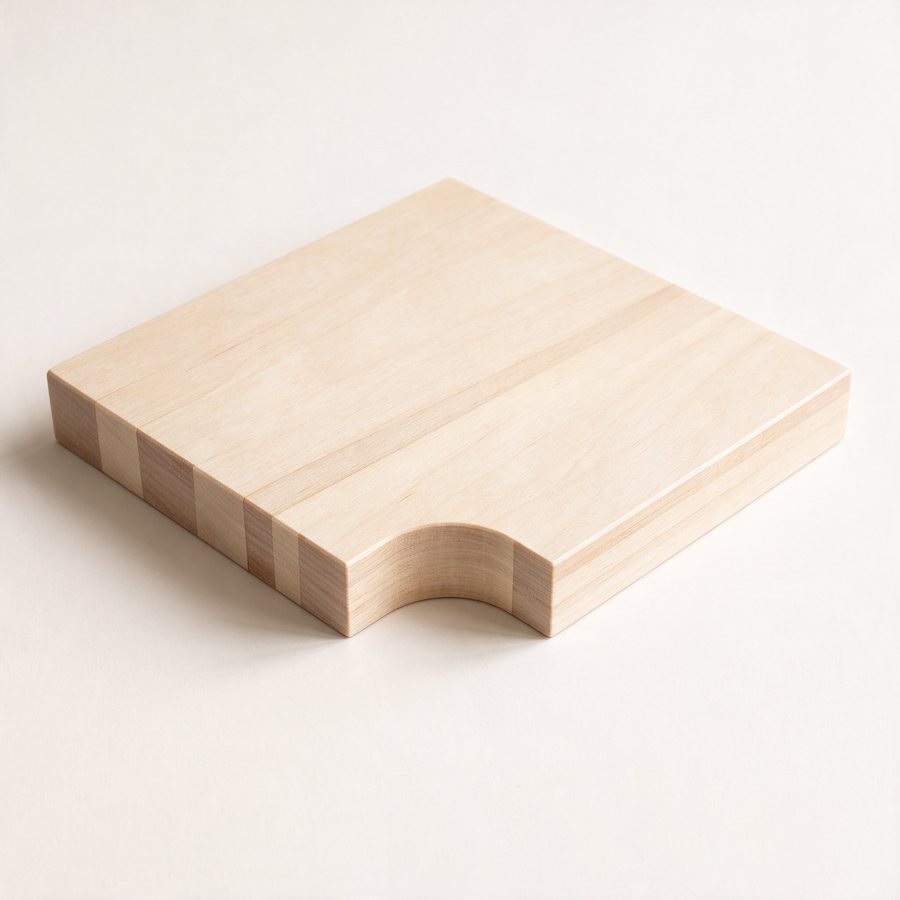
Hantera cookies
Cookieinställningar
Cookies som krävs för att webbplatsen ska fungera korrekt är alltid aktiverade.
Övriga cookies kan du ställa in själv.
Övriga cookies kan du ställa in själv.
Så förbereder du en fil för CNC-skärning
En praktisk guide för formgivare och makers som arbetar med plywood, MDF och andra träbaserade skivmaterial – filformat, innerhörn, alternativ för kantkvalitet och standardformat på skivor
En väl förberedd fil är den snabbaste vägen från idé till färdig detalj. När din ritning kommer in produktionsklar offererar vi snabbt och lägger den direkt på maskinen. Den här guiden tar upp det fåtal saker som faktiskt spelar roll – och förklarar de val du kommer att få frågor om, som kantutförande och hörnbehandling, så att du kan bestämma dem i förväg.
1. Filformat, enheter, skala
För plana detaljer skickar du en .dxf – branschstandarden för 2D-skärning. För 3D-detaljer och sammanfogningar är .step bäst. Vi tar också emot .dwg, .ai, .f3d, .3mf, .stl – och om allt du har är en skiss eller ett foto går det också bra: vi tar fram CNC-färdiga CAD-filer som en del av jobbet.
Tre regler som förebygger 90 % av alla filproblem:
Skicka detaljerna som separata former i stället för färdigplacerade på en skiva – vårt nestingprogram packar dem tätare på materialet än manuell utläggning, vilket direkt sänker din materialkostnad. Om fiberriktningen spelar roll för en synlig detalj, markera den bara.
Tre regler som förebygger 90 % av alla filproblem:
- Exportera i millimeter, i skala 1:1.
- Se till att varje form är en sluten kontur – inga glapp, inga dubbla linjer. Maskinen skär längs vektorbanor, och en bruten kontur går inte att göra om till en verktygsbana.
- Konvertera text till kurvor före exporten, annars ersätts ditt typsnitt hos oss.
Skicka detaljerna som separata former i stället för färdigplacerade på en skiva – vårt nestingprogram packar dem tätare på materialet än manuell utläggning, vilket direkt sänker din materialkostnad. Om fiberriktningen spelar roll för en synlig detalj, markera den bara.
2. Innerhörn blir alltid rundade – och vad dogbones är till för
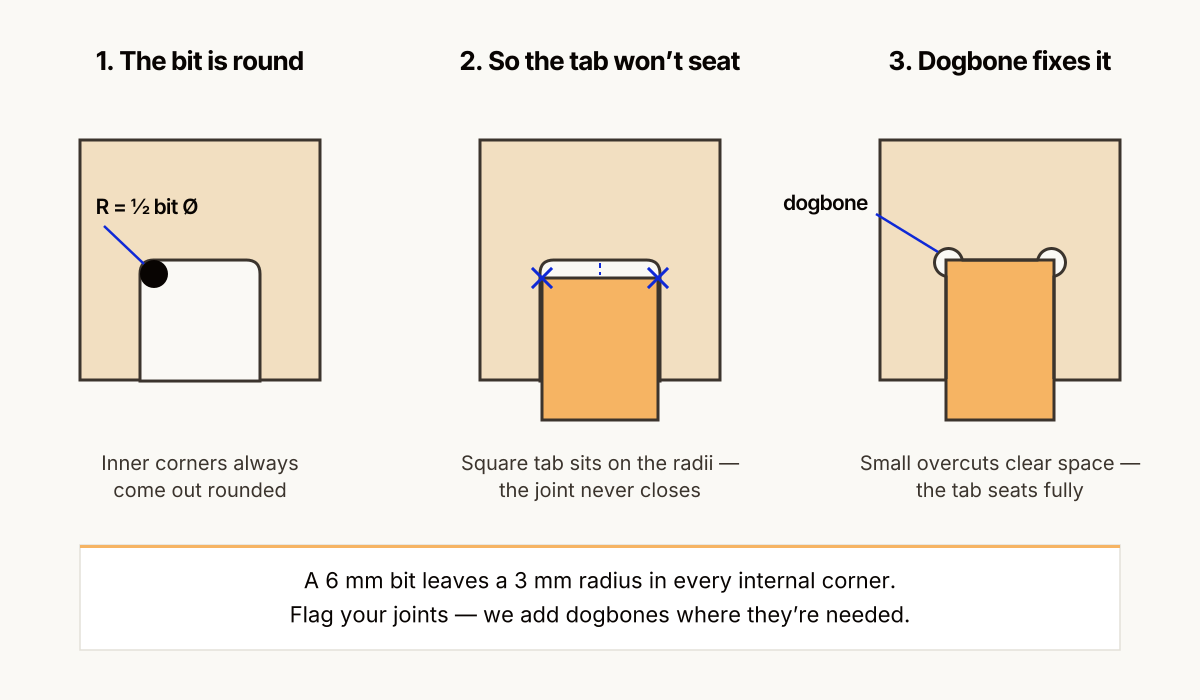
En fräs är rund, normalt 4–8 mm i diameter. Det får en viktig konsekvens: ett innerhörn kan aldrig bli helt skarpt. En fräs på 6 mm lämnar en radie på 3 mm i varje innerhörn. Ytterhörn blir skarpa – där finns inget problem.
För de flesta detaljer är den lilla innerradien osynlig och saknar betydelse. Den blir ett problem i ett specifikt fall: sammanfogningar. Om en fyrkantig tapp ska glida in i ett fyrkantigt spår tar spårets rundade hörn emot – tappen vilar på radierna och går aldrig i botten.
Lösningen är en dogbone: en liten cirkulär överfräsning i varje innerhörn i spåret. Fräsen går en aning förbi hörnet och ger plats åt det skarpa hörnet på den anslutande detaljen. En variant som kallas T-bone lägger i stället överfräsningen längs ena kanten – användbart där en synlig dogbone skulle se fel ut.
Du behöver inte rita dogbones själv. Berätta bara vilka spår som är sammanfogningar, så lägger vi till överfräsningarna där de behövs. Om du ändå modellerar dem själv (det gör många som konstruerar parametriska möbler) ska överfräsningens radie matcha verktyget – vi fräser de flesta sammanfogningar med en fräs på 6 mm.
För de flesta detaljer är den lilla innerradien osynlig och saknar betydelse. Den blir ett problem i ett specifikt fall: sammanfogningar. Om en fyrkantig tapp ska glida in i ett fyrkantigt spår tar spårets rundade hörn emot – tappen vilar på radierna och går aldrig i botten.
Lösningen är en dogbone: en liten cirkulär överfräsning i varje innerhörn i spåret. Fräsen går en aning förbi hörnet och ger plats åt det skarpa hörnet på den anslutande detaljen. En variant som kallas T-bone lägger i stället överfräsningen längs ena kanten – användbart där en synlig dogbone skulle se fel ut.
Du behöver inte rita dogbones själv. Berätta bara vilka spår som är sammanfogningar, så lägger vi till överfräsningarna där de behövs. Om du ändå modellerar dem själv (det gör många som konstruerar parametriska möbler) ska överfräsningens radie matcha verktyget – vi fräser de flesta sammanfogningar med en fräs på 6 mm.
3. Kanter efter skärning: vassa som standard, brutna som tillval
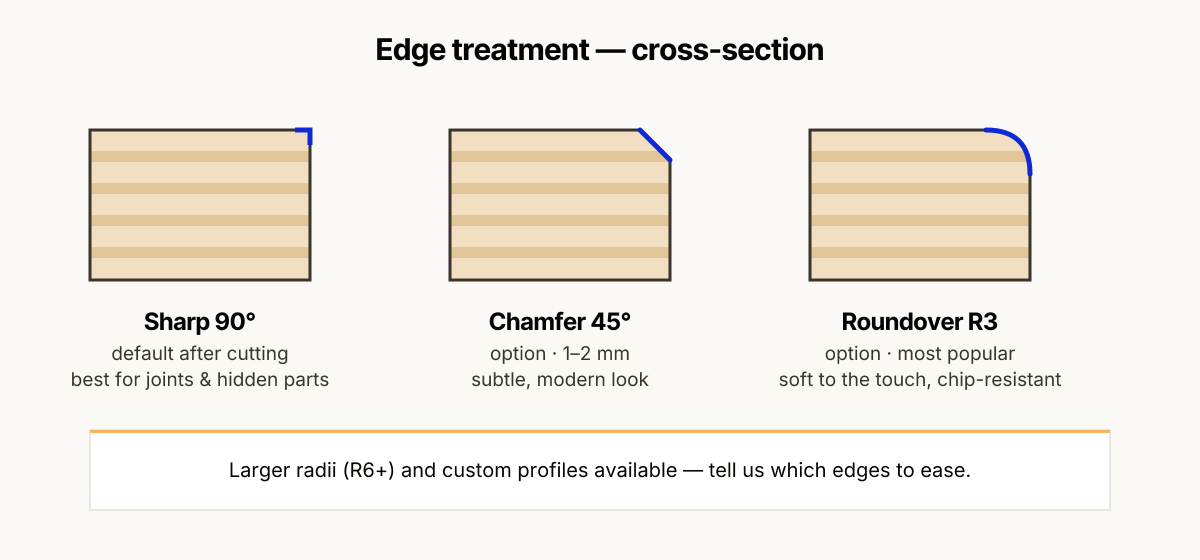
En nyfräst kant på plywood eller MDF är skarp och vinkelrät – faktiskt vass vid beröring. För konstruktionsdetaljer och dolda detaljer är det precis vad du vill ha: största möjliga limyta och exakt passning.
För detaljer som man tar i – bordsskivor, hyllfronter, barnmöbler, handtag, brickor – vill du oftast ha bruten kant. Det är ett tillval, och du kan välja profil:
Ange vilka kanter som ska brytas (ofta bara ytterkonturen på ovansidan) – att bryta alla kanter, även i spåren för sammanfogning, skulle förstöra passningarna. Om du är osäker, beskriv hur detaljen ska användas så föreslår vi en profil.
För detaljer som man tar i – bordsskivor, hyllfronter, barnmöbler, handtag, brickor – vill du oftast ha bruten kant. Det är ett tillval, och du kan välja profil:
- Liten fas (t.ex. 1–2 mm i 45°) – diskret, modern, tar bara bort det vassa.
- Avrundning R3 – det populäraste valet: en mjuk radie som är behaglig för handen och som dessutom gör kanten betydligt tåligare mot urflisning vid användning.
- Större radier (R6 och uppåt) eller specialprofiler – för en mjukare, mer möbelmässig känsla.
Ange vilka kanter som ska brytas (ofta bara ytterkonturen på ovansidan) – att bryta alla kanter, även i spåren för sammanfogning, skulle förstöra passningarna. Om du är osäker, beskriv hur detaljen ska användas så föreslår vi en profil.
4. Kantkvalitet: tre nivåer, tre prislägen
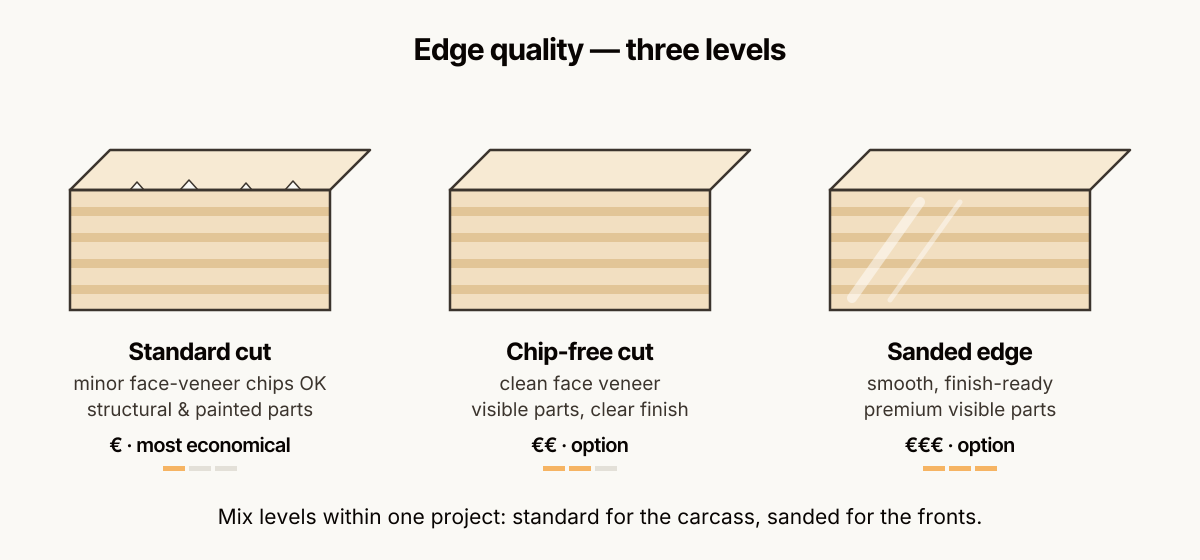
Plywood är ett skiktat material, och ytfaneret kan flisa sig något längs snittet – små urflisningar på bråkdelar av en millimeters djup. Hur mycket som kan accepteras beror helt på vad detaljen ska användas till, så vi erbjuder tre nivåer:
- Standardsnitt. Mindre urflisning i ytfaneret tillåts. Passar utmärkt för konstruktionsdetaljer, invändiga komponenter, prototyper och målade detaljer där kanterna ändå spacklas. Det mest ekonomiska alternativet.
- Flisfritt snitt. Vi använder optimerade verktyg, skärriktning och matning för att hålla ytfaneret rent. För synliga möbeldetaljer som ska oljas eller klarlackas, där plywoodkanten är en del av designen.
- Slipad kant. Utöver ett rent snitt slipas kanterna släta – klara för ytbehandling utan ytterligare underarbete. Det här är nivån för synliga detaljer i premiumklass; i kombination med vår oljning eller lackering kommer detaljerna fram klara för montering.
Rätt nivå spelar roll för din budget: att betala för slipade kanter på detaljer som hamnar inuti en skåpstomme är bortkastade pengar, och ett standardsnitt på kanten av en klarlackad bordsskiva blir en besvikelse. Berätta vilka detaljer som är synliga, så blandar vi nivåer inom ett och samma projekt.
5. Materialtjockleken är nominell – rätt passning kräver skivans faktiska tjocklek
En björkplywoodskiva på ”18 mm” mäter i verkligheten ungefär 17,5–18,2 mm beroende på fabrikat och tillverkningsomgång. För de flesta detaljer saknar det betydelse. För presspassningar och konstruktioner med spår är det avgörande – ett spår som ritats på exakt 18 mm kan bli för löst eller omöjligt trångt.
Den enkla lösningen: markera vilka spår som måste passa materialet, så justerar vi dem efter den uppmätta tjockleken på den faktiska skivan före skärning. Som tumregel ger ett spår som är lika med den verkliga tjockleken en stram passning som slås ihop med hammare; lägg till 0,1–0,3 mm för glidpassning (och kom ihåg att även färg och lack bygger på tjockleken).
6. Standardformat på skivor – konstruera utifrån dem
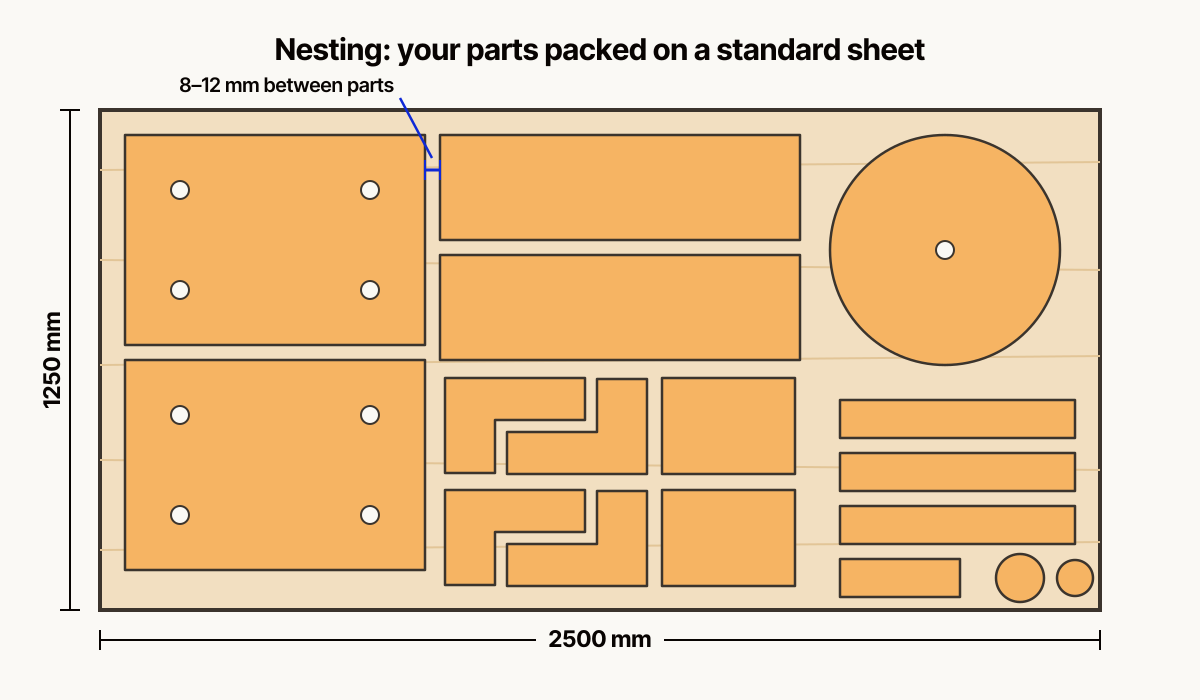
Materialet är ofta den största kostnaden i ett CNC-jobb, och det köps per skiva. Om du känner till standardformaten kan du konstruera detaljer som går att nesta effektivt:
Vanliga skivformat på marknaden
Björkplywood
1250 × 2500 mm (vanligast), 1525 × 3050 mm, 1525 × 1525 mm
MDF
2800 × 2070 mm, also 2440 × 1220 mm and 1220 × 3050 mm
Spånskiva / melaminbelagd spånskiva
2800 × 2070 mm
OSB
2500 × 1250 mm
HPL / kompaktlaminat
4200 × 1300 mm
Tre praktiska slutsatser:
- Om din detalj bara är lite större än en halv eller en kvarts skiva kan några centimeters minskning förbättra nestingen avsevärt och sänka din materialkostnad.
- Mycket stora detaljer i ett stycke är möjliga – vår maskin tar skivor upp till 2070 × 4000 mm – men kontrollera att materialet du vill ha faktiskt finns i det formatet, eller planera detaljen som en tvådelad konstruktion med sammanfogning.
Tio identiska detaljer går mycket bättre att nesta än en enda, så om du tar fram en prototyp av något som du senare ska tillverka i serie, be om båda priserna på en gång.
Exempel: en sittpall av plywoodribbor med spår
Där detaljer låser i varandra är det spåren som gör jobbet. I den här sittpallen korsar fyra ribbor av 12 mm plywood varandra genom spår, och sitsen och fyra sidoskivor gör lådan komplett. Se hela projektet och detaljlistan: Sittpall i plywood av nio CNC-detaljer. Spårens passning beror på skivans verkliga tjocklek, se avsnitt 5.
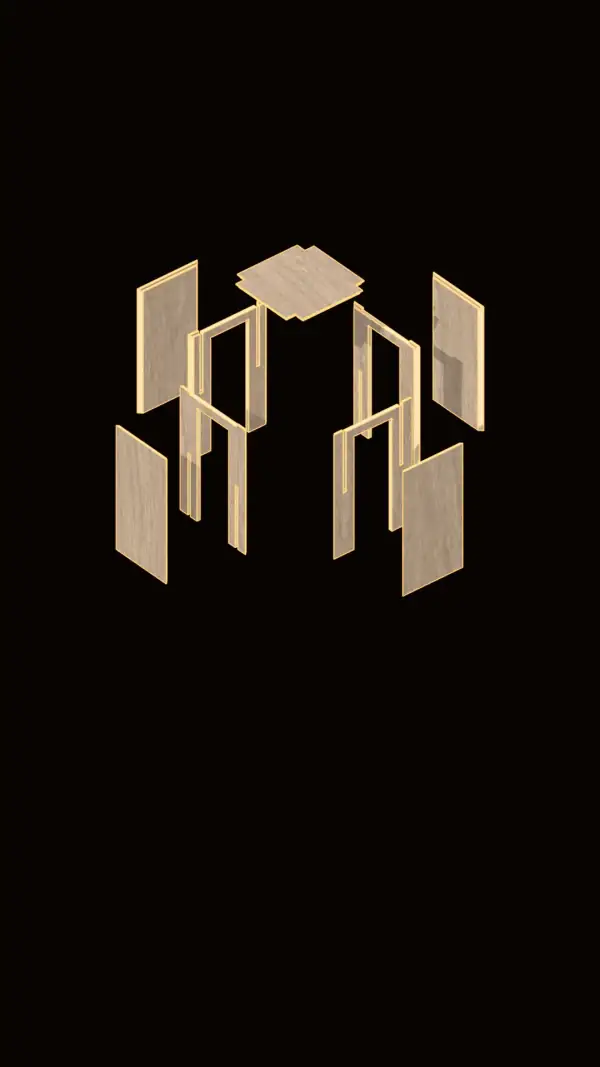
Se det i ett verkligt jobb. Det här kontrollerar vi i en skåpmodell innan den går till maskinen: Tillverkningsanpassad konstruktion för CNC-frästa skåp.
Du behöver ingen perfekt fil för att komma igång. Skicka det du har – en DXF-fil, en 3D-modell eller en skiss – tillsammans med ett par meningar om vad detaljen ska användas till. Vi sköter CAD-förberedelserna, rekommenderar materialkvalitet och kantalternativ och nestar allt för bästa materialutnyttjande.
Ladda upp din fil och få en prisuppskattning inom 1–2 arbetsdagar. Vi skär plywood, MDF, massivt trä och plast i Tallinn och levererar färdiga detaljer inom hela EU.
Ladda upp din fil och få en prisuppskattning inom 1–2 arbetsdagar. Vi skär plywood, MDF, massivt trä och plast i Tallinn och levererar färdiga detaljer inom hela EU.
Ställ gärna dina frågor!
Kontakt
Har du ett projekt på gång?
Vi hjälper gärna till.
Vi hjälper gärna till.
Aruküla tee 57d, Jüri, 75301 Harju maakond, Estland
Telefon: +372 5794 3754 EN
E-post: hello@cutlab.ee
Telefon: +372 5794 3754 EN
E-post: hello@cutlab.ee