Pre firmy
CNC frézovanie a rezaniepreglejka, MDF, HPL, plasty · pracovná plocha 2070 × 4000 mmPriemyselné diely a sériediely podľa výkresu, opakované série, ±0,5 mmPríprava výkresov (CAD)od náčrtu po výrobný výkresPre interiéry
Nábytok na mieru a zariadenie interiérovpre dizajnérov a štúdiáE-shop: hotové výrobky →
Projekty
Priemysel a výrobaprepravné lôžka, debnenie, diely dopravníkovDoprava a vozidláregály na mieru do konkrétnej dodávkyPredajne a prezentáciastojany, prezentačné prvky a tabuleInteriéry a nábytoknábytok a interiérové prvky
Ako objednať
Materiály26 veľkoplošných materiálov s cenovou úrovňouNávod na prípravu súborovformáty, tolerancie, hranyNemáte výkres? CAD službyod náčrtu po výrobný výkresNormy a tolerancieISO 2768, vnútorné rohy, hrúbkyDielňaod výkresu po hotový diel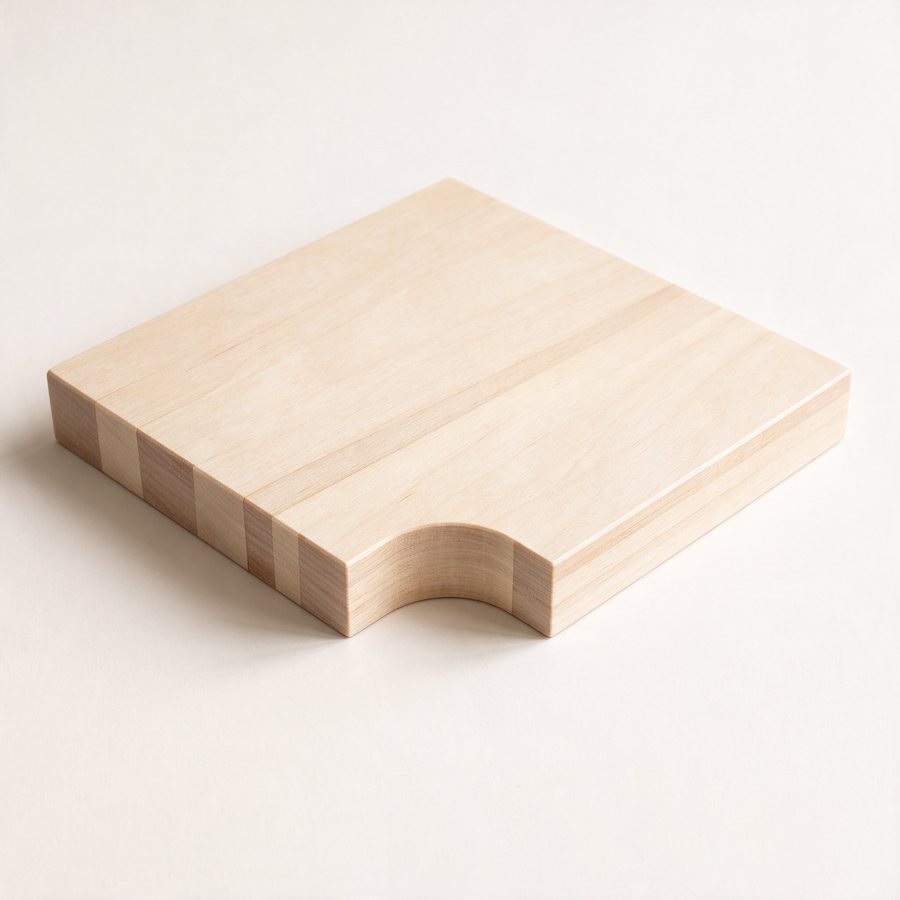
Nastavenie súborov cookies
Nastavenia súborov cookies
Súbory cookies potrebné na správne fungovanie stránky sú vždy zapnuté.
Ostatné súbory cookies si môžete nastaviť.
Ostatné súbory cookies si môžete nastaviť.
Ako pripraviť súbor na CNC frézovanie
Praktický návod pre dizajnérov a kutilov, ktorí pracujú s preglejkou, MDF a ďalšími veľkoplošnými materiálmi na báze dreva – formáty súborov, vnútorné rohy, možnosti úpravy hrán a štandardné formáty dosiek
Dobre pripravený súbor je najrýchlejšia cesta od nápadu k hotovému dielu. Keď výkres príde pripravený na výrobu, rýchlo pošleme cenovú ponuku a zákazka ide rovno na stroj. Tento návod opisuje tých pár vecí, na ktorých naozaj záleží, a vysvetľuje voľby, na ktoré sa vás budeme pýtať, napríklad úpravu hrán a rohov, aby ste ich mohli určiť vopred.
1. Formát súboru, jednotky, mierka
Na ploché diely pošlite .dxf – štandardný formát pre 2D rezanie. Pre 3D diely a spoje je najlepší .step. Prijímame aj .dwg, .ai, .f3d, .3mf, .stl – a ak máte len náčrt alebo fotku, aj to stačí: CAD súbory pripravené na výrobu vytvoríme v rámci zákazky.
Tri pravidlá, ktoré predídu 90 % problémov so súbormi:
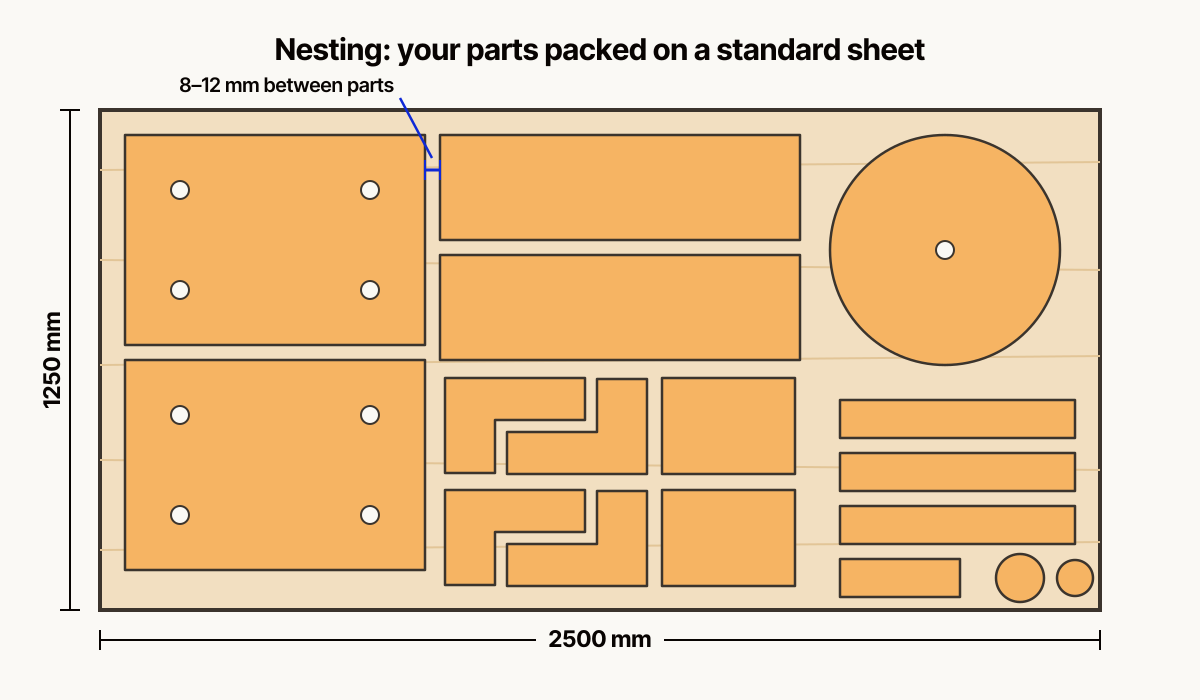
Diely posielajte ako samostatné tvary, nie už rozložené na doske – náš softvér na nesting ich na materiál rozloží tesnejšie než ručné rozmiestnenie, a to priamo znižuje vaše náklady na materiál. Ak pri viditeľnom diele záleží na smere vlákien, stačí ho vyznačiť.
Tri pravidlá, ktoré predídu 90 % problémov so súbormi:
- Exportujte v milimetroch, v mierke 1 : 1.
- Skontrolujte, či je každý tvar uzavretá kontúra – bez medzier a bez duplicitných čiar. Stroj reže po vektorových dráhach a z prerušenej kontúry sa dráha nástroja vytvoriť nedá.
- Pred exportom preveďte text na krivky, inak sa u nás písmo nahradí iným.
Diely posielajte ako samostatné tvary, nie už rozložené na doske – náš softvér na nesting ich na materiál rozloží tesnejšie než ručné rozmiestnenie, a to priamo znižuje vaše náklady na materiál. Ak pri viditeľnom diele záleží na smere vlákien, stačí ho vyznačiť.
2. Vnútorné rohy sú vždy zaoblené – a na čo slúžia dogbone
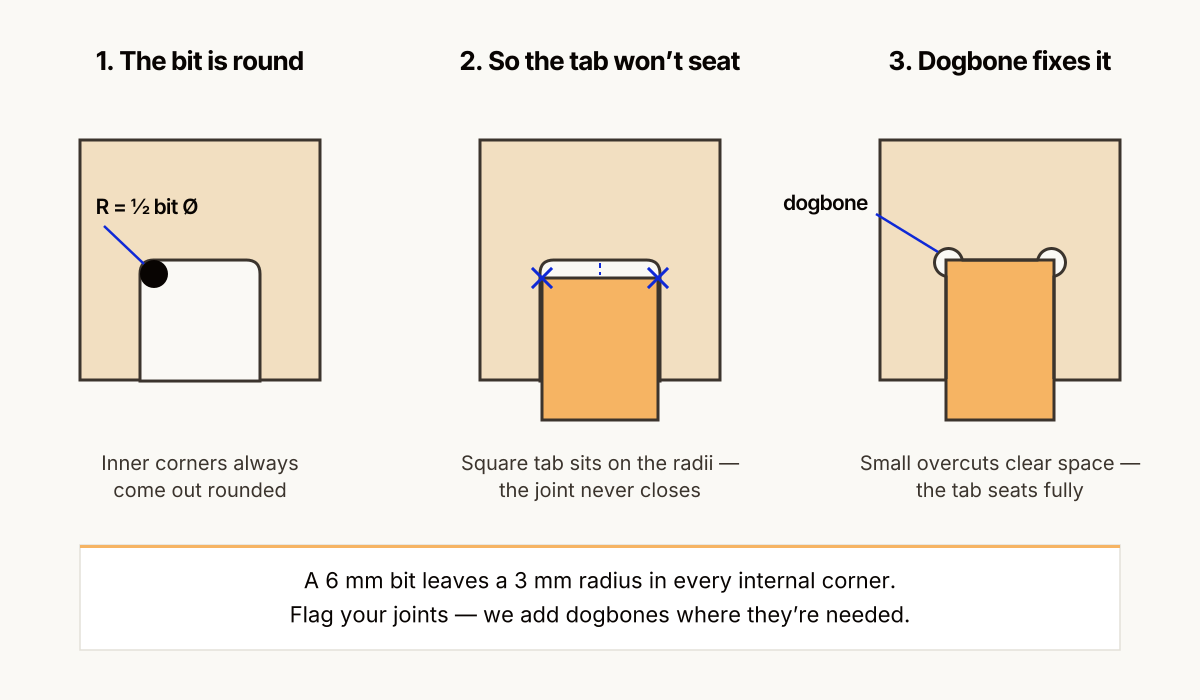
Fréza je okrúhla, spravidla s priemerom 4–8 mm. Má to jeden dôležitý dôsledok: vnútorný roh nikdy nemôže byť dokonale ostrý. Fréza s priemerom 6 mm zanechá v každom vnútornom rohu polomer 3 mm. Vonkajšie rohy vychádzajú ostré – tam problém nie je.
Pri väčšine dielov je malý vnútorný polomer neviditeľný a nepodstatný. Problémom sa stáva v jednom konkrétnom prípade: pri spojoch. Ak sa má hranatý čap zasunúť do hranatej drážky, zaoblené rohy drážky ho zablokujú – čap dosadne na polomery a nikdy nezapadne úplne.
Riešením je dogbone: malé kruhové prefrézovanie v každom vnútornom rohu drážky. Fréza zájde kúsok za roh a uvoľní miesto pre ostrý roh protikusu. Variant zvaný T-bone robí prefrézovanie pozdĺž jednej hrany – hodí sa tam, kde by viditeľný dogbone vyzeral zle.
Dogbone nemusíte kresliť sami. Stačí nám povedať, ktoré drážky sú spoje, a prefrézovania doplníme tam, kde sú potrebné. Ak ich predsa modelujete sami (robí to veľa dizajnérov parametrického nábytku), polomer prefrézovania prispôsobte nástroju – väčšinu spojov frézujeme frézou s priemerom 6 mm.
Pri väčšine dielov je malý vnútorný polomer neviditeľný a nepodstatný. Problémom sa stáva v jednom konkrétnom prípade: pri spojoch. Ak sa má hranatý čap zasunúť do hranatej drážky, zaoblené rohy drážky ho zablokujú – čap dosadne na polomery a nikdy nezapadne úplne.
Riešením je dogbone: malé kruhové prefrézovanie v každom vnútornom rohu drážky. Fréza zájde kúsok za roh a uvoľní miesto pre ostrý roh protikusu. Variant zvaný T-bone robí prefrézovanie pozdĺž jednej hrany – hodí sa tam, kde by viditeľný dogbone vyzeral zle.
Dogbone nemusíte kresliť sami. Stačí nám povedať, ktoré drážky sú spoje, a prefrézovania doplníme tam, kde sú potrebné. Ak ich predsa modelujete sami (robí to veľa dizajnérov parametrického nábytku), polomer prefrézovania prispôsobte nástroju – väčšinu spojov frézujeme frézou s priemerom 6 mm.
3. Hrany po frézovaní: štandardne ostré, zlomenie ako možnosť
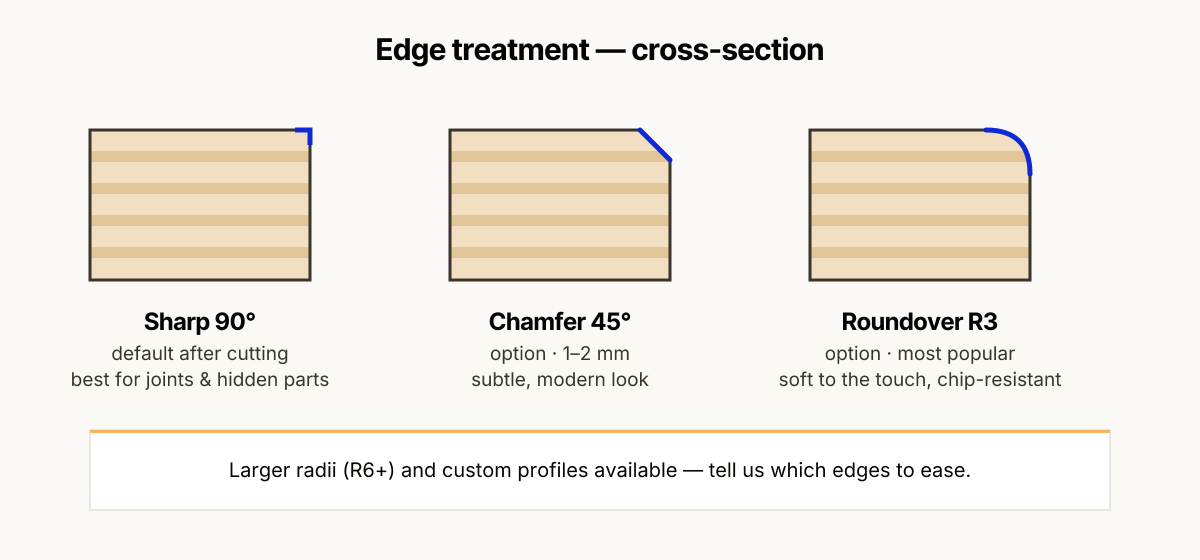
Čerstvo vyfrézovaná hrana preglejky alebo MDF je čistá a pravouhlá – na dotyk naozaj ostrá. Pri konštrukčných a skrytých dieloch je to presne to, čo chcete: maximálna plocha na lepenie, presné uloženie.
Pri dieloch, ktorých sa ľudia dotýkajú – stolové dosky, čelá políc, detský nábytok, úchytky, podnosy – budete hranu spravidla chcieť zlomiť. Ide o doplnkovú operáciu a profil si môžete vybrať:
Uveďte, ktoré hrany sa majú zlomiť (často len vonkajšia kontúra na hornej strane) – zlomenie všetkých hrán vrátane drážok spojov by pokazilo uloženia. Ak si nie ste istí, opíšte, ako sa diel používa, a profil navrhneme.
Pri dieloch, ktorých sa ľudia dotýkajú – stolové dosky, čelá políc, detský nábytok, úchytky, podnosy – budete hranu spravidla chcieť zlomiť. Ide o doplnkovú operáciu a profil si môžete vybrať:
- Malé zrazenie hrany (napr. 1–2 mm pod 45°) – nenápadné, moderné, len odstráni ostrosť.
- Zaoblenie R3 – najobľúbenejšia voľba: mäkký polomer príjemný do ruky, vďaka ktorému je hrana pri používaní aj oveľa odolnejšia proti vyštrbeniu.
- Väčšie polomery (od R6) alebo vlastné profily – pre mäkší dojem, aký má hotový nábytok.
Uveďte, ktoré hrany sa majú zlomiť (často len vonkajšia kontúra na hornej strane) – zlomenie všetkých hrán vrátane drážok spojov by pokazilo uloženia. Ak si nie ste istí, opíšte, ako sa diel používa, a profil navrhneme.
4. Kvalita hrán: tri úrovne, tri ceny
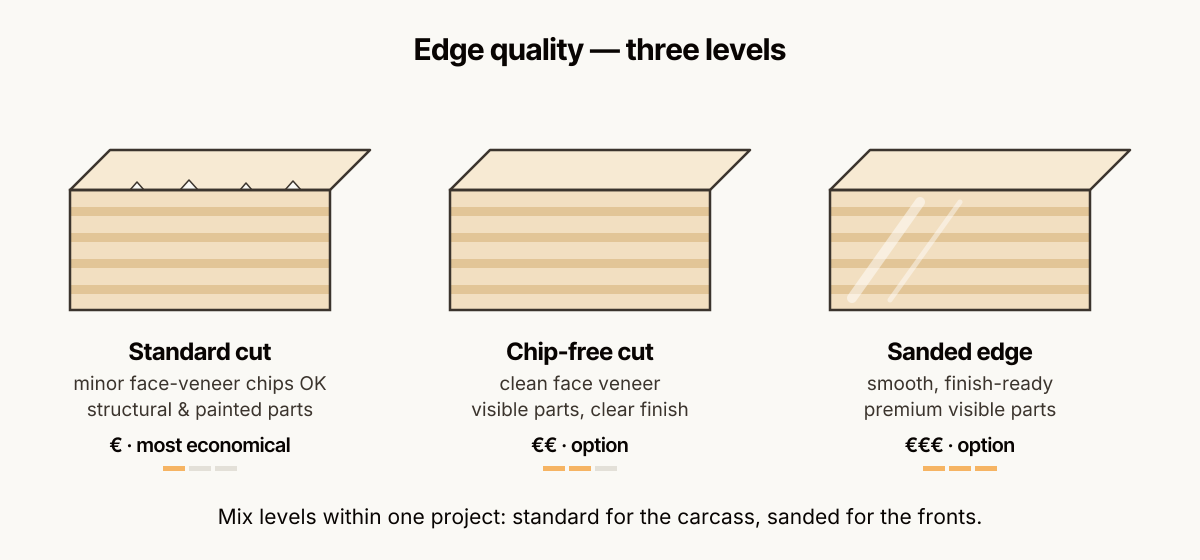
Preglejka je vrstvený materiál a lícna dyha sa môže pozdĺž rezu mierne vytrhávať – drobné úlomky hlboké zlomok milimetra. Koľko je toho prijateľné, závisí úplne od toho, na čo diel slúži, preto ponúkame tri úrovne:
- Štandardný rez. Mierne vytrhávanie lícnej dyhy je prípustné. Ideálny pre konštrukčné diely, vnútorné komponenty, prototypy a diely na lakovanie krycím lakom, pri ktorých sa hrany aj tak tmelia. Najúspornejšia možnosť.
- Rez bez vytrhávania. Používame vhodné nástroje, smer rezu a posuvy, aby lícna dyha zostala čistá. Pre viditeľné nábytkové diely, ktoré sa budú olejovať alebo lakovať bezfarebným lakom a kde je hrana preglejky súčasťou dizajnu.
- Brúsená hrana. Okrem čistého rezu sa hrany vybrúsia dohladka – pripravené na povrchovú úpravu bez ďalšej prípravy. To je úroveň pre prémiové viditeľné diely; v kombinácii s naším olejovaním alebo lakovaním prídu diely pripravené na montáž.
Správna voľba úrovne je dôležitá pre váš rozpočet: platiť za brúsené hrany dielov, ktoré skončia vnútri korpusu skrinky, je vyhadzovanie peňazí, a štandardný rez na hrane stolovej dosky lakovanej bezfarebným lakom sklame. Povedzte nám, ktoré diely sú viditeľné, a úrovne v jednom projekte skombinujeme.
5. Hrúbka materiálu je menovitá – na presné uloženie treba skutočnú hrúbku dosky
„18 mm“ brezová preglejka má v skutočnosti podľa značky a šarže hrúbku približne 17,5–18,2 mm. Pri väčšine dielov je to jedno. Pri spojoch s presahom a zasúvacích zostavách je to rozhodujúce – drážka nakreslená presne na 18 mm môže byť nakoniec voľná alebo taká tesná, že diel nepôjde zasunúť.
Jednoduché riešenie: označte, ktoré drážky musia sedieť na materiál, a pred frézovaním ich upravíme na nameranú hrúbku konkrétnej dosky. Orientačne: drážka rovná skutočnej hrúbke dáva tesné uloženie (na doklepnutie); pre posuvné uloženie pridajte 0,1–0,3 mm (a nezabudnite, že aj krycí alebo bezfarebný lak pridáva hrúbku).
6. Štandardné formáty dosiek – navrhujte podľa nich
Materiál je pri CNC zákazke často najväčšou položkou a kupuje sa po celých doskách. Keď poznáte štandardné formáty, navrhnete diely, ktoré sa dajú na dosku úsporne rozložiť:
Bežné formáty dosiek na trhu
Brezová preglejka
1250 × 2500 mm (najbežnejší), 1525 × 3050 mm, 1525 × 1525 mm
MDF
2800 × 2070 mm, aj 2440 × 1220 mm a 1220 × 3050 mm
Drevotrieska (DTD) / laminovaná drevotriesková doska (LDTD)
2800 × 2070 mm
OSB
2500 × 1250 mm
HPL / kompaktná HPL doska
4200 × 1300 mm
Tri praktické závery:
- Ak je váš diel len o niečo väčší než polovica alebo štvrtina dosky, zmenšenie o pár centimetrov môže výrazne zlepšiť rozloženie na doske a znížiť náklady na materiál.
- Veľmi veľké diely z jedného kusa sú možné – náš stroj spracuje dosky až do formátu 2070 × 4000 mm –, ale overte si, či sa požadovaný materiál v takom formáte naozaj vyrába, alebo diel navrhnite ako dvojdielnu zostavu so spojmi.
Desať rovnakých dielov sa na dosku rozloží oveľa lepšie než jeden, takže ak robíte prototyp niečoho, čo budete neskôr vyrábať v sérii, pýtajte si obe ceny naraz.
Príklad: stolička zo zasúvacích rebier z preglejky
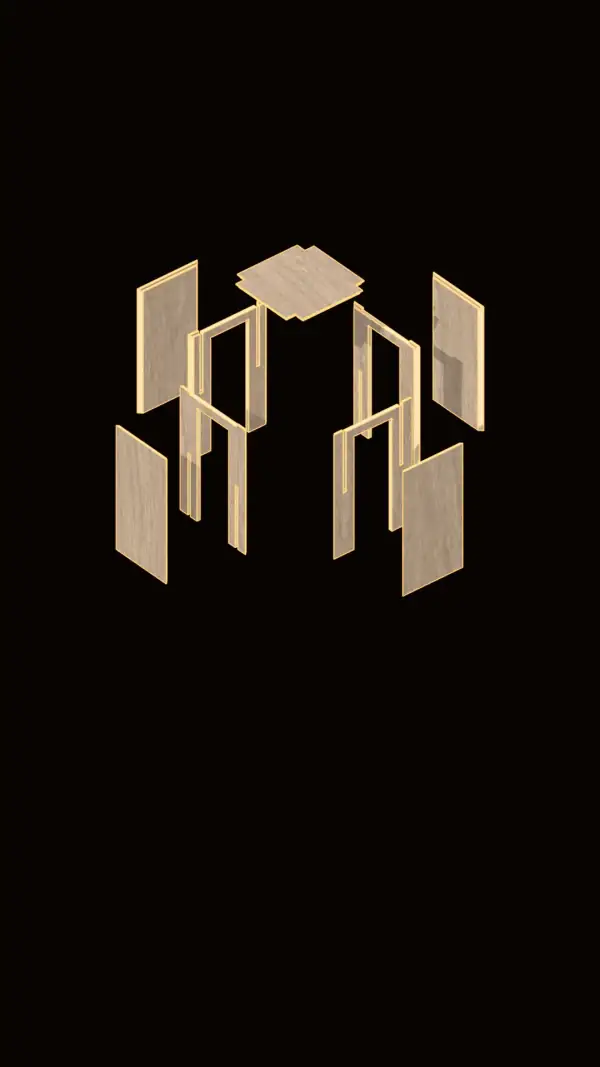
Tam, kde do seba diely zapadajú, robia prácu drážky. V tejto stoličke sa štyri rebrá z 12 mm preglejky navzájom krížia cez drážky; sedák a štyri bočné panely potom uzatvárajú teleso stoličky. Celý projekt a zoznam dielov nájdete tu: Stolička z preglejky z deviatich CNC dielov. Uloženie v drážkach závisí od skutočnej hrúbky dosky, pozri časť 5.
Pozrite si to na skutočnej zákazke. Čo kontrolujeme na modeli skrinky, kým ide na stroj: Návrh s ohľadom na výrobu pri CNC frézovaných skrinkách.
Na začiatok nepotrebujete dokonalý súbor. Pošlite, čo máte – DXF, 3D model alebo náčrt – a k tomu pár viet o tom, na čo diel slúži. Prípravu CAD súborov urobíme my, odporučíme kvalitu materiálu a úpravu hrán a diely úsporne rozložíme na dosku (nesting), aby sa materiál čo najlepšie využil.
Nahrajte súbor a orientačnú cenu dostanete do 1–2 pracovných dní. V Tallinne frézujeme preglejku, MDF, masív a plasty a hotové diely dodávame po celej EÚ.
Nahrajte súbor a orientačnú cenu dostanete do 1–2 pracovných dní. V Tallinne frézujeme preglejku, MDF, masív a plasty a hotové diely dodávame po celej EÚ.
Pokojne sa pýtajte na čokoľvek!
Kontakt
Máte v pláne projekt?
Radi pomôžeme.
Radi pomôžeme.
Aruküla tee 57d, Jüri, 75301 Harju maakond, Estónsko
Telefón: +372 5794 3754 EN
E-mail: hello@cutlab.ee
Telefón: +372 5794 3754 EN
E-mail: hello@cutlab.ee