Para empresas
Corte y fresado CNCcontrachapado, MDF, HPL, plásticos · área de trabajo de 2070 × 4000 mmPiezas industriales y seriespiezas según plano, series repetidas, ±0,5 mmPreparación de planos (CAD)del boceto al plano de fabricaciónPara interiorismo
Muebles a medida y equipamiento de interiorespara diseñadores y estudiosTienda: productos ya hechos →
Proyectos
Industria y produccióncunas, encofrados, piezas para cintas transportadorasTransporte y vehículosestanterías a medida para una furgoneta concretaComercio y expositoressoportes, expositores y rótulosInteriorismo y mobiliariomuebles y objetos de interior
Cómo pedir
Materiales26 materiales en tablero con su nivel de precioGuía de preparación de archivosformatos, tolerancias, cantos¿Sin plano? Servicio CADdel boceto al plano de fabricaciónNormas y toleranciasISO 2768, esquinas interiores, espesoresTallerdel plano a la pieza terminada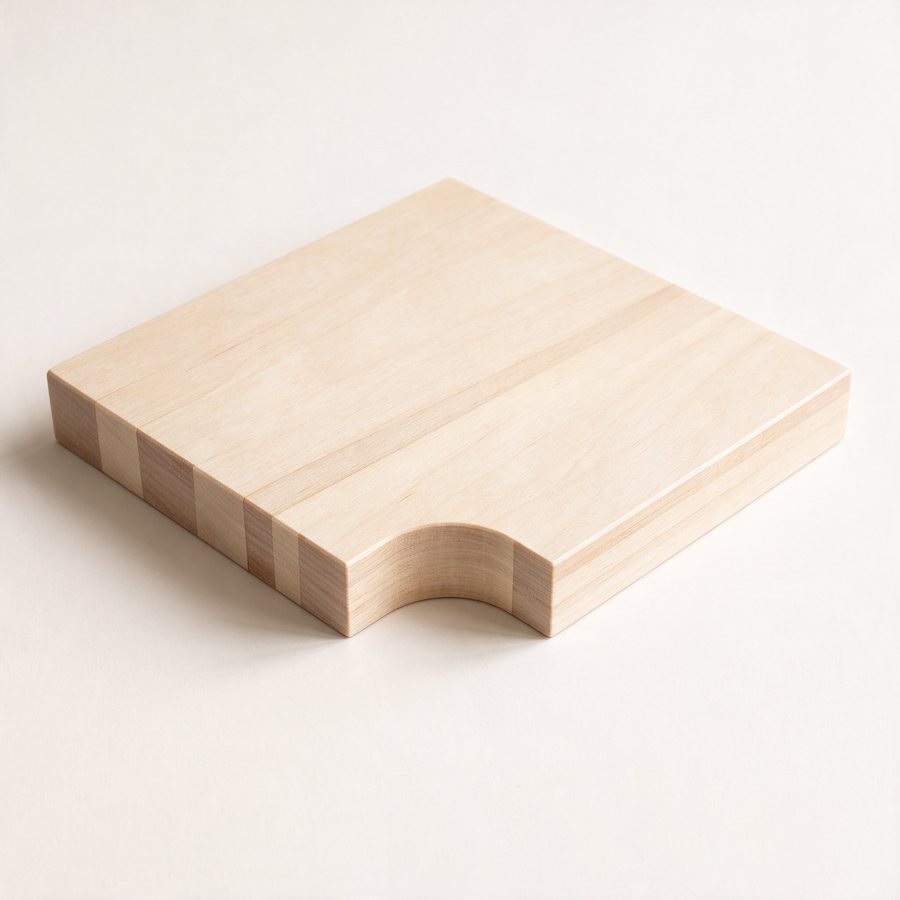
Gestión de cookies
Configuración de cookies
Las cookies necesarias para el correcto funcionamiento del sitio están siempre activadas.
Las demás cookies se pueden configurar.
Las demás cookies se pueden configurar.
Cómo preparar un archivo para corte y fresado CNC
Guía práctica para diseñadores y makers que trabajan con contrachapado, MDF y otros tableros derivados de la madera: formatos de archivo, esquinas interiores, opciones de calidad del canto y formatos estándar de tablero
Un archivo bien preparado es el camino más rápido de la idea a la pieza terminada. Cuando tu plano llega listo para fabricar, te preparamos el presupuesto enseguida y lo pasamos directamente a la máquina. Esta guía trata las pocas cosas que de verdad importan y explica las opciones sobre las que te preguntaremos, como el acabado de cantos y el tratamiento de las esquinas, para que puedas elegirlas de antemano.
1. Formato de archivo, unidades, escala
Para piezas planas, envía un .dxf: es el estándar del sector para el corte 2D. Para piezas 3D y uniones, lo mejor es .step. También aceptamos .dwg, .ai, .f3d, .3mf, .stl, y si solo tienes un boceto o una foto, también sirve: preparamos los archivos CAD listos para fabricar como parte del trabajo.
Tres reglas que evitan el 90 % de los problemas con los archivos:
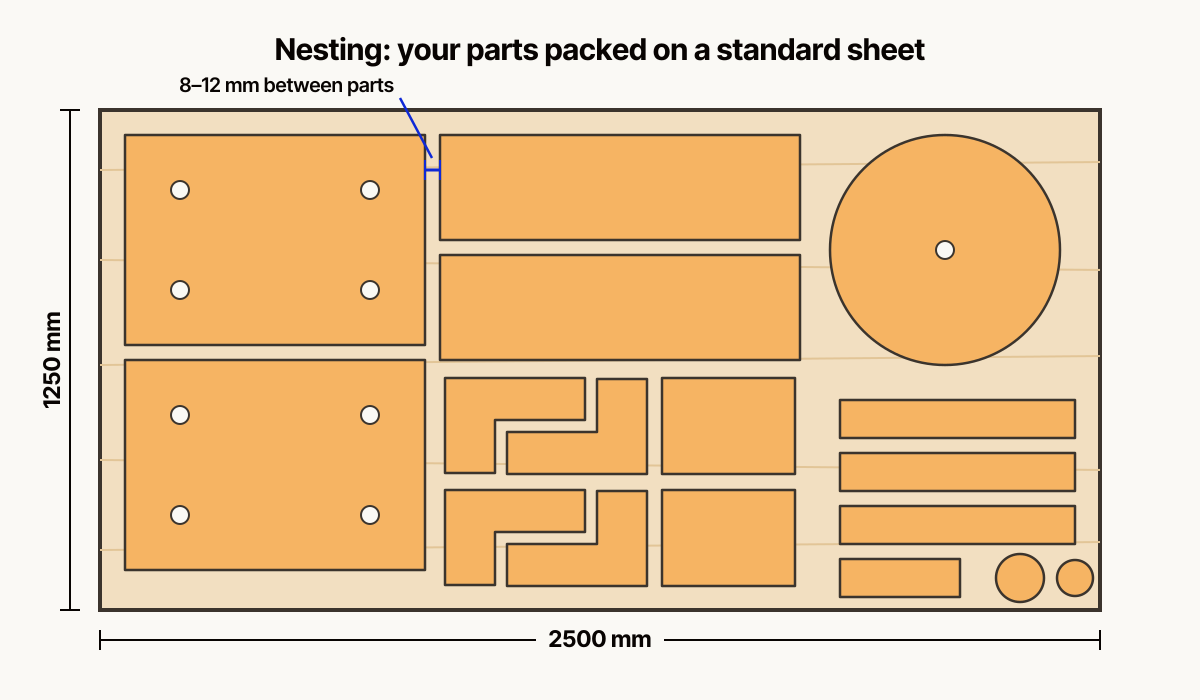
Envía las piezas como formas separadas, no ya colocadas sobre un tablero: nuestro software de nesting (colocación optimizada de las piezas en el tablero) las coloca de forma más compacta que una distribución manual, y eso reduce directamente tu coste de material. Si la dirección de la veta importa en una pieza vista, basta con indicarlo.
Tres reglas que evitan el 90 % de los problemas con los archivos:
- Exporta en milímetros, a escala 1:1.
- Asegúrate de que cada forma sea un contorno cerrado, sin huecos ni líneas duplicadas. La máquina corta siguiendo trayectorias vectoriales, y con un contorno interrumpido no se puede generar la trayectoria de herramienta.
- Convierte el texto en curvas antes de exportar; si no, tu fuente se sustituirá por otra en nuestro ordenador.
Envía las piezas como formas separadas, no ya colocadas sobre un tablero: nuestro software de nesting (colocación optimizada de las piezas en el tablero) las coloca de forma más compacta que una distribución manual, y eso reduce directamente tu coste de material. Si la dirección de la veta importa en una pieza vista, basta con indicarlo.
2. Las esquinas interiores siempre quedan redondeadas: para qué sirven los dogbones
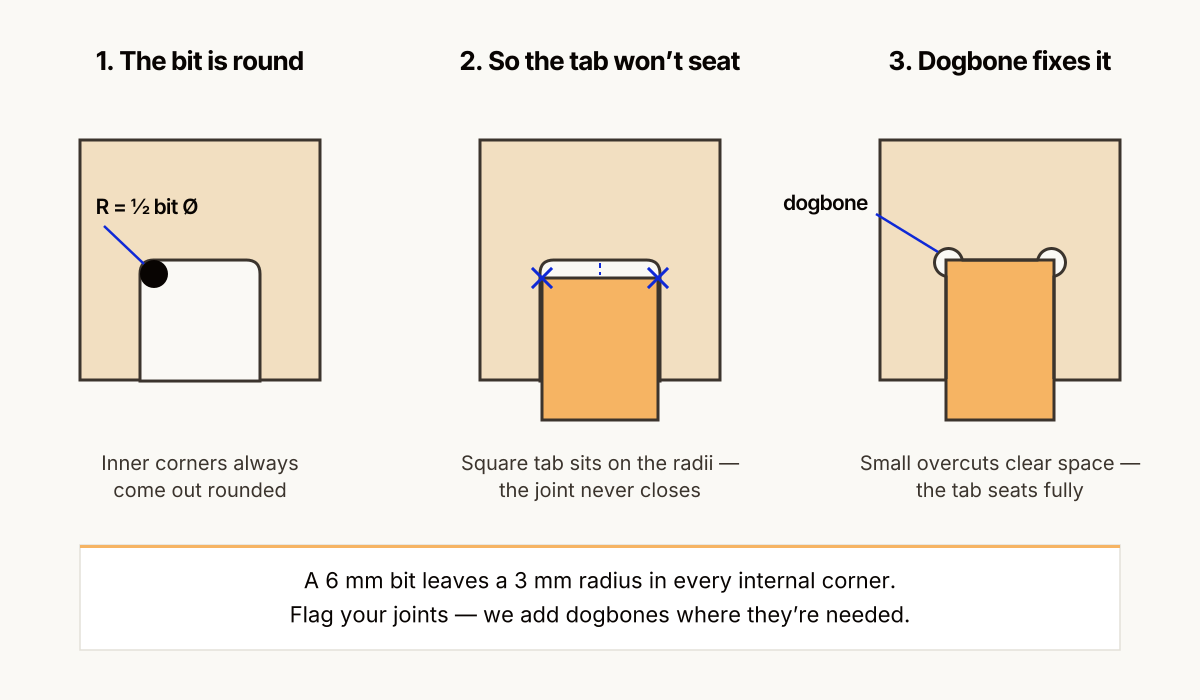
Una fresa es redonda, habitualmente de 4–8 mm de diámetro. Esto tiene una consecuencia importante: una esquina interior nunca puede quedar perfectamente viva. Una fresa de 6 mm deja un radio de 3 mm en cada esquina interior. Las esquinas exteriores salen vivas, sin ningún problema.
En la mayoría de las piezas, ese pequeño radio interior no se ve y no importa. Se convierte en un problema en un caso concreto: las uniones. Si una pestaña cuadrada debe entrar en una ranura cuadrada, las esquinas redondeadas de la ranura lo impiden: la pestaña se apoya en los radios y nunca llega a asentar del todo.
La solución es un dogbone: un pequeño alivio circular en cada esquina interior de la ranura. La fresa entra un poco más allá de la esquina y deja hueco para la esquina viva de la pieza que encaja. Una variante llamada T-bone coloca el alivio a lo largo de un solo lado, útil donde un dogbone visible quedaría mal.
No hace falta que dibujes tú los dogbones. Basta con decirnos qué ranuras son uniones, y añadimos los alivios donde hagan falta. Si sí los modelas tú (muchos diseñadores de muebles paramétricos lo hacen), haz que el radio del alivio coincida con la herramienta: la mayoría de las uniones las cortamos con una fresa de 6 mm.
En la mayoría de las piezas, ese pequeño radio interior no se ve y no importa. Se convierte en un problema en un caso concreto: las uniones. Si una pestaña cuadrada debe entrar en una ranura cuadrada, las esquinas redondeadas de la ranura lo impiden: la pestaña se apoya en los radios y nunca llega a asentar del todo.
La solución es un dogbone: un pequeño alivio circular en cada esquina interior de la ranura. La fresa entra un poco más allá de la esquina y deja hueco para la esquina viva de la pieza que encaja. Una variante llamada T-bone coloca el alivio a lo largo de un solo lado, útil donde un dogbone visible quedaría mal.
No hace falta que dibujes tú los dogbones. Basta con decirnos qué ranuras son uniones, y añadimos los alivios donde hagan falta. Si sí los modelas tú (muchos diseñadores de muebles paramétricos lo hacen), haz que el radio del alivio coincida con la herramienta: la mayoría de las uniones las cortamos con una fresa de 6 mm.
3. Cantos después del corte: vivos por defecto, con aristas matadas como opción
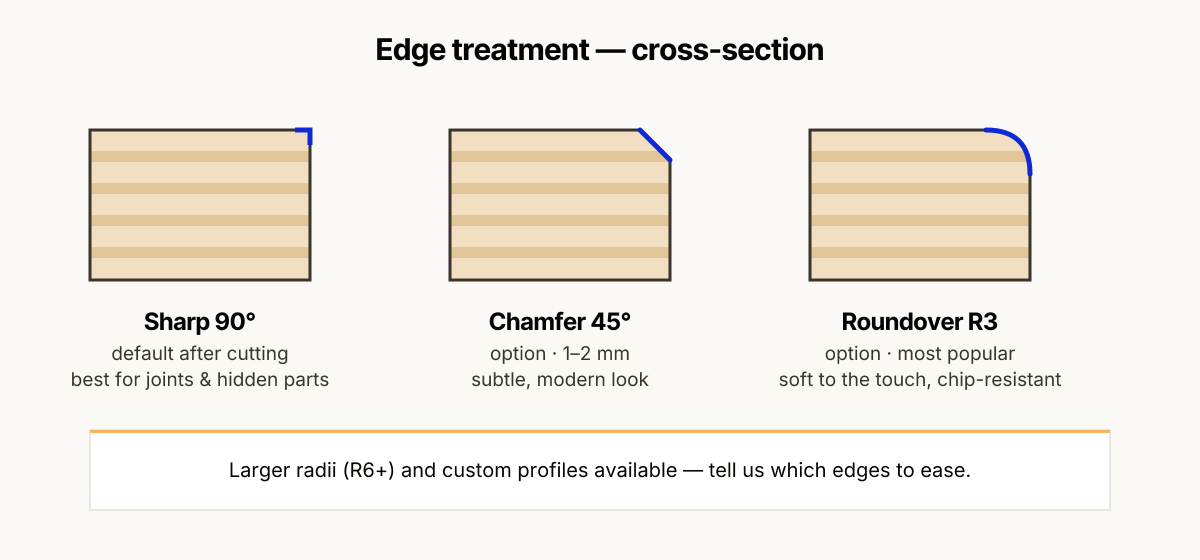
Un canto recién fresado en contrachapado o MDF queda limpio y a escuadra, con aristas que se notan afiladas al tacto. Para piezas estructurales y ocultas es justo lo que se busca: máxima superficie de encolado y un encaje preciso.
En las piezas que se van a tocar (tableros de mesa, frentes de estantes, muebles infantiles, tiradores, bandejas) normalmente querrás matar las aristas. Es una operación adicional, y puedes elegir el perfil:
Indica qué cantos hay que redondear o achaflanar (a menudo solo la cara superior del contorno exterior): matar todas las aristas, incluidas las ranuras de las uniones, arruinaría los encajes. Si no lo tienes claro, cuéntanos cómo se usa la pieza y te propondremos un perfil.
En las piezas que se van a tocar (tableros de mesa, frentes de estantes, muebles infantiles, tiradores, bandejas) normalmente querrás matar las aristas. Es una operación adicional, y puedes elegir el perfil:
- Chaflán pequeño (p. ej., 1–2 mm a 45°): discreto, moderno, simplemente elimina el filo.
- Redondeo R3: la opción más elegida; un radio suave, agradable al tacto, que además hace que el canto resista mucho mejor el astillado con el uso.
- Radios mayores (R6 o más) o perfiles a medida: para un tacto más suave, más propio de un mueble.
Indica qué cantos hay que redondear o achaflanar (a menudo solo la cara superior del contorno exterior): matar todas las aristas, incluidas las ranuras de las uniones, arruinaría los encajes. Si no lo tienes claro, cuéntanos cómo se usa la pieza y te propondremos un perfil.
4. Calidad del canto: tres niveles, tres precios
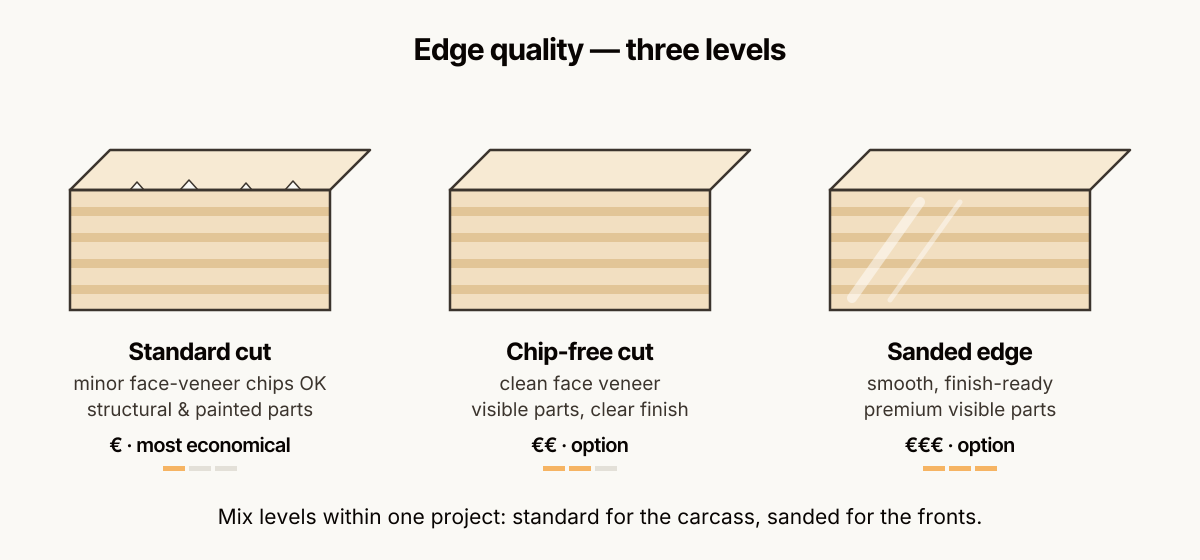
El contrachapado es un material en capas, y la chapa de cara puede astillarse ligeramente a lo largo del corte: pequeñas astillas de una fracción de milímetro de profundidad. Hasta qué punto es aceptable depende por completo del uso de la pieza, por eso ofrecemos tres niveles:
- Corte estándar. Se admite un ligero astillado en la chapa de cara. Ideal para piezas estructurales, piezas internas, prototipos y piezas lacadas en las que los cantos se emplastecen de todos modos. La opción más económica.
- Corte sin astillado. Usamos herramientas, sentido de corte y avances optimizados para mantener limpia la chapa de cara. Para piezas de mueble vistas que se van a acabar con aceite o barniz incoloro, donde el canto del contrachapado forma parte del diseño.
- Canto lijado. Además de un corte limpio, los cantos se lijan hasta quedar lisos, listos para el acabado sin más preparación. Es el nivel para piezas vistas de gama alta; combinado con nuestro servicio de aceitado o barnizado, las piezas llegan listas para montar.
Elegir bien el nivel se nota en el presupuesto: pagar cantos lijados en piezas que acaban dentro del casco de un mueble es dinero tirado, y un corte estándar en el canto de un tablero de mesa con barniz incoloro decepcionará. Dinos qué piezas quedan vistas y combinaremos niveles dentro de un mismo proyecto.
5. El espesor del material es nominal: para un encaje preciso hace falta el espesor real del tablero
Un tablero de contrachapado de abedul «de 18 mm» mide en realidad entre 17,5 y 18,2 mm aproximadamente, según la marca y la partida. En la mayoría de las piezas no importa. En las uniones de encaje a presión y los montajes ensamblados por ranuras es crítico: una ranura dibujada a 18 mm exactos puede quedar holgada o imposible de encajar.
La solución es sencilla: indica qué ranuras deben ajustarse al material y, antes de cortar, las adaptamos al espesor medido del tablero real. Como regla práctica, una ranura igual al espesor real da un encaje forzado; añade 0,1–0,3 mm para un ajuste deslizante (y recuerda que la laca o el barniz también añaden espesor).
6. Formatos estándar de tablero: diseña pensando en ellos
El material suele ser el mayor coste de un trabajo CNC, y se compra por tableros. Conocer los formatos estándar te ayuda a diseñar piezas que se colocan de forma eficiente en el tablero:
Formatos de tablero habituales en el mercado
Contrachapado de abedul
1250 × 2500 mm (el más habitual), 1525 × 3050 mm, 1525 × 1525 mm
MDF
2800 × 2070 mm, also 2440 × 1220 mm and 1220 × 3050 mm
Aglomerado / tablero melaminado
2800 × 2070 mm
OSB
2500 × 1250 mm
HPL / HPL compacto
4200 × 1300 mm
Tres conclusiones prácticas:
- Si tu pieza es solo un poco mayor que medio tablero o un cuarto de tablero, reducirla unos centímetros puede mejorar mucho el nesting y rebajar tu factura de material.
- Se pueden hacer piezas enteras muy grandes (nuestra máquina admite tableros de hasta 2070 × 4000 mm), pero comprueba que el material que quieres existe realmente en ese formato, o plantea la pieza como un conjunto de dos piezas con uniones.
Diez piezas iguales se colocan en el tablero mucho mejor que una sola, así que si estás haciendo el prototipo de algo que luego fabricarás en serie, pide los dos precios a la vez.
Ejemplo: un taburete de costillas de contrachapado ensambladas por ranuras
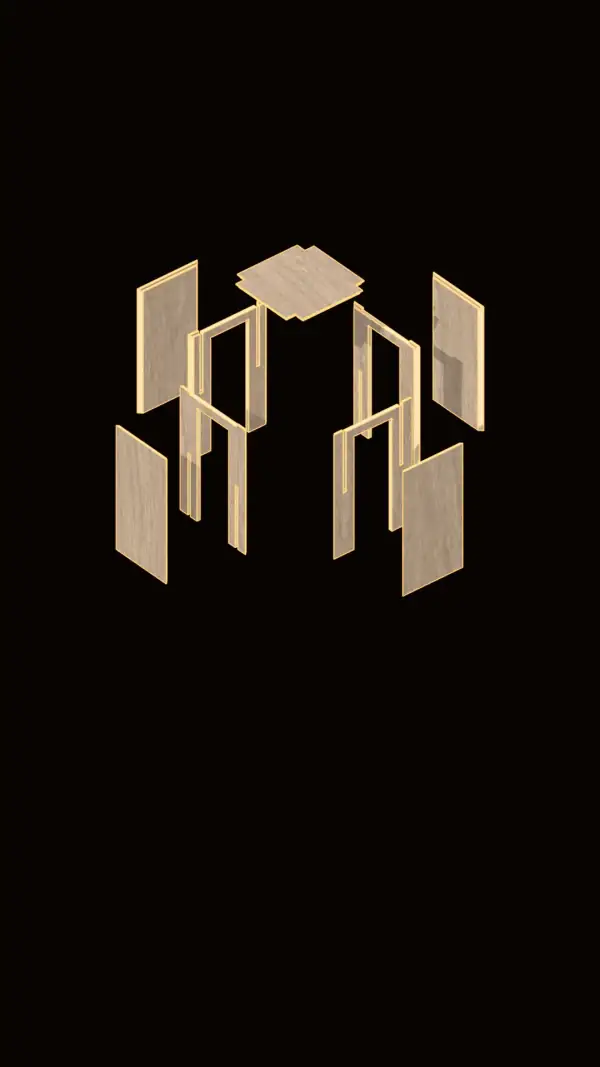
Cuando las piezas encajan unas en otras, las ranuras hacen el trabajo. En este taburete, cuatro costillas de contrachapado de 12 mm se cruzan mediante ranuras, y el asiento y cuatro paneles laterales completan la caja. Mira el proyecto completo y la lista de piezas: Taburete de contrachapado con nueve piezas CNC. El encaje de las ranuras depende del espesor real del tablero, consulta el apartado 5.
Míralo en un trabajo real. Qué revisamos en el modelo de un mueble antes de que pase a la máquina: Diseño para fabricación de muebles con corte CNC.
Para empezar no necesitas un archivo perfecto. Envíanos lo que tengas (un DXF, un modelo 3D o un boceto) junto con un par de frases sobre para qué sirve la pieza. Nos encargamos de la preparación CAD, te recomendamos la calidad del material y las opciones de canto, y colocamos todas las piezas en el tablero para aprovechar al máximo el material.
Sube tu archivo y recibe una estimación en 1–2 días hábiles. Cortamos contrachapado, MDF, madera maciza y plásticos en Tallin y entregamos las piezas terminadas en toda la UE.
Sube tu archivo y recibe una estimación en 1–2 días hábiles. Cortamos contrachapado, MDF, madera maciza y plásticos en Tallin y entregamos las piezas terminadas en toda la UE.
¡Pregúntanos lo que quieras!
Contacto
¿Tienes un proyecto en mente?
Estamos listos para ayudarte.
Estamos listos para ayudarte.
Aruküla tee 57d, Jüri, 75301 Harju maakond, Estonia
Teléfono: +372 5794 3754 EN
Correo: hello@cutlab.ee
Teléfono: +372 5794 3754 EN
Correo: hello@cutlab.ee