Cégeknek
CNC-marás és kivágásrétegelt lemez, MDF, HPL, műanyagok · 2070 × 4000 mm-es munkaterületIpari alkatrészek és sorozatokalkatrészek rajz szerint, utánrendelések, ±0,5 mmRajz-előkészítés (CAD)a vázlattól a gyártási rajzig
Projektek
Ipar és gyártásszállítóállványok, zsaluzatok, szállítószalag-alkatrészekSzállítás és járművekadott furgonra szabott polcrendszerÜzletek és termékbemutatásbemutatóállványok, displayek és cégtáblákBelsőépítészet és bútorokbútorok és belsőépítészeti tárgyak
Rendelés menete
Anyagok26 lapanyag, árszinttel jelölveFájl-előkészítési útmutatóformátumok, tűrések, élekNincs rajza? CAD-szolgáltatása vázlattól a gyártási rajzigSzabványok és tűrésekISO 2768, belső sarkok, vastagságokMűhelya rajztól a kész alkatrészig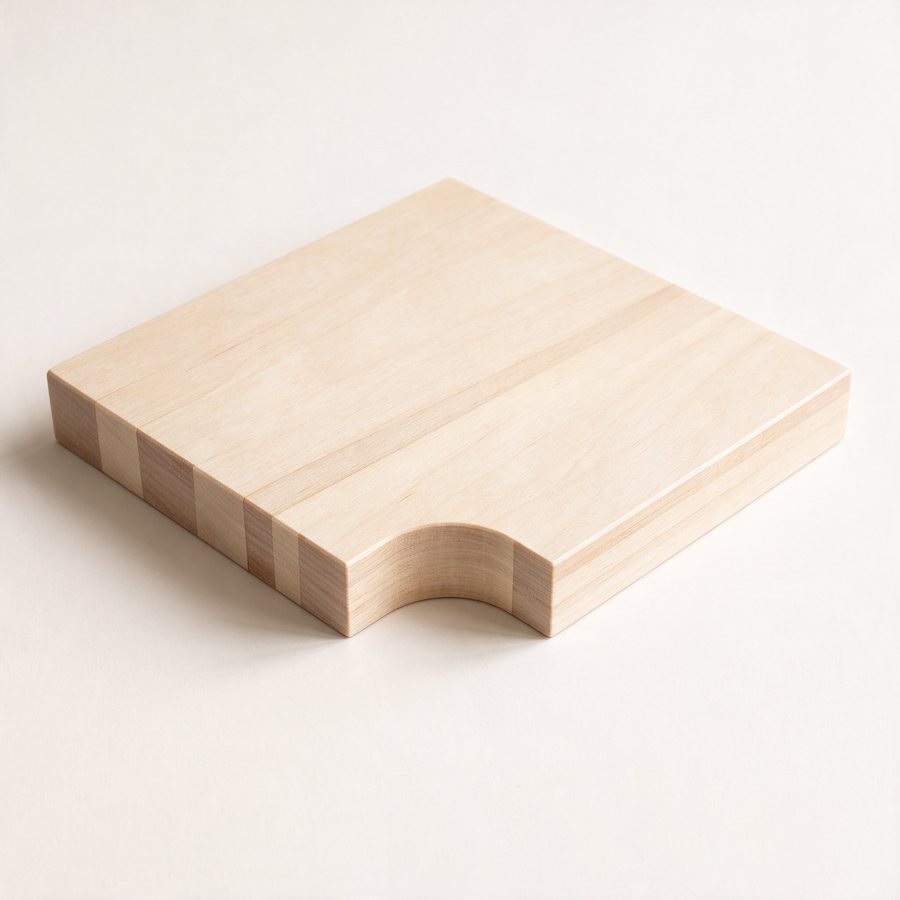
Sütik kezelése
Sütibeállítások
A webhely megfelelő működéséhez szükséges sütik mindig engedélyezve vannak.
A többi süti beállítható.
A többi süti beállítható.
Hogyan készítsen elő fájlt CNC-maráshoz
Gyakorlati útmutató tervezőknek és barkácsolóknak, akik rétegelt lemezzel, MDF-fel és más faalapú lapanyagokkal dolgoznak – fájlformátumok, belső sarkok, élminőségi lehetőségek és szabványos táblaméretek
A jól előkészített fájl a leggyorsabb út az ötlettől a kész alkatrészig. Ha a rajza gyártásra készen érkezik, gyorsan elkészítjük rá az árajánlatot, és egyenesen gépre tesszük. Ez az útmutató azt a néhány dolgot foglalja össze, ami valóban számít, és elmagyarázza azokat a választásokat, amelyekről kérdezni fogjuk – például az élkialakítást és a sarkok kezelését –, hogy előre dönthessen róluk.
1. Fájlformátum, mértékegység, méretarány
Sík alkatrészekhez küldjön .dxf fájlt – ez a 2D-s kivágás ipari szabványa. 3D-s alkatrészekhez és faszerkezeti kötésekhez a .step a legjobb. Elfogadunk .dwg, .ai, .f3d, .3mf és .stl fájlt is – és ha csak vázlata vagy fényképe van, az is megfelel: a gyártásra kész CAD-fájlokat a munka részeként elkészítjük.
Három szabály, amely a fájlhibák 90%-át megelőzi:
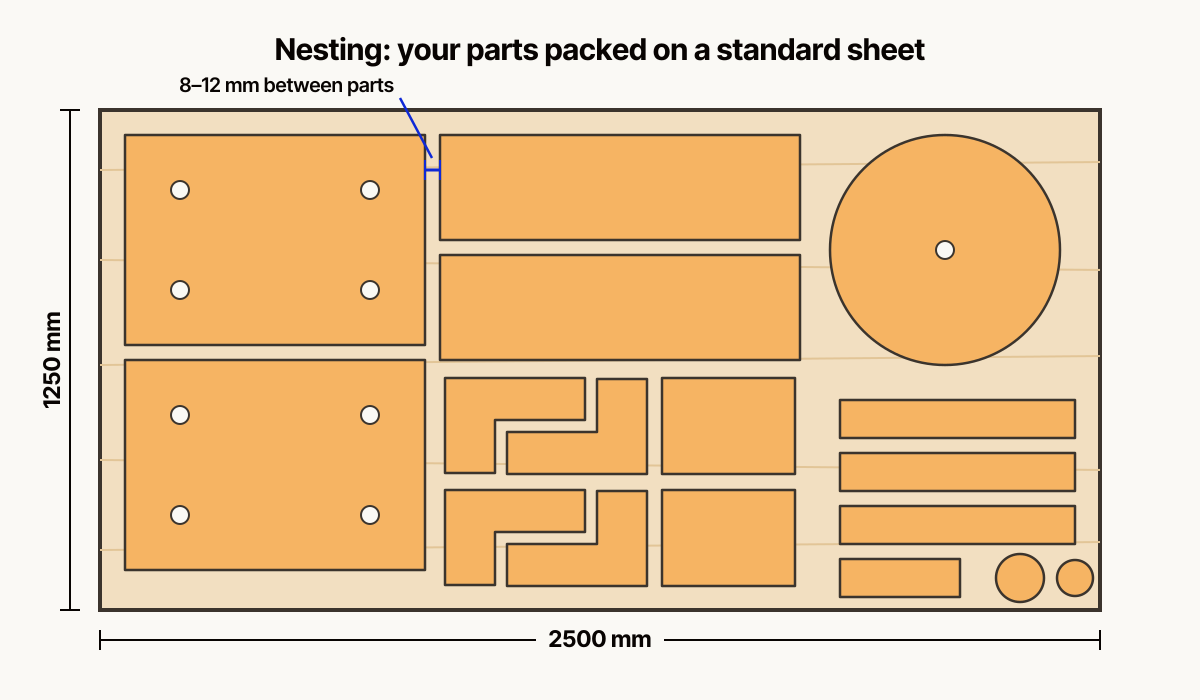
Az alkatrészeket külön alakzatokként küldje, ne táblára előre elrendezve: a lapoptimalizáló szoftverünk szorosabban helyezi el őket az anyagon, mint a kézi elrendezés, és ez közvetlenül csökkenti az anyagköltséget. Ha egy látható alkatrésznél számít a szálirány, egyszerűen jelölje meg.
Három szabály, amely a fájlhibák 90%-át megelőzi:
- Exportáljon milliméterben, 1:1 méretarányban.
- Ügyeljen arra, hogy minden alakzat zárt kontúr legyen – hézagok és duplikált vonalak nélkül. A gép vektoros pályák mentén mar, a megszakadt körvonalból pedig nem lehet szerszámpályát készíteni.
- Exportálás előtt alakítsa a szöveget görbévé, különben nálunk a betűtípust egy másik váltja fel.
Az alkatrészeket külön alakzatokként küldje, ne táblára előre elrendezve: a lapoptimalizáló szoftverünk szorosabban helyezi el őket az anyagon, mint a kézi elrendezés, és ez közvetlenül csökkenti az anyagköltséget. Ha egy látható alkatrésznél számít a szálirány, egyszerűen jelölje meg.
2. A belső sarkok mindig lekerekítettek – és mire való a dogbone
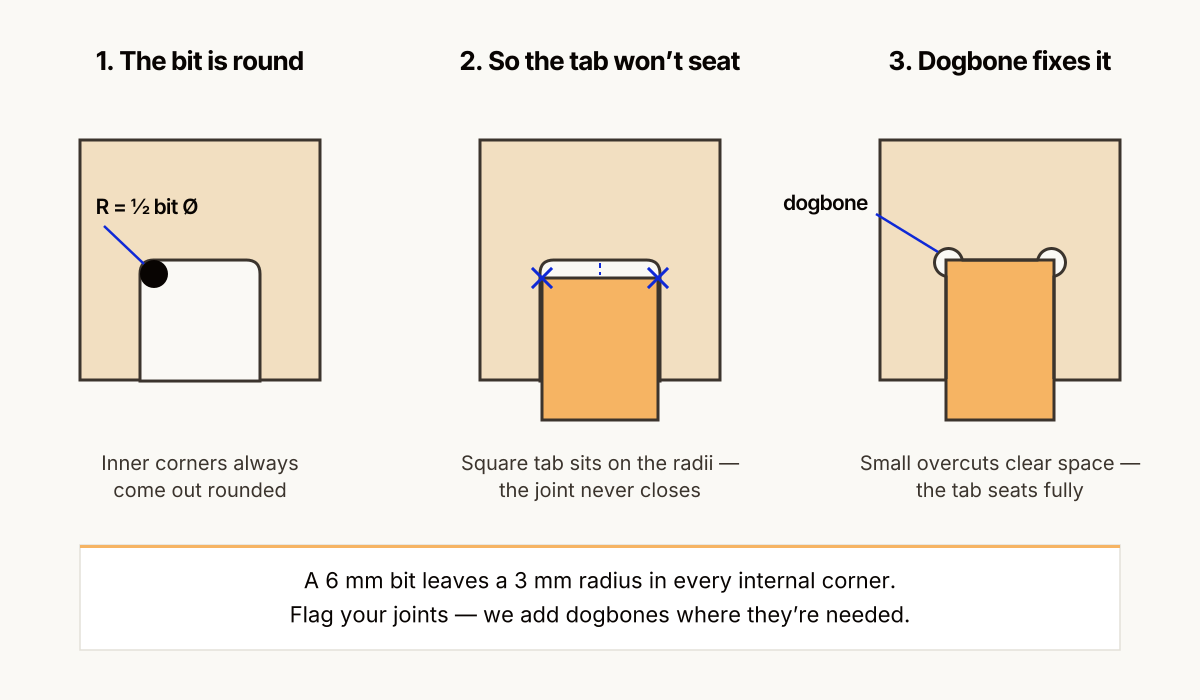
A marószerszám kerek, jellemzően 4–8 mm átmérőjű. Ennek egy fontos következménye van: a belső sarok soha nem lehet tökéletesen éles. Egy 6 mm-es maró minden belső sarokban 3 mm-es rádiuszt hagy. A külső sarkok élesek lesznek – ott nincs gond.
A legtöbb alkatrésznél a kis belső rádiusz láthatatlan és lényegtelen. Egyetlen esetben okoz gondot: a faszerkezeti kötéseknél. Ha egy szögletes csapnak szögletes horonyba kell becsúsznia, a horony lekerekített sarkai megakasztják – a csap felfekszik a rádiuszokon, és soha nem ül be teljesen.
A megoldás a dogbone: kis kör alakú sarokkimarás a horony minden belső sarkában. A maró kissé túlfut a sarkon, és helyet csinál a csatlakozó alkatrész éles sarkának. Egy változata, a T-bone, a kimarást az egyik él mentén helyezi el – ott hasznos, ahol a látható dogbone rosszul mutatna.
A dogbone-okat nem kell Önnek megrajzolnia. Csak jelezze, mely hornyok kötések, és ahol szükséges, elkészítjük a sarokkimarásokat. Ha mégis maga modellezi őket (sok parametrikus bútortervező így tesz), a kimarás rádiusza feleljen meg a szerszámnak – a legtöbb kötést 6 mm-es maróval marjuk.
A legtöbb alkatrésznél a kis belső rádiusz láthatatlan és lényegtelen. Egyetlen esetben okoz gondot: a faszerkezeti kötéseknél. Ha egy szögletes csapnak szögletes horonyba kell becsúsznia, a horony lekerekített sarkai megakasztják – a csap felfekszik a rádiuszokon, és soha nem ül be teljesen.
A megoldás a dogbone: kis kör alakú sarokkimarás a horony minden belső sarkában. A maró kissé túlfut a sarkon, és helyet csinál a csatlakozó alkatrész éles sarkának. Egy változata, a T-bone, a kimarást az egyik él mentén helyezi el – ott hasznos, ahol a látható dogbone rosszul mutatna.
A dogbone-okat nem kell Önnek megrajzolnia. Csak jelezze, mely hornyok kötések, és ahol szükséges, elkészítjük a sarokkimarásokat. Ha mégis maga modellezi őket (sok parametrikus bútortervező így tesz), a kimarás rádiusza feleljen meg a szerszámnak – a legtöbb kötést 6 mm-es maróval marjuk.
3. Élek a marás után: alapból élesek, igény szerint letörve
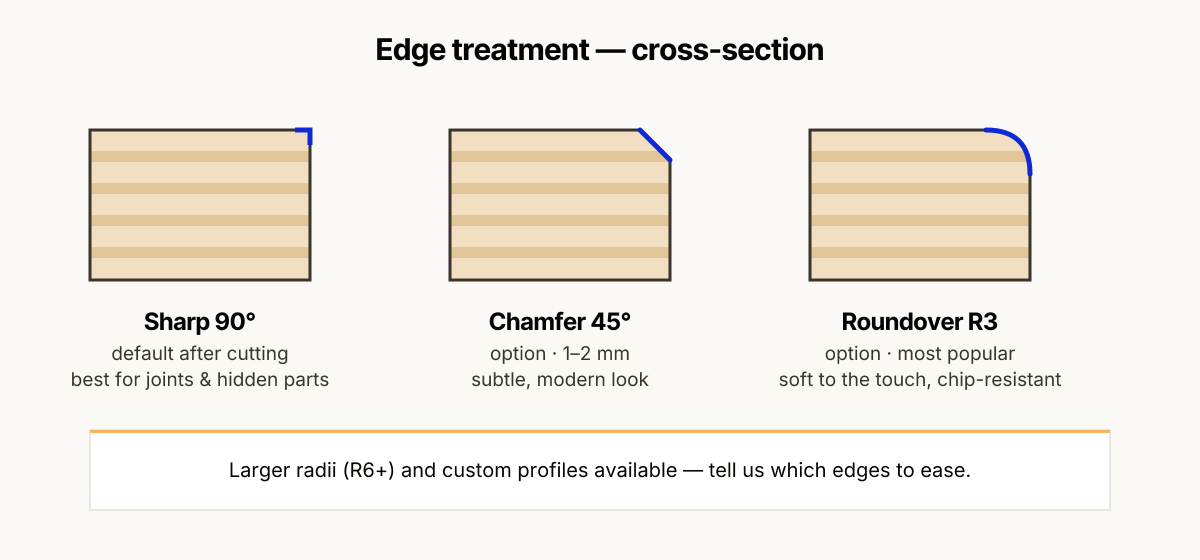
A frissen mart él rétegelt lemezen vagy MDF-en tiszta és derékszögű – tapintásra valóban éles. Szerkezeti és rejtett alkatrészeknél pontosan ez a cél: a lehető legnagyobb ragasztási felület, pontos illesztés.
Azoknál az alkatrészeknél, amelyekhez hozzáérnek – asztallapok, polcok elülső éle, gyerekbútorok, fogantyúk, tálcák – általában letört élt szeretne. Ez külön művelet, és a profilt Ön választhatja meg:
Adja meg, mely éleket kell letörni (gyakran csak a külső kontúr felső oldalát) – ha mindent letörnénk, a kötések hornyait is, az tönkretenné az illesztéseket. Ha bizonytalan, írja le, hogyan használják az alkatrészt, és javaslunk profilt.
Azoknál az alkatrészeknél, amelyekhez hozzáérnek – asztallapok, polcok elülső éle, gyerekbútorok, fogantyúk, tálcák – általában letört élt szeretne. Ez külön művelet, és a profilt Ön választhatja meg:
- Kis letörés (pl. 1–2 mm 45°-ban) – visszafogott, modern, csak az élességet veszi el.
- R3 lekerekítés – a legnépszerűbb választás: puha, kézbe simuló rádiusz, amely használat közben az élt a kicsorbulással szemben is sokkal ellenállóbbá teszi.
- Nagyobb rádiuszok (R6-tól felfelé) vagy egyedi profilok – lágyabb, bútorszerűbb hatásért.
Adja meg, mely éleket kell letörni (gyakran csak a külső kontúr felső oldalát) – ha mindent letörnénk, a kötések hornyait is, az tönkretenné az illesztéseket. Ha bizonytalan, írja le, hogyan használják az alkatrészt, és javaslunk profilt.
4. Élminőség: három szint, három árszint
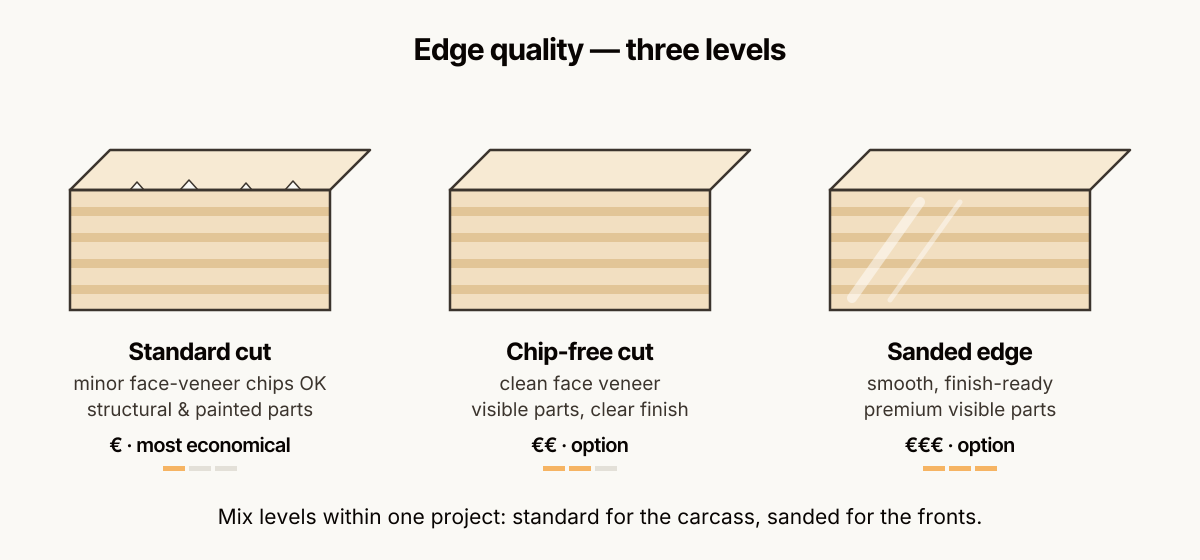
A rétegelt lemez rétegekből álló anyag, és a fedőfurnér a vágás mentén kissé kiszakadhat – apró, milliméternél kisebb mélységű kiszakadások. Hogy ebből mennyi elfogadható, az teljes mértékben az alkatrész rendeltetésén múlik, ezért három szintet kínálunk:
- Normál vágás. A fedőfurnéron kisebb kiszakadás megengedett. Ideális szerkezeti alkatrészekhez, belső elemekhez, prototípusokhoz, festett alkatrészekhez, ahol az éleket úgyis kittelik. A leggazdaságosabb megoldás.
- Kiszakadásmentes vágás. Optimalizált szerszámokkal, marási iránnyal és előtolással tartjuk tisztán a fedőfurnért. Olajozott vagy színtelen lakkal kezelt, látható bútoralkatrészekhez, ahol a rétegelt lemez éle a design része.
- Csiszolt él. A tiszta vágáson felül az éleket simára csiszoljuk – további előkészítés nélkül mehetnek felületkezelésre. Ez a szint a prémium látható alkatrészeké; olajozási vagy lakkozási szolgáltatásunkkal együtt az alkatrészek összeszerelésre készen érkeznek.
A megfelelő szint kiválasztása a költségvetés szempontjából is fontos: a szekrénykorpuszba kerülő alkatrészek csiszolt éléért fizetni kidobott pénz, a színtelen lakkal kezelt asztallap élén viszont a normál vágás csalódást okoz. Mondja meg, mely alkatrészek láthatók, és egy projekten belül kombináljuk a szinteket.
5. Az anyagvastagság névleges – a pontos illesztéshez a tényleges lapvastagság kell
Egy „18 mm-es” nyír rétegelt lemez tábla valójában márkától és gyártási tételtől függően nagyjából 17,5–18,2 mm vastag. A legtöbb alkatrésznél ez lényegtelen. Szoros illesztésű kötéseknél és csapolt, bevágásos szerkezeteknél viszont döntő – a pontosan 18 mm-re rajzolt horony lehet laza, de akár olyan szoros is, hogy nem lehet összeszerelni.
Az egyszerű megoldás: jelölje meg, mely hornyoknak kell az anyaghoz illeszkedniük, és marás előtt a tényleges tábla mért vastagságához igazítjuk őket. Ökölszabályként: a tényleges vastagsággal megegyező horony beütős szoros illesztést ad; csúszó illesztéshez adjon hozzá 0,1–0,3 mm-t (és ne feledje, hogy a festék vagy a lakk is növeli a vastagságot).
6. Szabványos táblaméretek – ezekhez igazítsa a tervet
Egy CNC-munkában gyakran az anyag a legnagyobb költség, és táblánként vásároljuk. A szabványos formátumok ismeretében olyan alkatrészeket tervezhet, amelyek gazdaságosan helyezhetők el a táblán:
Jellemző táblaméretek a piacon
Nyír rétegelt lemez
1250 × 2500 mm (a leggyakoribb), 1525 × 3050 mm, 1525 × 1525 mm
MDF
2800 × 2070 mm, továbbá 2440 × 1220 mm és 1220 × 3050 mm
Forgácslap / laminált bútorlap
2800 × 2070 mm
OSB
2500 × 1250 mm
HPL / kompakt HPL-lap
4200 × 1300 mm
Három gyakorlati tanulság:
- Ha az alkatrész csak kicsivel nagyobb egy fél vagy negyed táblánál, néhány centiméteres csökkentéssel jelentősen javulhat az elhelyezés a táblán, és csökkenhet az anyagköltség.
- Nagyon nagy, egy darabból álló alkatrészek is lehetségesek – gépünk legfeljebb 2070 × 4000 mm-es táblákat fogad –, de ellenőrizze, hogy a kívánt anyag valóban létezik-e ebben a formátumban, vagy tervezze az alkatrészt két darabból, kötéssel összeszerelve.
Tíz egyforma alkatrész sokkal jobban elhelyezhető a táblán, mint egy, ezért ha olyasmiből készít prototípust, amit később sorozatban gyártatna, kérje egyszerre mindkét árat.
Példa: zsámoly bevágásos rétegelt lemez bordákból
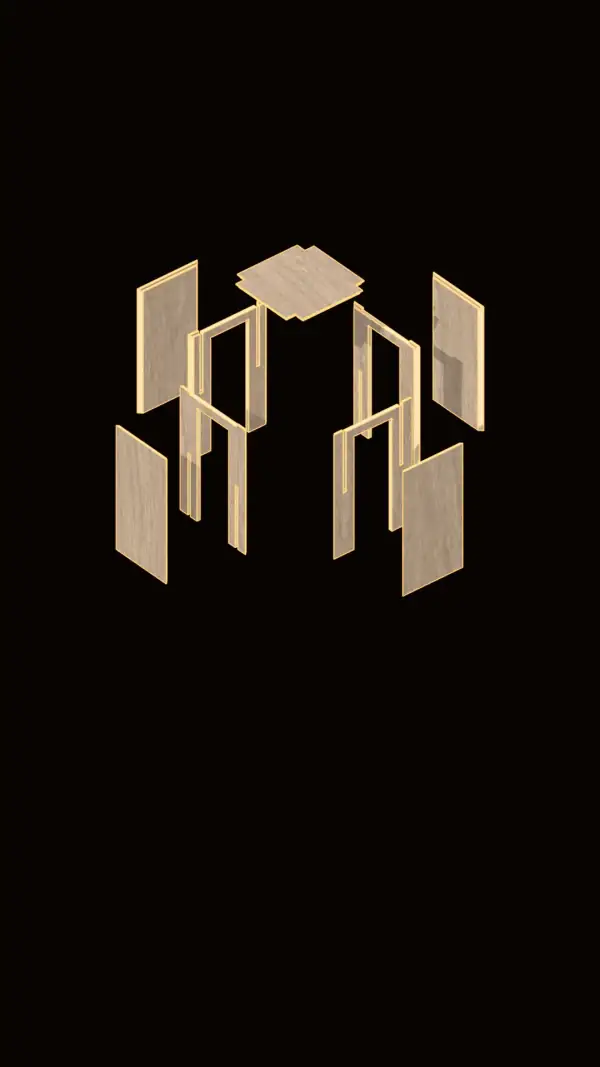
Ahol az alkatrészek egymásba kapcsolódnak, a hornyok végzik a munkát. Ebben a zsámolyban négy 12 mm-es rétegelt lemez borda hornyokon keresztül metszi egymást, az ülőlap és a négy oldallap pedig dobozzá zárja a szerkezetet. A teljes projekt és az alkatrészlista: Rétegelt lemez zsámoly kilenc CNC-alkatrészből. A horony illesztése a tényleges lapvastagságtól függ, lásd az 5. részt.
Nézze meg egy valódi munkán. Mit ellenőrzünk egy szekrénymodellen, mielőtt gépre kerül: Gyártásbarát tervezés CNC-vel mart szekrényekhez.
Az induláshoz nem kell tökéletes fájl. Küldje el, ami megvan – DXF-et, 3D-modellt vagy vázlatot –, és néhány mondatban írja le, mire szolgál az alkatrész. A CAD-előkészítést elvégezzük, javaslatot teszünk az anyagminőségre és az élkialakításra, az alkatrészeket pedig a lehető legtakarékosabban helyezzük el a táblán (nesting).
Töltse fel a fájlt, és 1–2 munkanapon belül megkapja az előzetes árat. Rétegelt lemezt, MDF-et, tömörfát és műanyagokat marunk Tallinnban, a kész alkatrészeket az egész EU-ba szállítjuk.
Töltse fel a fájlt, és 1–2 munkanapon belül megkapja az előzetes árat. Rétegelt lemezt, MDF-et, tömörfát és műanyagokat marunk Tallinnban, a kész alkatrészeket az egész EU-ba szállítjuk.
Kérdezzen bátran!
Kapcsolat
Van egy projektötlete?
Szívesen segítünk.
Szívesen segítünk.
Aruküla tee 57d, Jüri, 75301 Harju maakond, Észtország
Telefon: +372 5794 3754 EN
E-mail: hello@cutlab.ee
Telefon: +372 5794 3754 EN
E-mail: hello@cutlab.ee